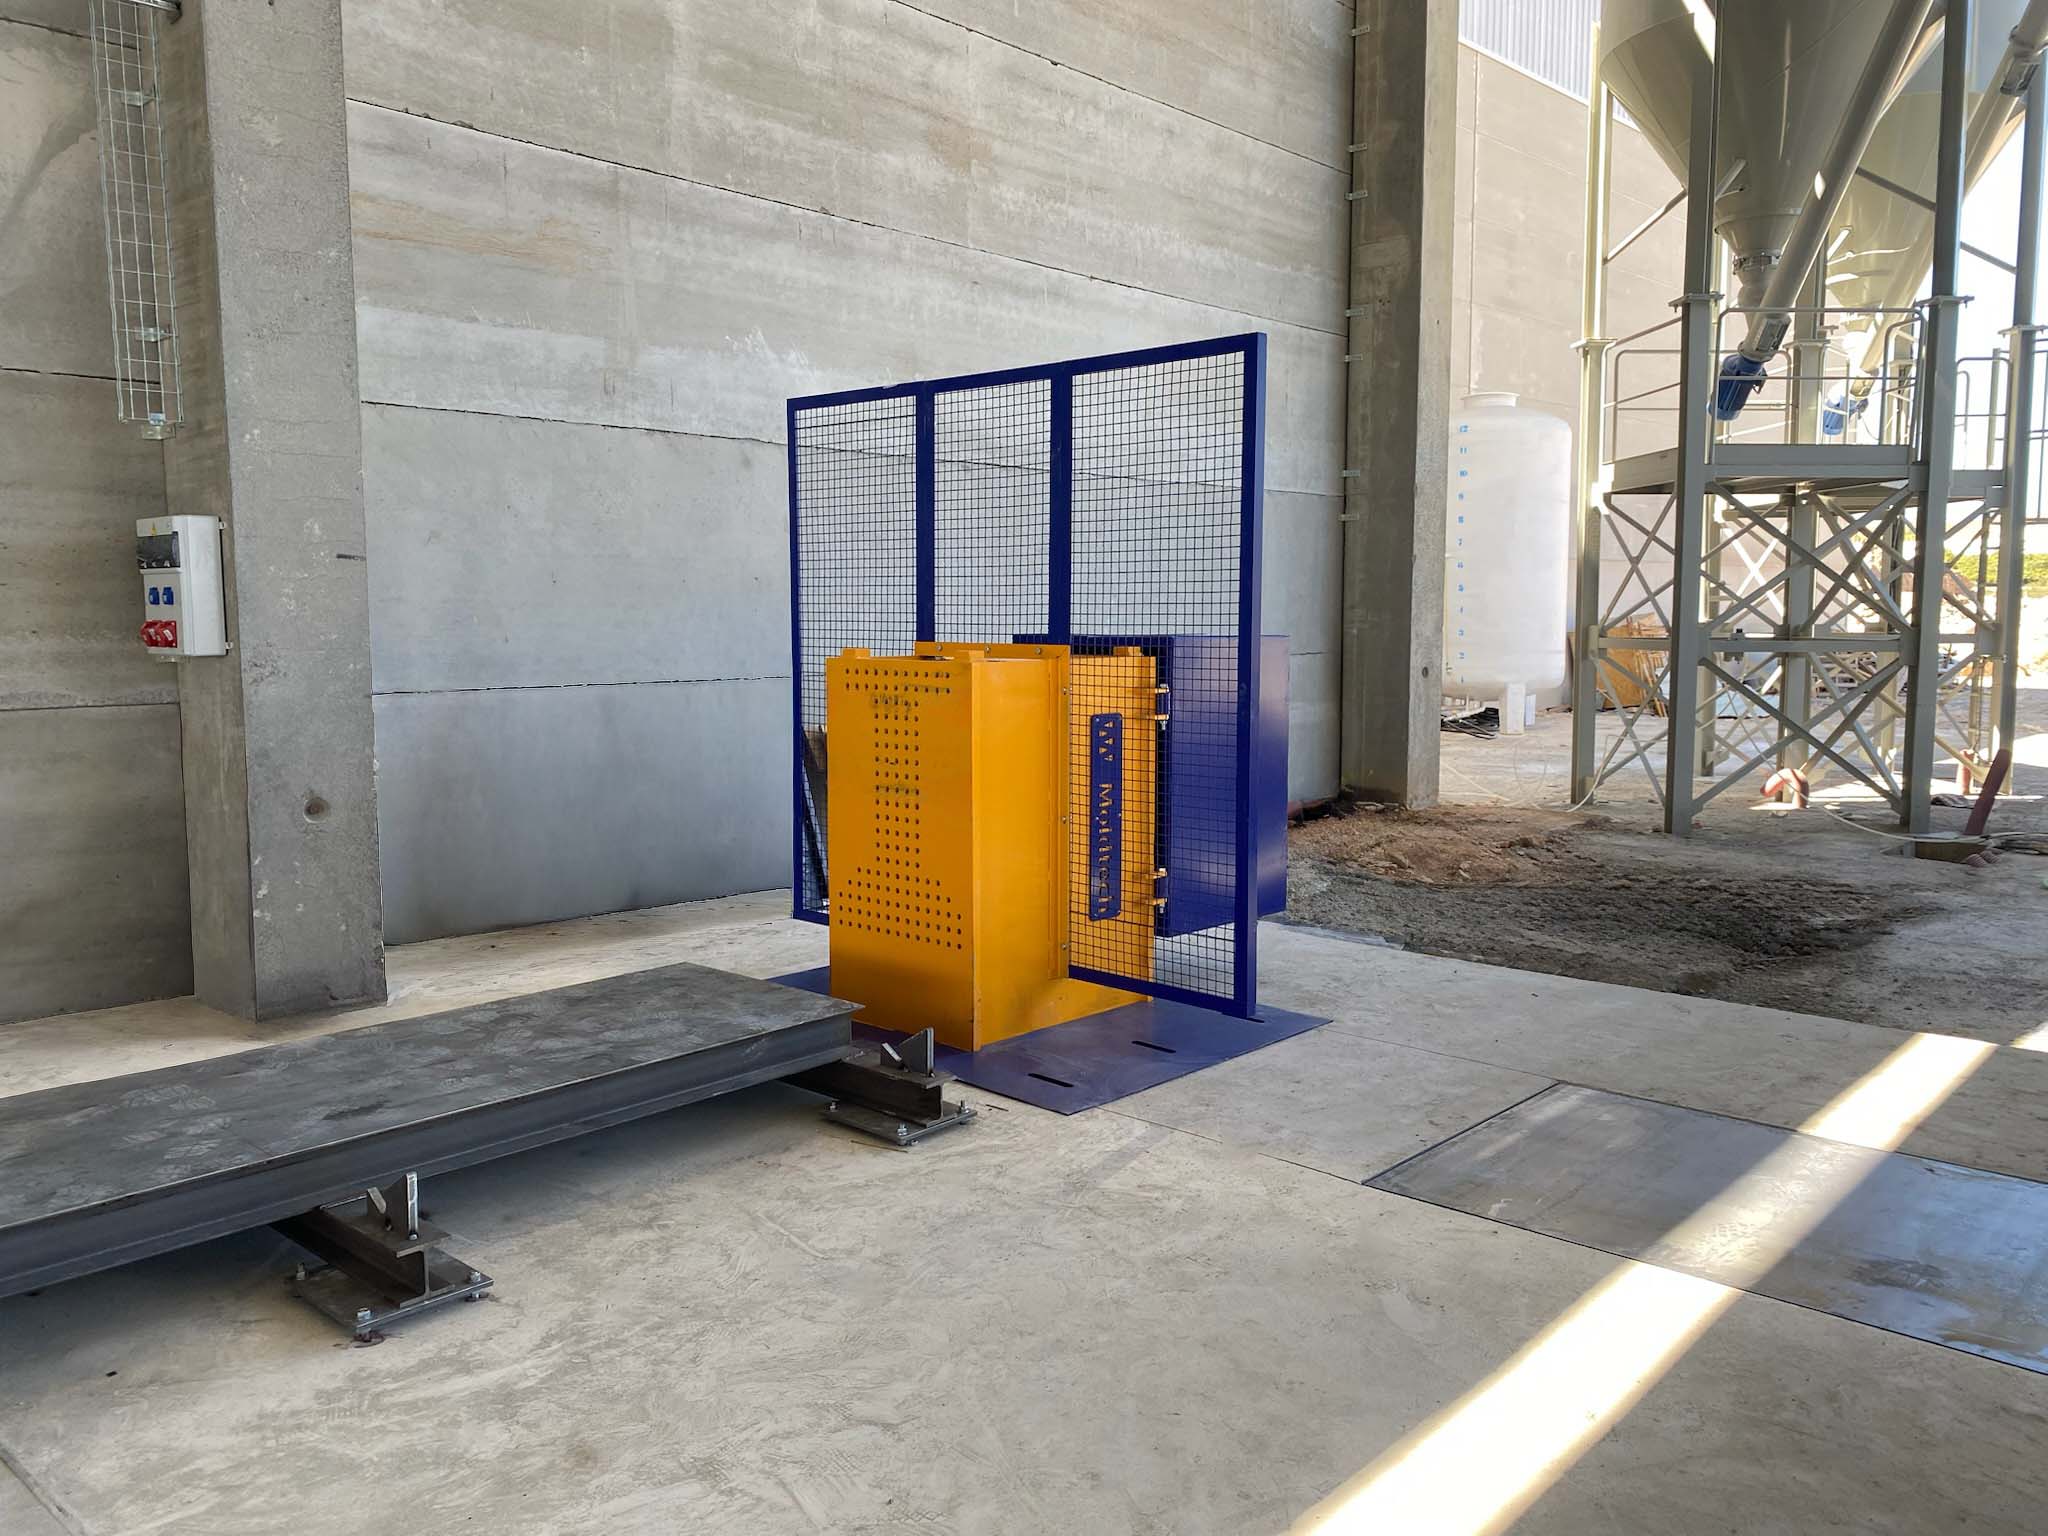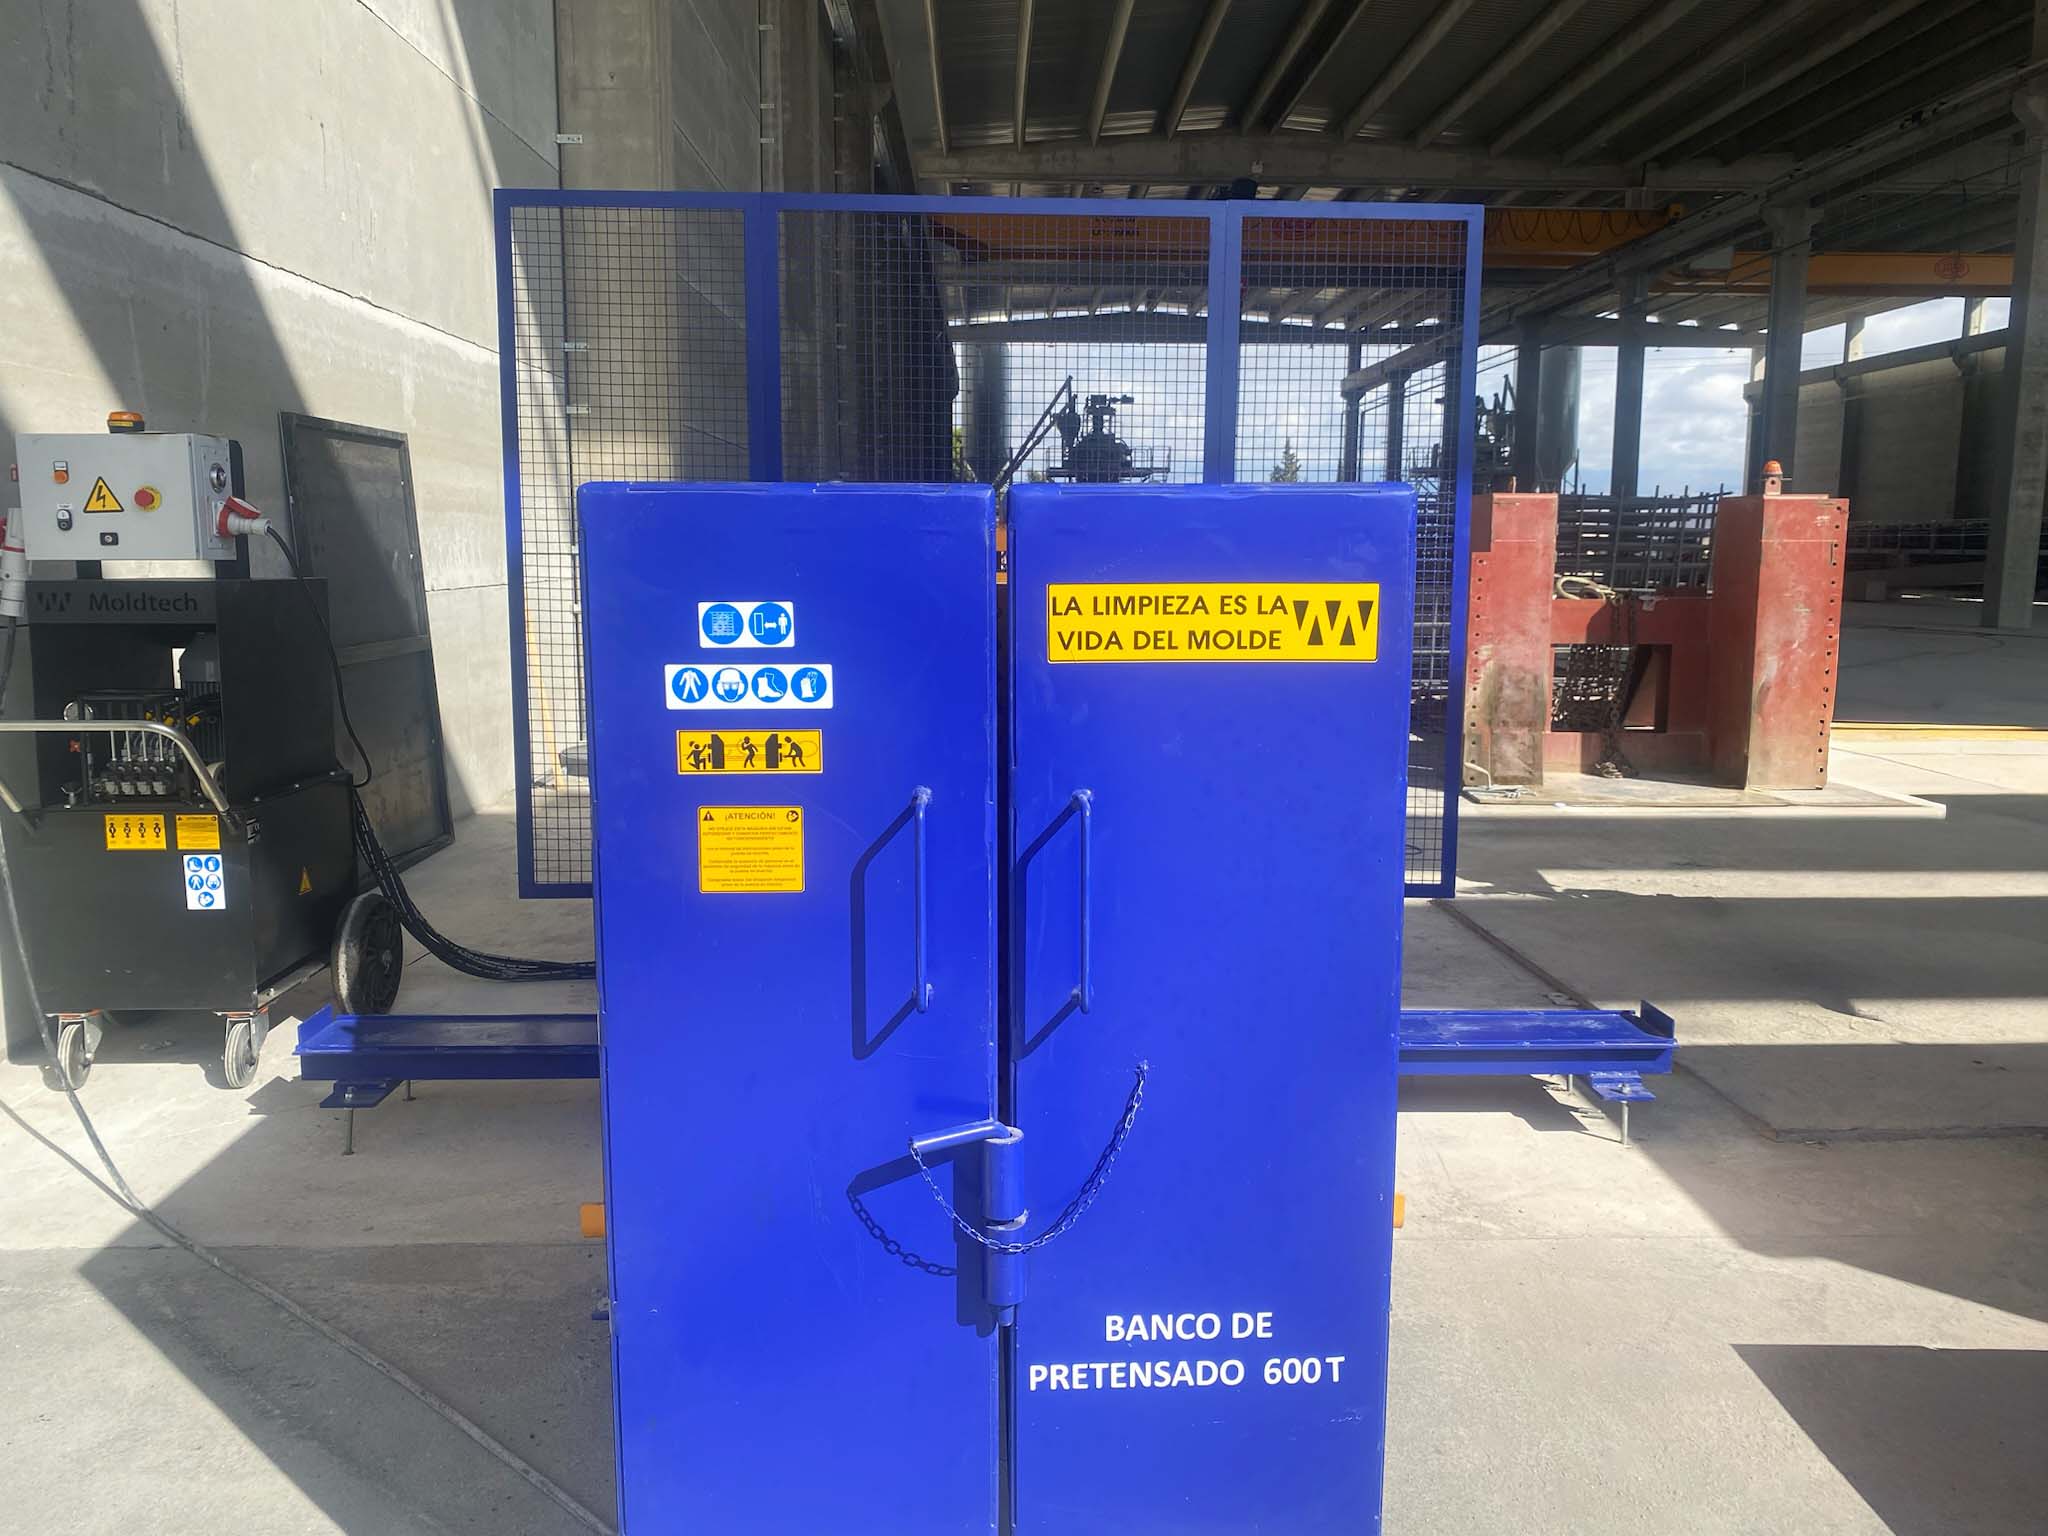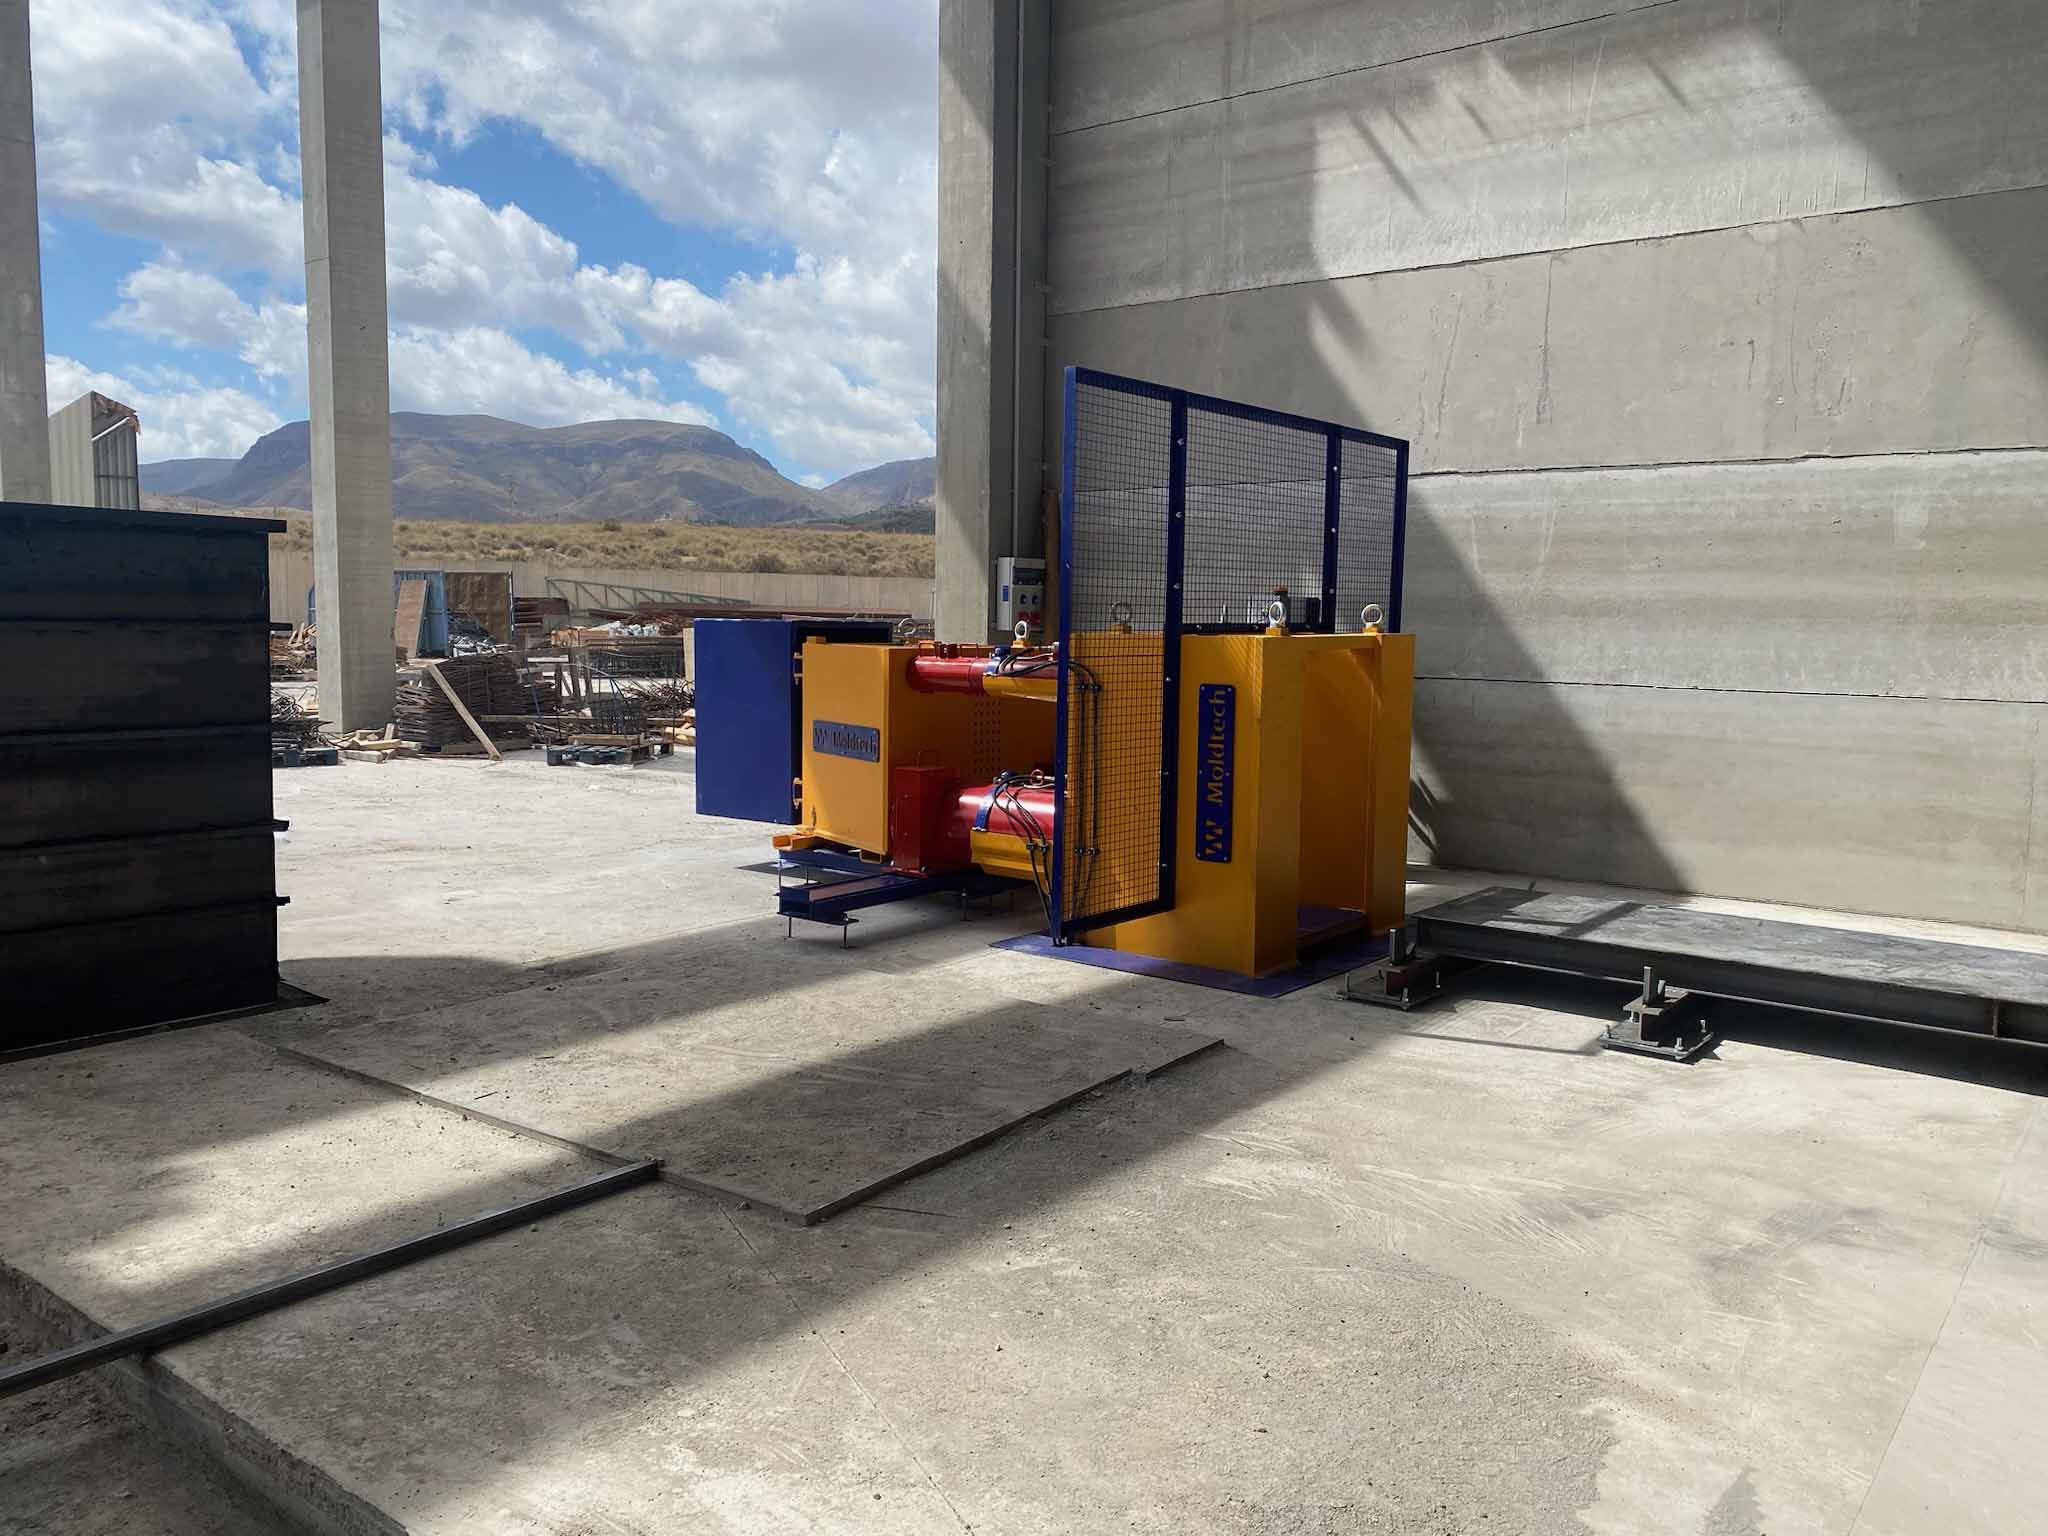


Moldtech hat für einen Kunden in Spanien eine Spannbettbank mit einer Kapazität von 600 Tonnen zur Herstellung von Spannbetonträgern entwickelt. Die Anlage kombiniert eine hochbelastbare Struktur, einen aktiven und einen passiven Spannkopf sowie ein hydraulisches Entspannungssystem, das darauf ausgelegt ist, die verschiedenen Phasen des Vorspannprozesses kontrolliert auszuführen.
Eine Lösung für die Herstellung von Spannbetonträgern in unterschiedlichen Konfigurationen
Die Fertigung vorgespannter Bauteile erfordert eine präzise Kontrolle sowohl der Geometrie des Bauteils als auch der hohen Kräfte, die während des Prozesses in die Spannlitzen eingebracht werden.
Die von Moldtech entwickelte Spannbettbank ist für die Herstellung von Spannbetonträgern mit variabler Länge und variablem Querschnitt ausgelegt, sowohl in der Höhe als auch in der Breite. Dadurch lässt sich das System innerhalb derselben Produktionsanlage an unterschiedliche konstruktive Konfigurationen anpassen.
Die maximale Vorspannkapazität beträgt 600 Tonnen.
Diese Flexibilität ermöglicht es, die Verteilung der Spannlitzen entsprechend dem jeweiligen Querschnitt des Trägers zu konfigurieren, wobei die für die Spannköpfe festgelegten zulässigen Lastbedingungen jederzeit eingehalten werden.
Zwei Spannköpfe zur Kontrolle der Vorspannkräfte
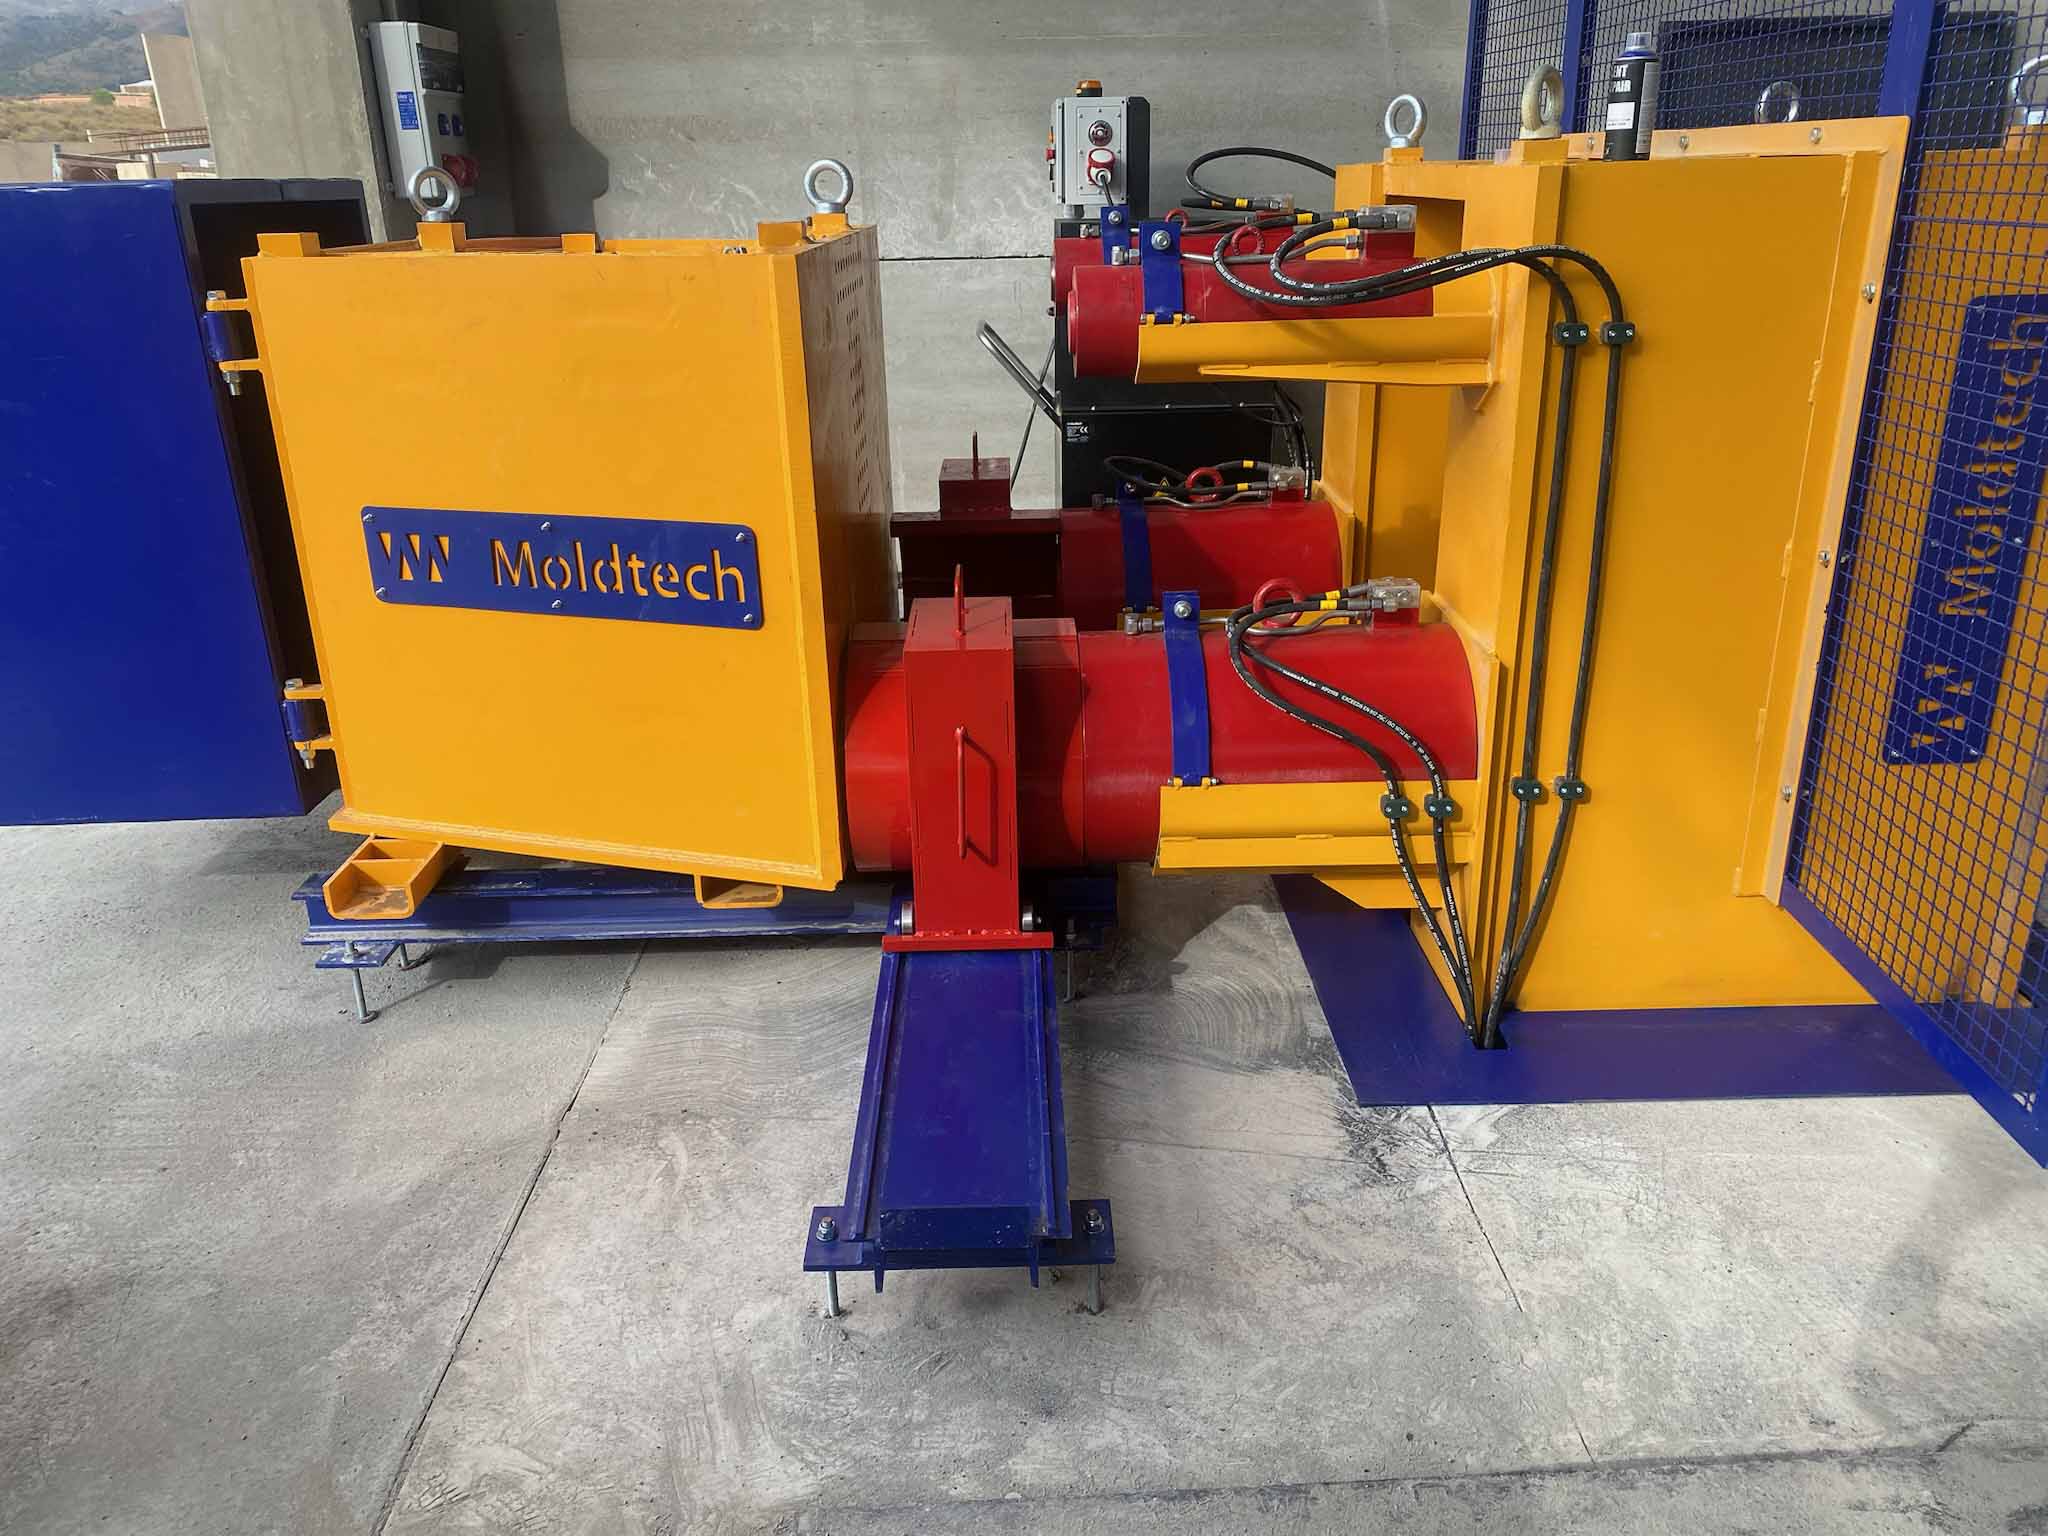
Die Anlage basiert auf zwei wesentlichen Strukturkomponenten: einem aktiven Spannkopf mit 600 Tonnen Kapazität und einem passiven Spannkopf mit 600 Tonnen Kapazität.
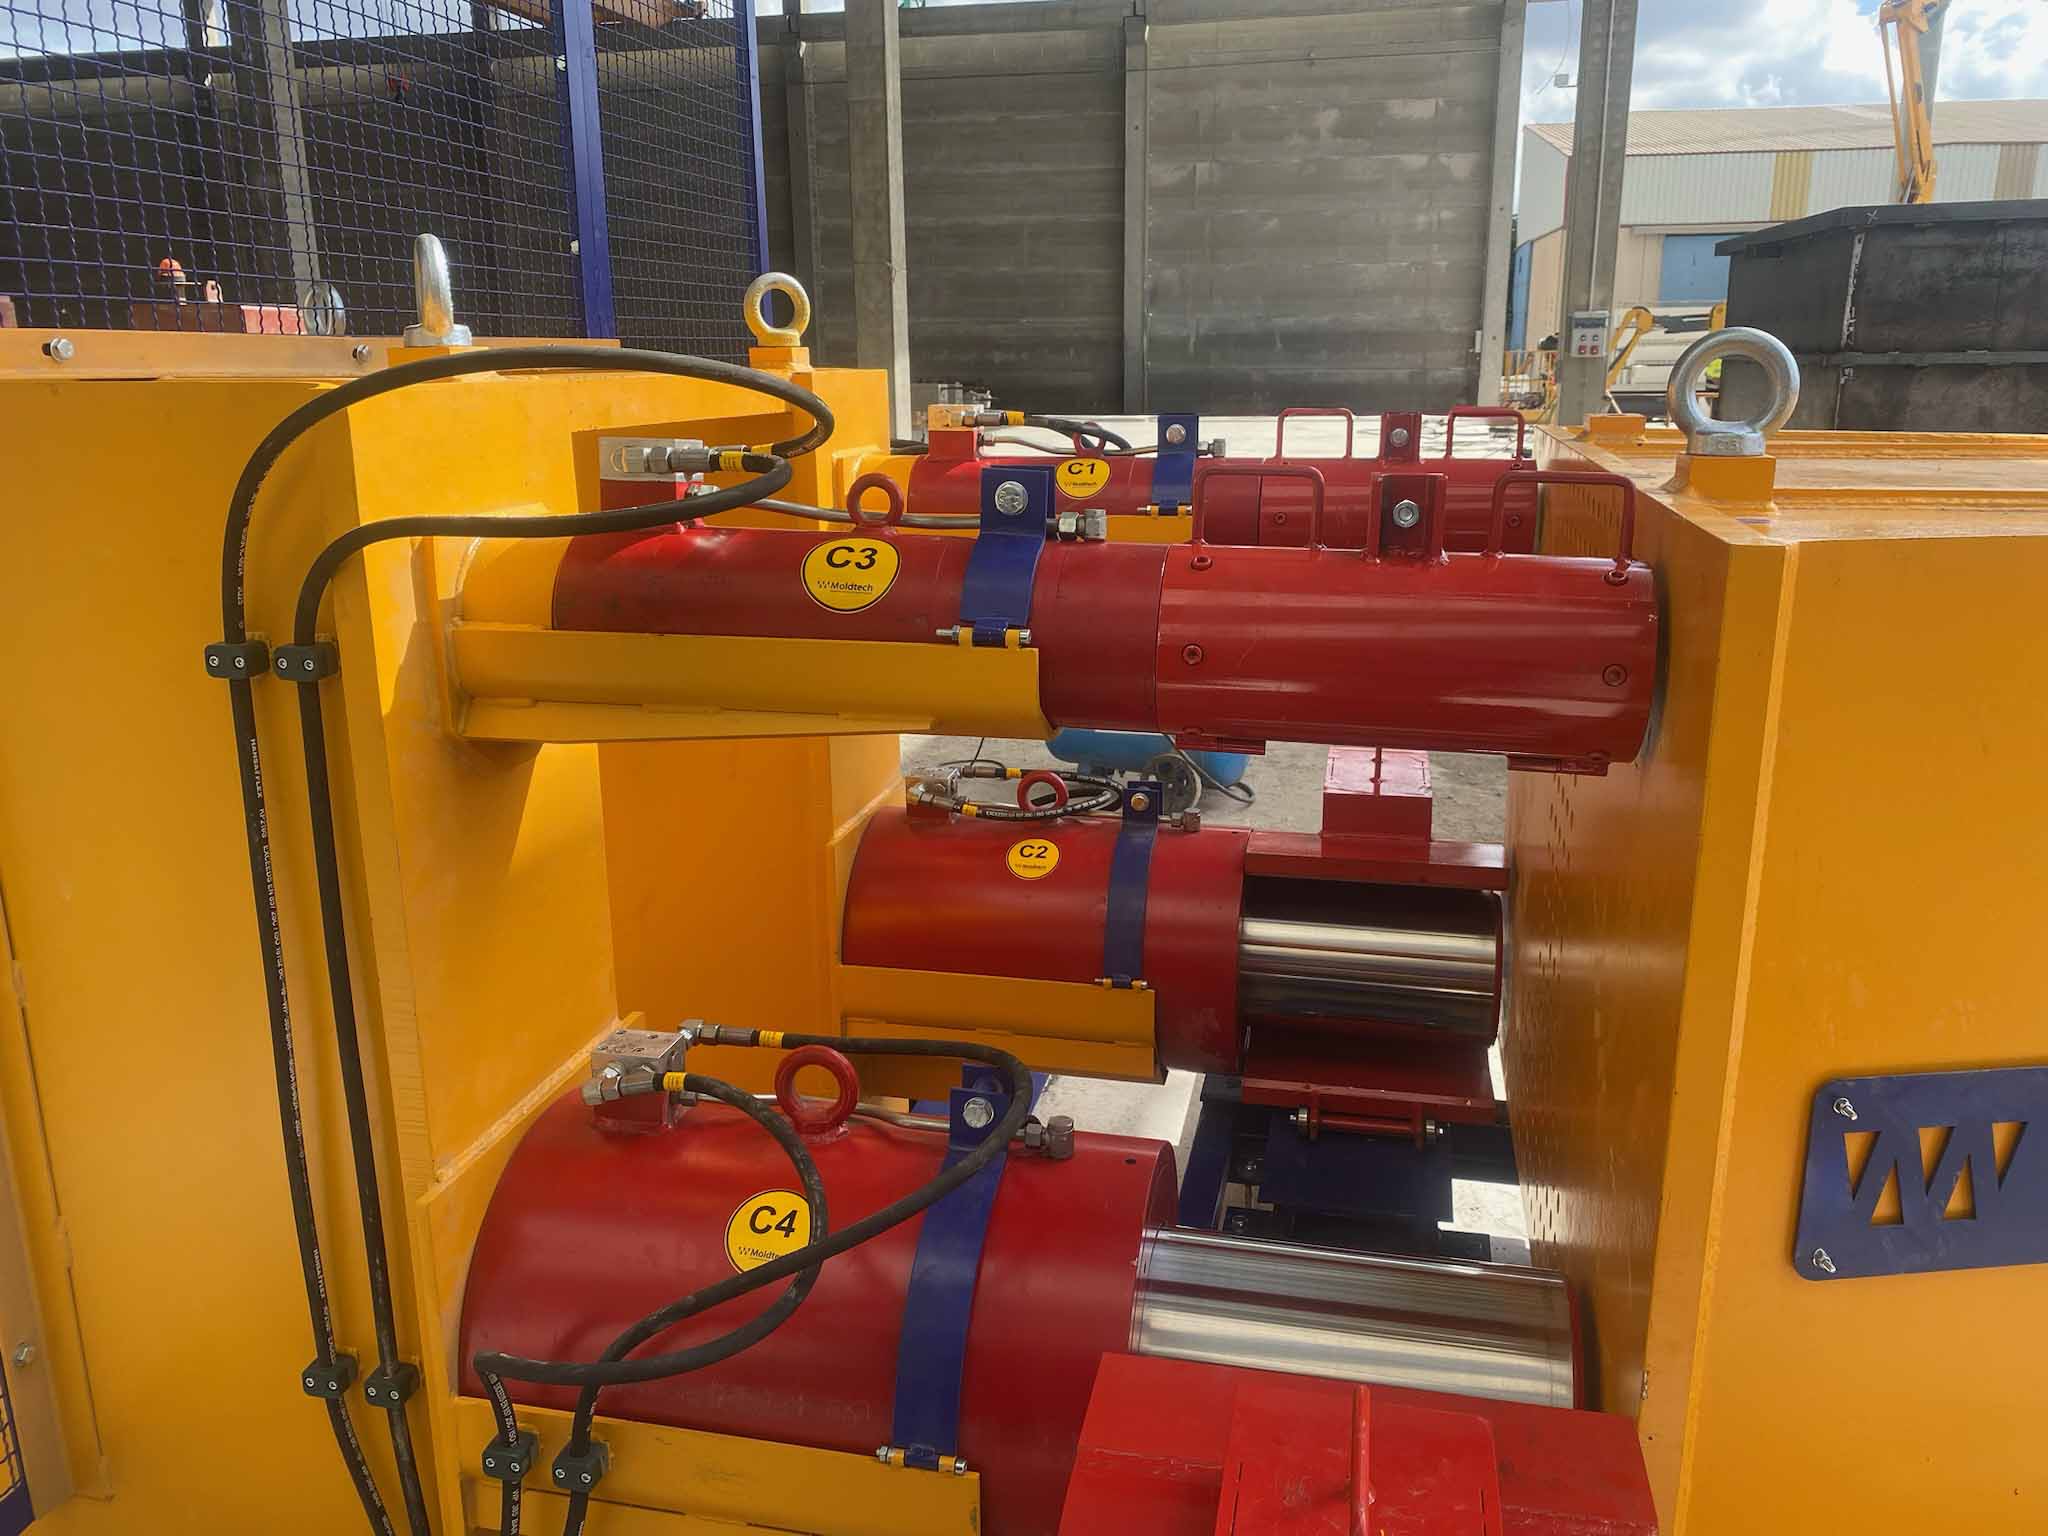
Der aktive Spannkopf integriert die wichtigsten Komponenten, die für die Entspannvorgänge erforderlich sind, darunter die Litzenmaske, die tragende Struktur, die Schutzsysteme und die Hydraulikzylinder.
Der passive Spannkopf vervollständigt das Verankerungssystem der Spannlitzen am gegenüberliegenden Ende der Produktionslinie.
Diese Konfiguration ermöglicht es, die während des Vorspannprozesses entstehenden Kräfte aufzunehmen und zu kontrollieren und schafft die strukturelle Grundlage für einen wiederholbaren Betrieb unter hohen Lasten.
Ein Hydrauliksystem zur kontrollierten Beherrschung hoher Kräfte
Einer der technisch wichtigsten Aspekte der Anlage ist das in den aktiven Spannkopf integrierte hydraulische Entspannungssystem.
Diese Konfiguration ermöglicht die kontrollierte Durchführung der Entspannvorgänge sowie die Bewegung der aktiven Maske während der Entspannphase.
Der Vorspannprozess erfolgt stufenweise
Bei der Arbeit mit hohen Lasten geht es nicht nur darum, eine bestimmte Kraft zu erreichen. Ebenso wichtig ist die Kontrolle darüber, wie diese Last in das System eingebracht wird.
Das für die Spannbettbank definierte Verfahren sieht einen zweistufigen Spannprozess vor.
In einer ersten Phase werden zwischen 30 % und 50 % des gesamten Lastdrucks auf jede Spannlitze aufgebracht. In dieser Phase werden die korrekte Position der Verankerungselemente, der Verlauf der Litzen sowie das Fehlen von Kollisionen mit anderen Komponenten überprüft.
Nach Abschluss dieser Kontrollen wird in einer zweiten Phase die vorgesehene Last bis auf 100 % erhöht. Dabei wird auch die Dehnung der Spannlitzen mit den für den Prozess festgelegten Sollwerten verglichen.
Jeder Träger erfordert eine spezifische Konfiguration
Eine der Besonderheiten bei der Herstellung von Spannbetonträgern besteht darin, dass die Verteilung der Spannlitzen direkt mit der Geometrie des Bauteils zusammenhängt.
Die Anordnung der Litzen in den Masken der Spannköpfe muss entsprechend dem Querschnitt des Trägers und der Lage seines Schwerpunktes festgelegt werden.
Daher müssen Änderungen an Anzahl, Verteilung oder Spannung der Litzen unter Einhaltung der für die Anlage geltenden zulässigen Lastdiagramme durchgeführt werden.
Diese Konfigurationsmöglichkeit erhöht die Produktionsflexibilität und ermöglicht die Herstellung unterschiedlicher Trägergeometrien mit derselben Vorspanninfrastruktur.
Präzision beginnt bei der Installation
Bei einer Anlage, die derart hohen Lasten ausgesetzt ist, beginnt Präzision lange vor dem eigentlichen Spannvorgang.
Die korrekte Aufstellung der Spannköpfe auf dem Fundament ist ein wesentlicher Bestandteil des Gesamtverhaltens der Anlage.
Das von Moldtech definierte Verfahren umfasst die Positionierung, Verankerung und Nivellierung der Platten vor der endgültigen Befestigung der Anlage. Nach der Montage muss die Nivellierung innerhalb einer Toleranz von ±2 mm liegen.
Darüber hinaus ist ein Fundament erforderlich, das für die vom System übertragenen Lasten ausgelegt ist, sowie die Verwendung von Vergussmörtel unter den Ankerplatten.
Dieses Material stellt einen sicheren Kontakt zwischen den Grundplatten und dem Fundament sicher und trägt zu einer korrekten Lastübertragung bei.
Vom Spannen bis zum Entspannen innerhalb eines durchgängigen Industrieprozesses
Die Spannbettbank ist so konzipiert, dass sie sich in den vollständigen Produktionszyklus von Spannbetonträgern integrieren lässt.
Der Prozess umfasst die Vorbereitung der Spannköpfe, das Einlegen der Spannlitzen, das schrittweise Spannen, das Betonieren, das Erhärten des Bauteils, die hydraulische Entspannung, das Schneiden der Litzen sowie die anschließende Entnahme des Fertigteils.
Sobald der Beton die erforderlichen Eigenschaften erreicht hat, um mit der Kraftübertragung zu beginnen, startet der Entspannvorgang über das hydraulische Entspannungssystem.
Die Zylinder ermöglichen eine kontrollierte Durchführung dieser Phase vor dem endgültigen Schneiden der Spannlitzen und integrieren damit das Lastmanagement direkt in den Produktionszyklus.
600 Tonnen als produktive Leistungsfähigkeit
Über die maximale Kapazität hinaus liegt der industrielle Wert dieser Spannbettbank in der Kombination aus struktureller Tragfähigkeit, hydraulischer Kontrolle, Flexibilität bei der Litzenkonfiguration und hoher Präzision bei der Installation.
Diese Systemarchitektur ermöglicht es, unterschiedliche Konfigurationen von Spannbetonträgern mit derselben Anlage zu fertigen und jeden Produktionszyklus an die geometrischen und konstruktiven Eigenschaften des jeweiligen Bauteils anzupassen.
Das Ergebnis ist eine Lösung, die für kontrollierte und wiederholbare Produktionsbedingungen ausgelegt ist – zwei wesentliche Faktoren bei der industriellen Herstellung tragender Betonfertigteile.
Moldtech entwickelt und fertigt Vorspannlösungen in Spanien
Die Spannbettbank wurde von Moldtech in Spanien als spezifische Lösung für die Herstellung vorgespannter Tragbauteile entwickelt und gefertigt.
Als Hersteller von Formen und Anlagen für die Betonfertigteilindustrie entwickelt Moldtech Systeme für den Hochbau, den Ingenieurbau und Infrastrukturprojekte und passt die Konstruktion jeder Anlage an die Eigenschaften der herzustellenden Bauteile sowie an den jeweiligen Produktionsprozess des Kunden an.
Diese neue 600-Tonnen-Spannbettbank erweitert die Erfahrung von Moldtech in der Entwicklung von Hochleistungsanlagen, bei denen Tragwerksplanung, Präzision und Prozesskontrolle entscheidend dafür sind, hohe Kräfte in einen zuverlässigen und wiederholbaren industriellen Fertigungsprozess zu überführen.