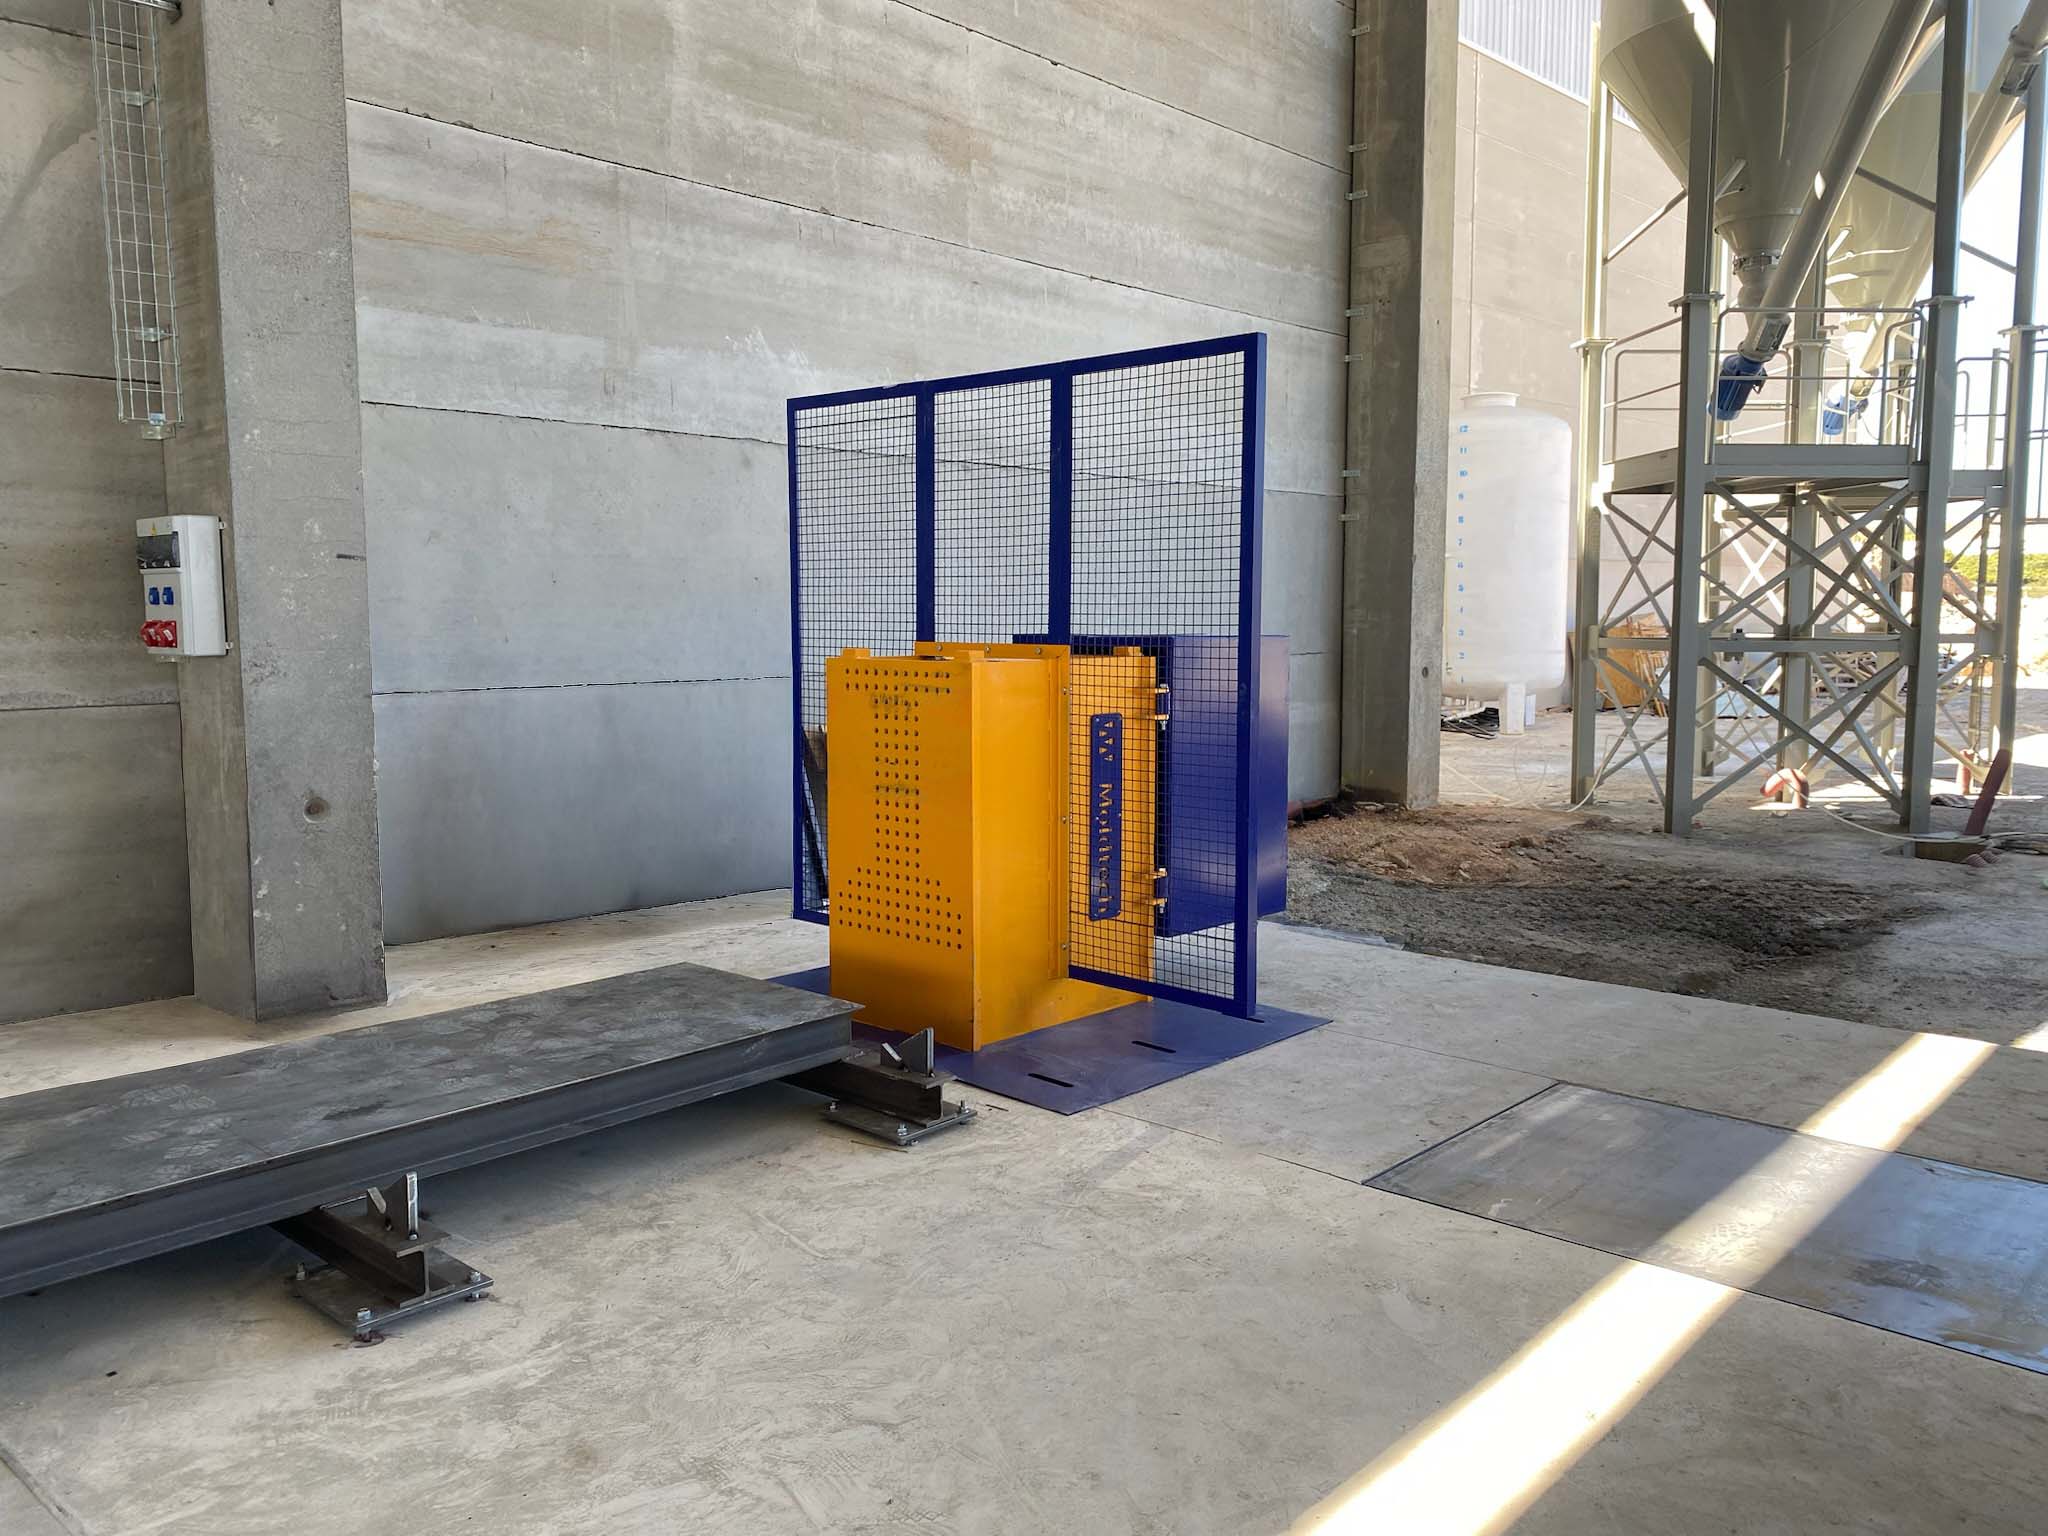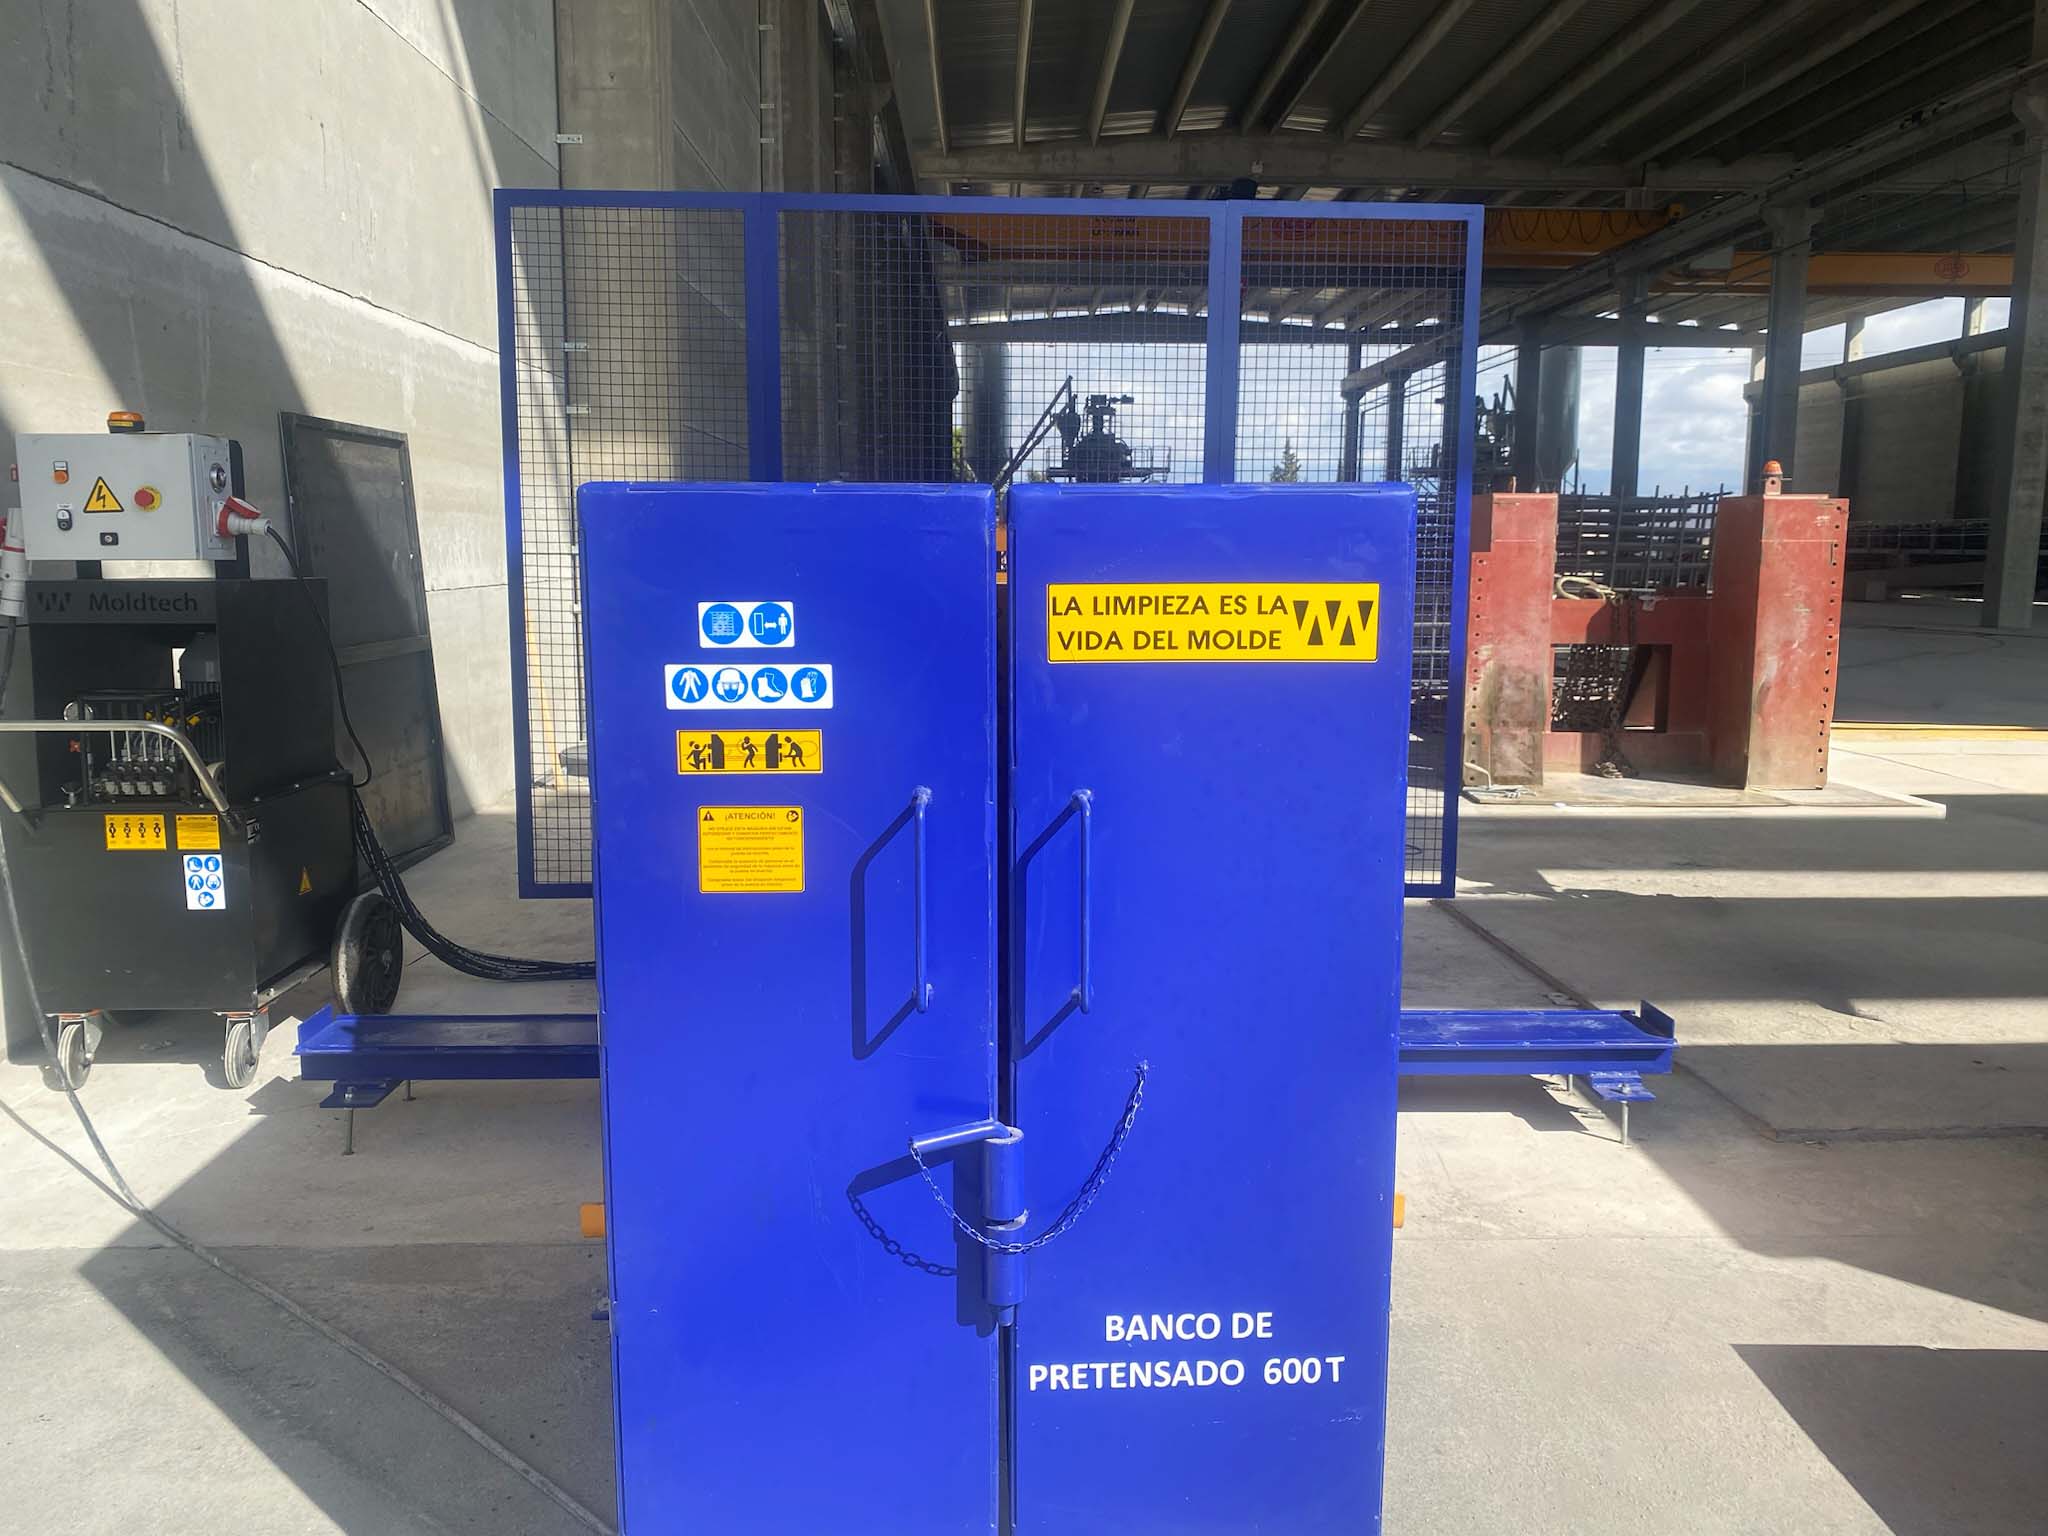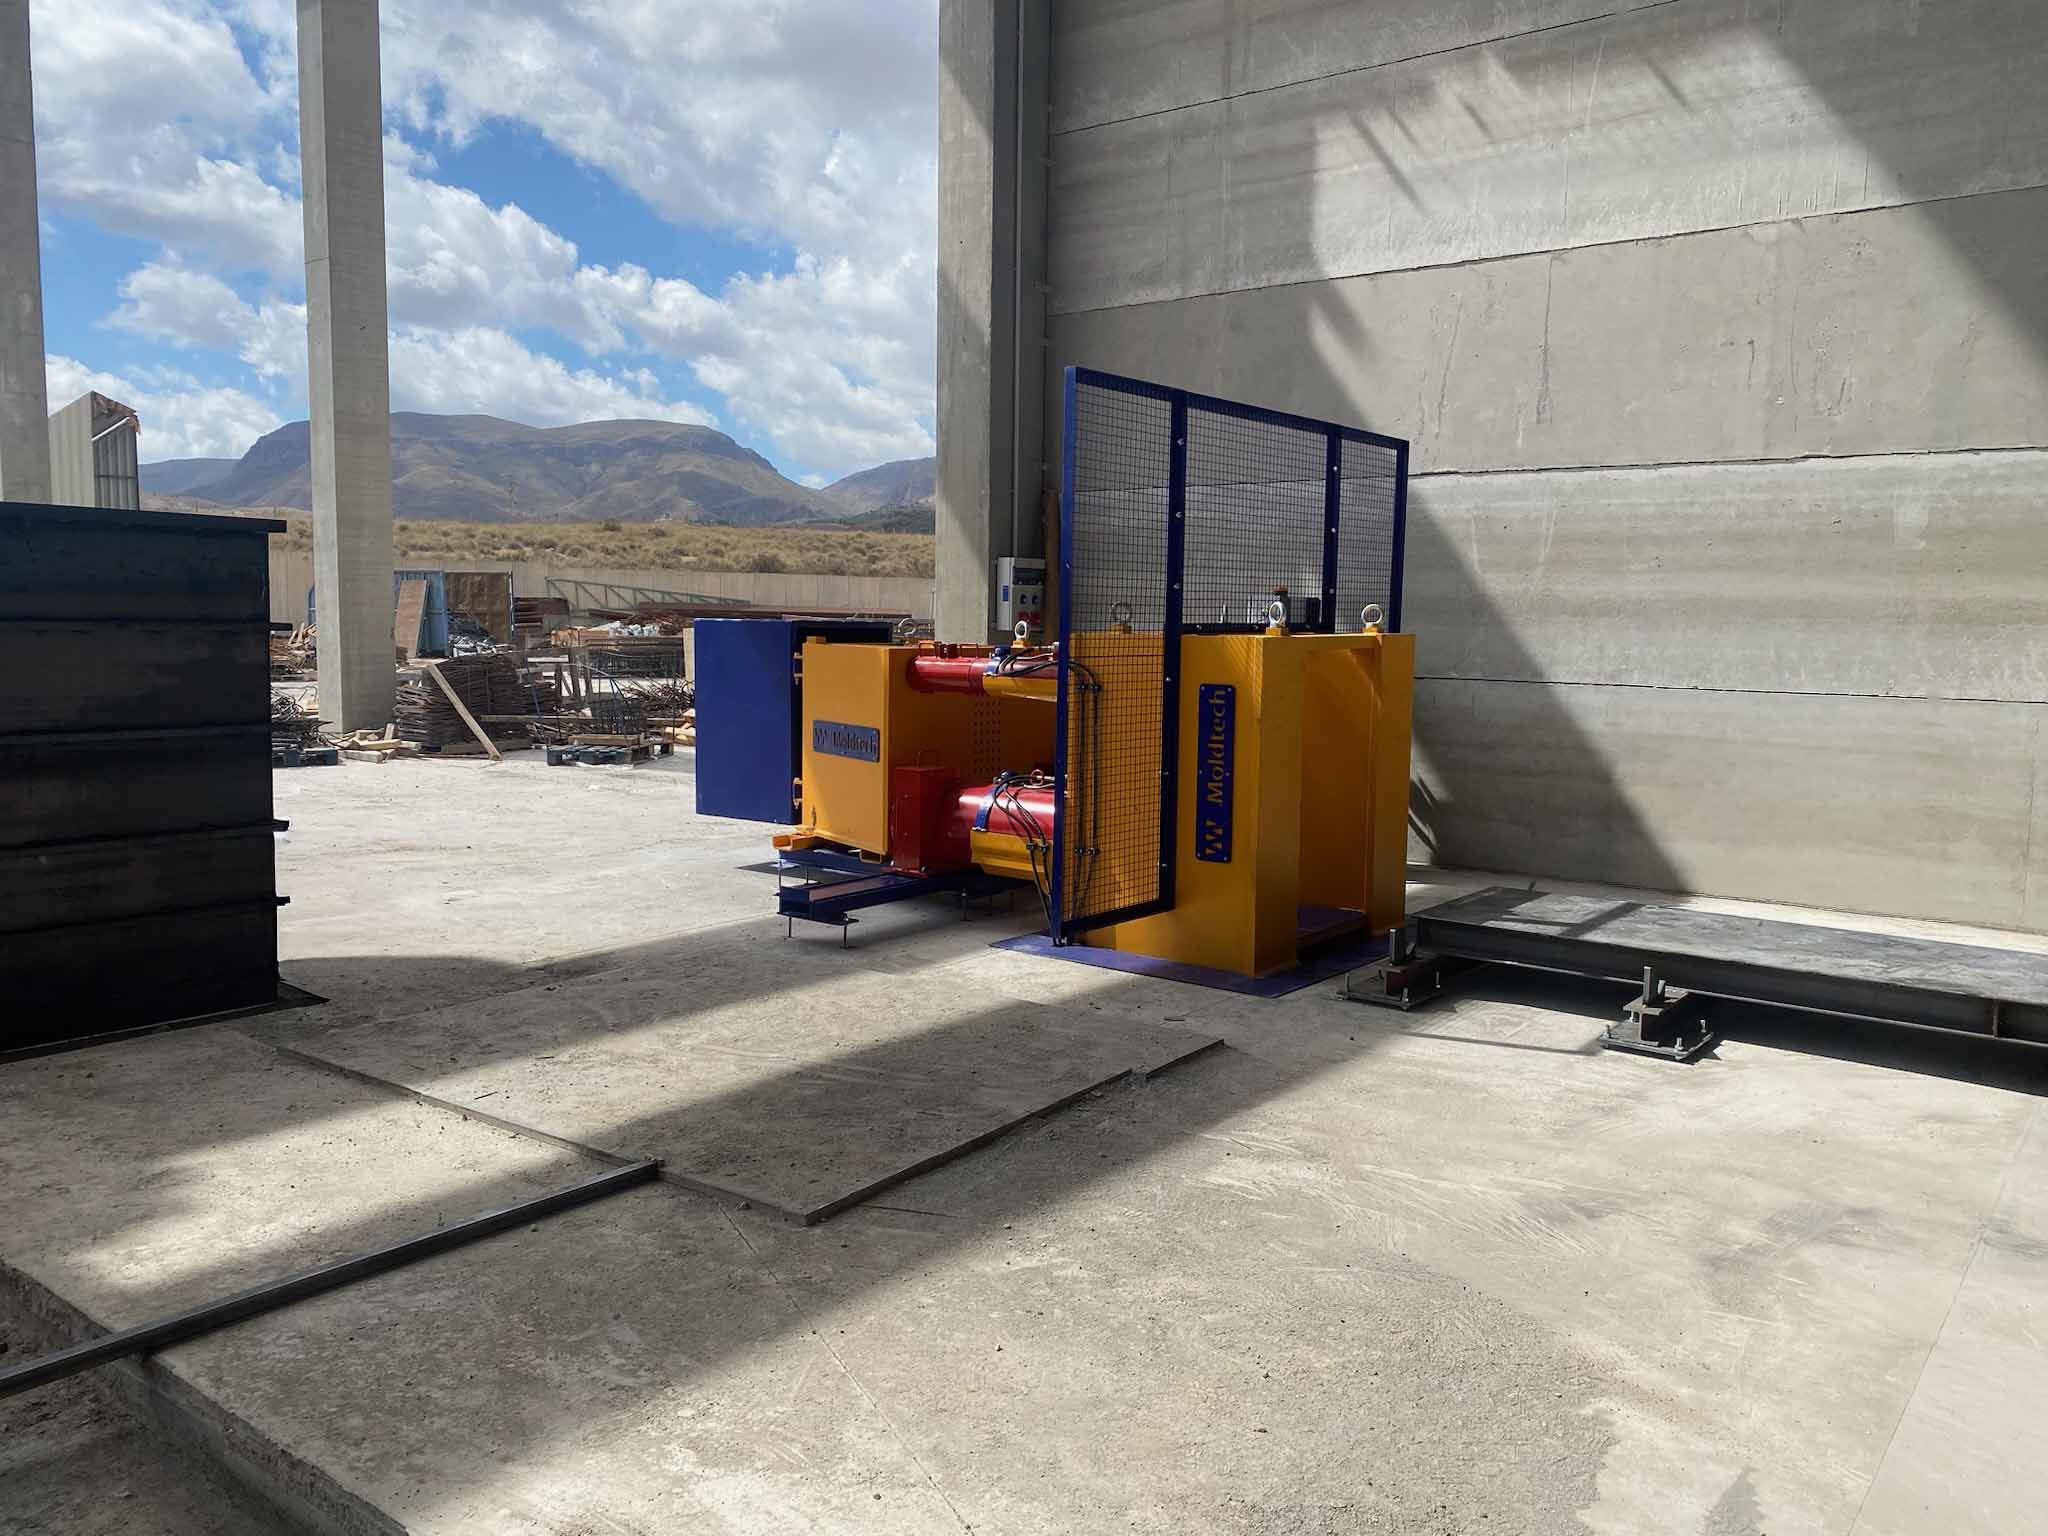


Moldtech a développé un banc de précontrainte de 600 tonnes destiné à la fabrication de poutres en béton précontraint pour un client en Espagne. L’équipement associe une structure à haute capacité, des têtes active et passive ainsi qu’un système hydraulique de relâchement conçu pour contrôler les différentes phases du processus de précontrainte.
Une solution pour produire des poutres précontraintes selon différentes configurations
La fabrication d’éléments précontraints exige un contrôle précis à la fois de la géométrie de la pièce et des charges élevées introduites dans les torons au cours du processus.
Le banc développé par Moldtech a été conçu pour la production de poutres en béton précontraint de longueur et de section variables, aussi bien en hauteur qu’en largeur, permettant d’adapter le système à différentes configurations structurelles au sein d’une même installation de production.
Sa capacité maximale de précontrainte atteint 600 tonnes.
Cette flexibilité permet de configurer la répartition des torons en fonction de la section spécifique de chaque poutre, tout en respectant les conditions de charge établies pour les têtes de précontrainte.
Deux têtes pour contrôler les charges de précontrainte
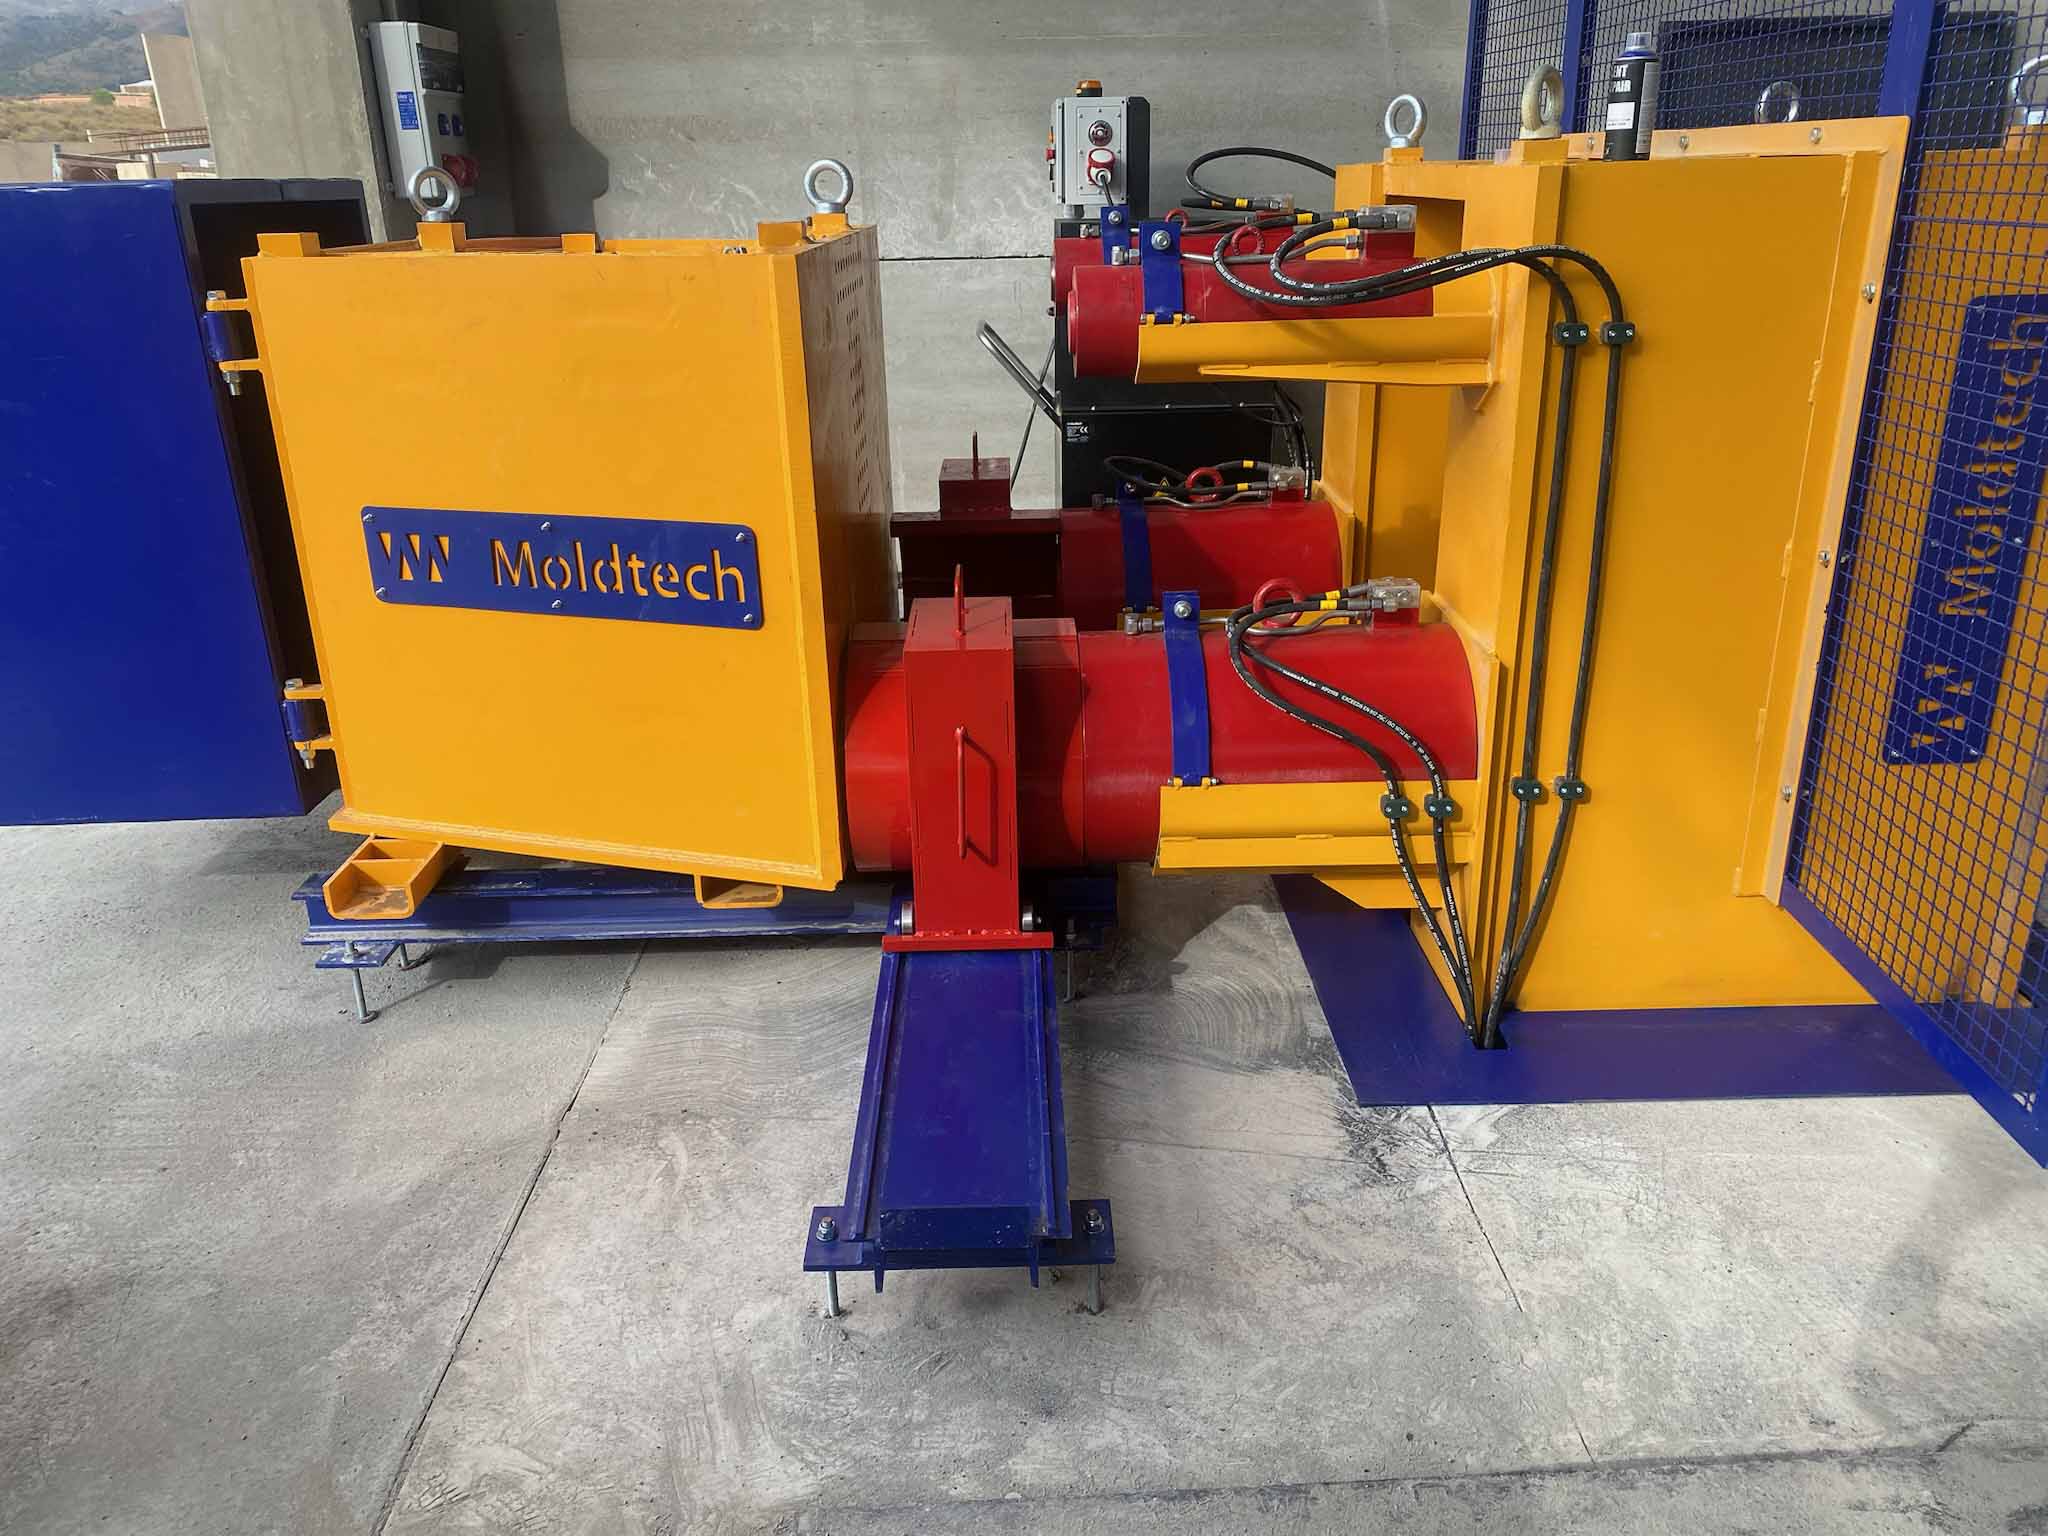
L’installation s’articule autour de deux grands ensembles structurels : une tête active de 600 tonnes et une tête passive de 600 tonnes.
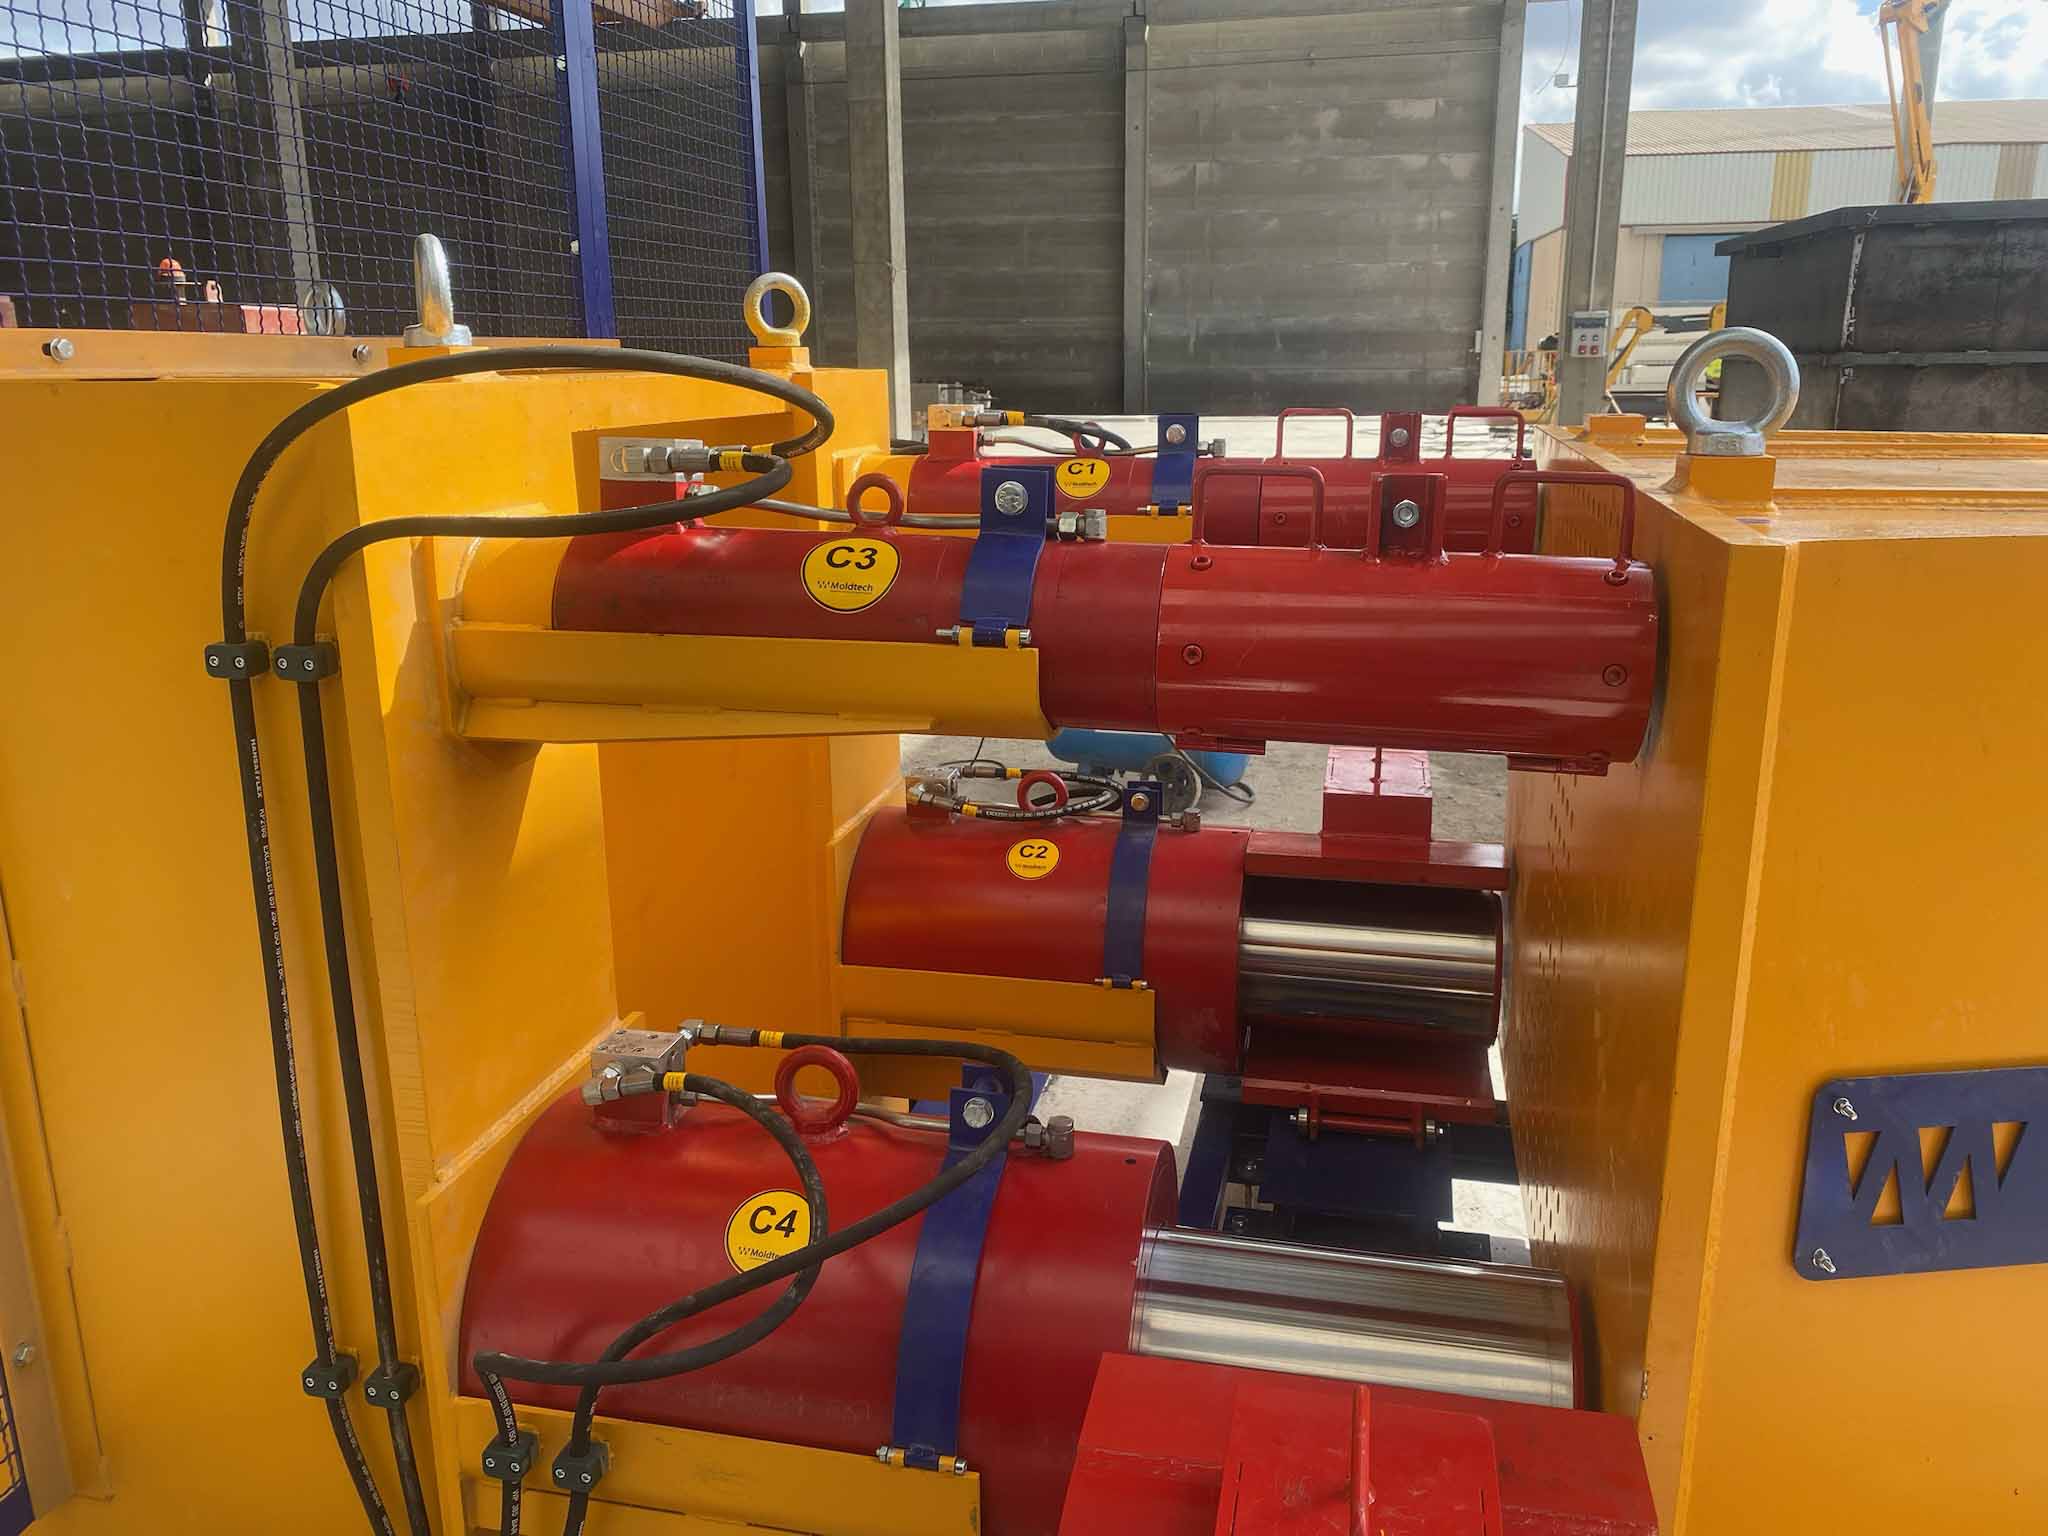
La tête active intègre les principaux composants nécessaires aux opérations de relâchement, notamment le masque pour les câbles, la structure résistante, les systèmes de protection et les vérins hydrauliques.
La tête passive complète le système d’ancrage des torons à l’extrémité opposée de la ligne.
Cette configuration permet d’absorber et de contrôler les efforts générés au cours du processus de précontrainte et fournit la base structurelle nécessaire pour travailler de manière répétitive avec des charges élevées.
Un système hydraulique conçu pour contrôler des efforts importants
L’un des aspects techniques les plus importants de l’équipement est le système hydraulique de relâchement intégré à la tête active.
Cette configuration permet de contrôler les opérations de relâchement ainsi que le mouvement du masque actif pendant la phase de détension.
La précontrainte est appliquée progressivement
Travailler avec des charges élevées ne consiste pas uniquement à atteindre un niveau d’effort déterminé. Le contrôle de la manière dont cette charge est appliquée est tout aussi important.
La procédure définie pour le banc prévoit un processus de mise en tension en deux phases.
Lors d’une première étape, entre 30 % et 50 % de la pression totale de charge est appliquée à chaque toron. À ce stade, la bonne position des éléments d’ancrage, le cheminement des câbles et l’absence d’interférences avec d’autres composants sont vérifiés.
Une fois ces contrôles effectués, une deuxième phase est réalisée jusqu’à atteindre 100 % de la charge prévue. Au cours de cette étape, l’allongement des torons est également vérifié par rapport aux valeurs définies pour le processus.
Chaque poutre exige une configuration spécifique
L’une des particularités de la fabrication de poutres précontraintes réside dans le fait que la répartition des torons est directement liée à la géométrie de la pièce.
La disposition des câbles dans les masques des têtes doit être définie en fonction de la section de la poutre et de la position de son centroïde.
Pour cette raison, toute modification du nombre, de la répartition ou de la tension des torons doit être réalisée conformément aux diagrammes de charge admissible correspondants à l’équipement.
Cette capacité de configuration apporte une grande flexibilité de production au système et permet de travailler avec différentes géométries de poutres à partir d’une même infrastructure de précontrainte.
La précision commence dès l’installation
Sur un équipement soumis à des charges de cette importance, la précision commence bien avant la mise en tension des câbles.
La bonne implantation des têtes sur les fondations constitue une partie essentielle du comportement global de l’installation.
La procédure définie par Moldtech prévoit le positionnement, l’ancrage et le nivellement des plaques avant la fixation définitive de l’équipement. Une fois le montage terminé, le nivellement doit rester dans une tolérance de ±2 mm.
L’installation nécessite également des fondations adaptées aux charges transmises par le système ainsi que la mise en place d’un coulis de scellement sous les plaques d’ancrage.
Ce matériau permet d’assurer un bon contact entre les plaques de base et les fondations et contribue à une transmission correcte des charges.
De la mise en tension à la détension dans un même processus industriel
Le banc a été conçu pour s’intégrer dans le cycle complet de fabrication des poutres précontraintes.
Le processus comprend la préparation des têtes, la mise en place des torons, la mise en tension progressive, le coulage du béton, le durcissement de l’élément, le relâchement hydraulique, la coupe des câbles et le retrait ultérieur de la pièce préfabriquée.
Lorsque le béton atteint les conditions nécessaires pour commencer le transfert des efforts, l’opération de détension débute au moyen du système hydraulique de relâchement.
Les vérins permettent de contrôler cette phase avant la coupe définitive des torons, intégrant ainsi la gestion des charges au sein même du cycle de production.
600 tonnes converties en capacité de production
Au-delà de sa capacité maximale, la valeur industrielle de ce banc réside dans la combinaison de la résistance structurelle, du contrôle hydraulique, de la flexibilité de configuration des torons et de la précision de l’installation.
Cette architecture permet de produire différentes configurations de poutres précontraintes à partir d’un même système, en adaptant chaque cycle de production aux caractéristiques géométriques et structurelles de l’élément à fabriquer.
Le résultat est une solution conçue pour fonctionner dans des conditions de production contrôlées et répétables, deux facteurs essentiels dans la fabrication industrielle d’éléments structurels en béton.
Moldtech conçoit et fabrique des solutions de précontrainte en Espagne
Le banc a été conçu et fabriqué par Moldtech en Espagne comme une solution spécifique pour la production d’éléments structurels précontraints.
En tant que fabricant de moules et d’équipements pour le béton préfabriqué, Moldtech développe des systèmes destinés aussi bien au bâtiment qu’au génie civil et aux infrastructures, en adaptant l’ingénierie de chaque équipement aux caractéristiques des pièces et au processus de production de chaque client.
Ce nouveau banc de précontrainte de 600 tonnes vient renforcer l’expérience de Moldtech dans le développement d’équipements à haute capacité, où l’ingénierie structurelle, la précision et le contrôle du processus sont essentiels pour transformer des efforts élevés en un processus de fabrication industriel fiable et répétable.