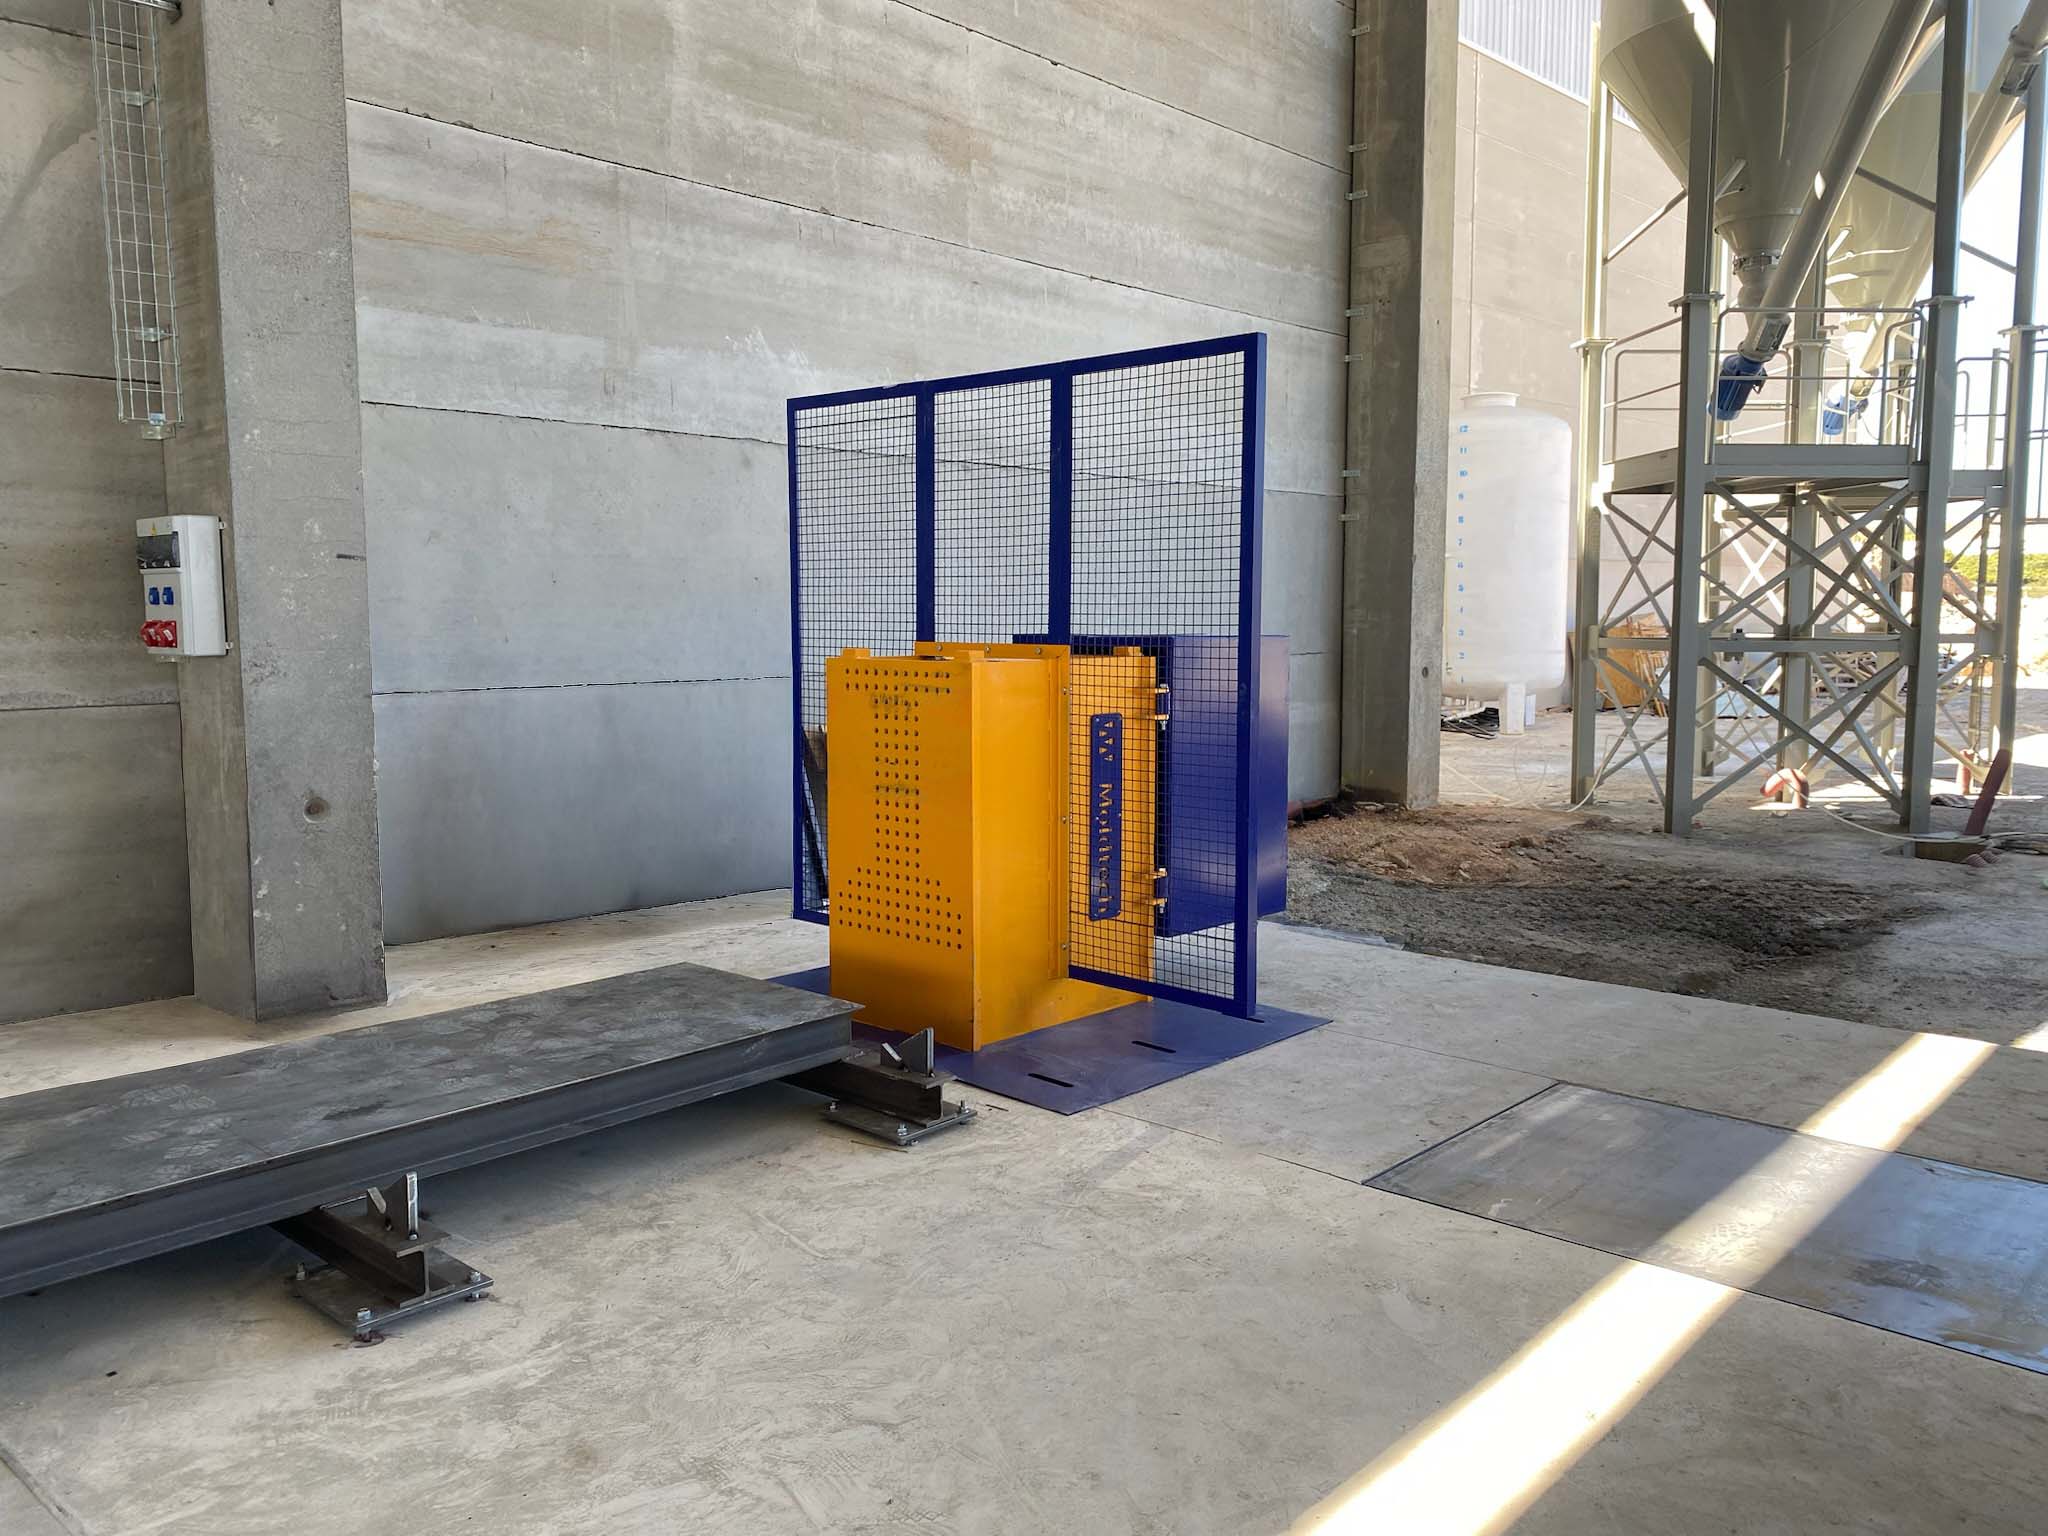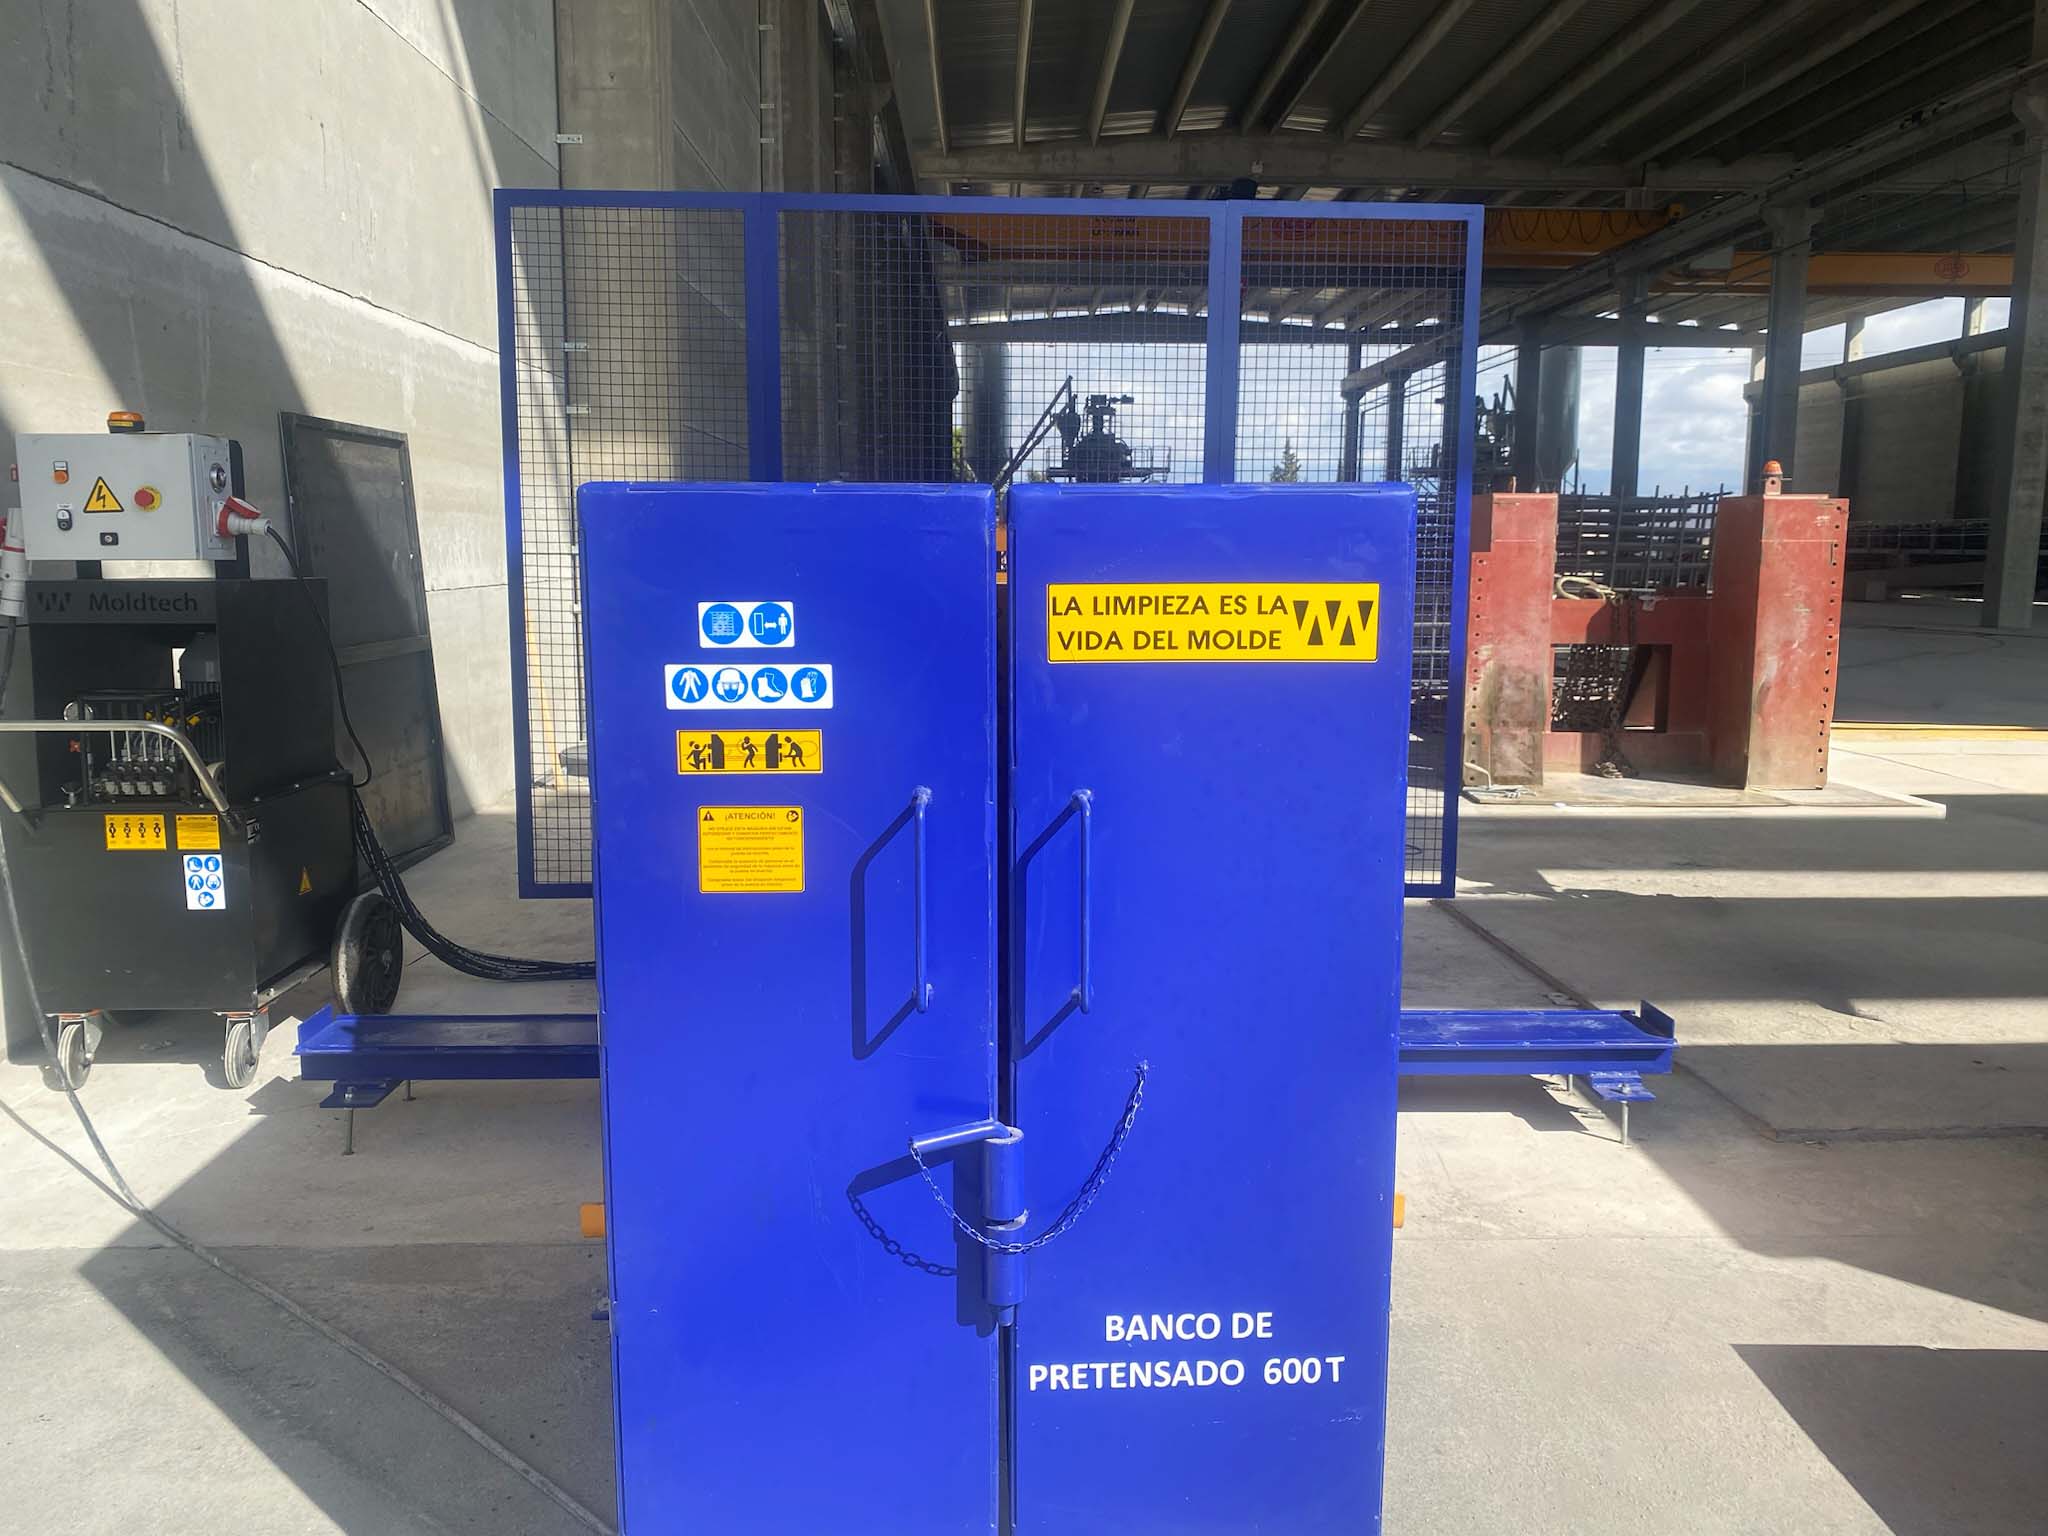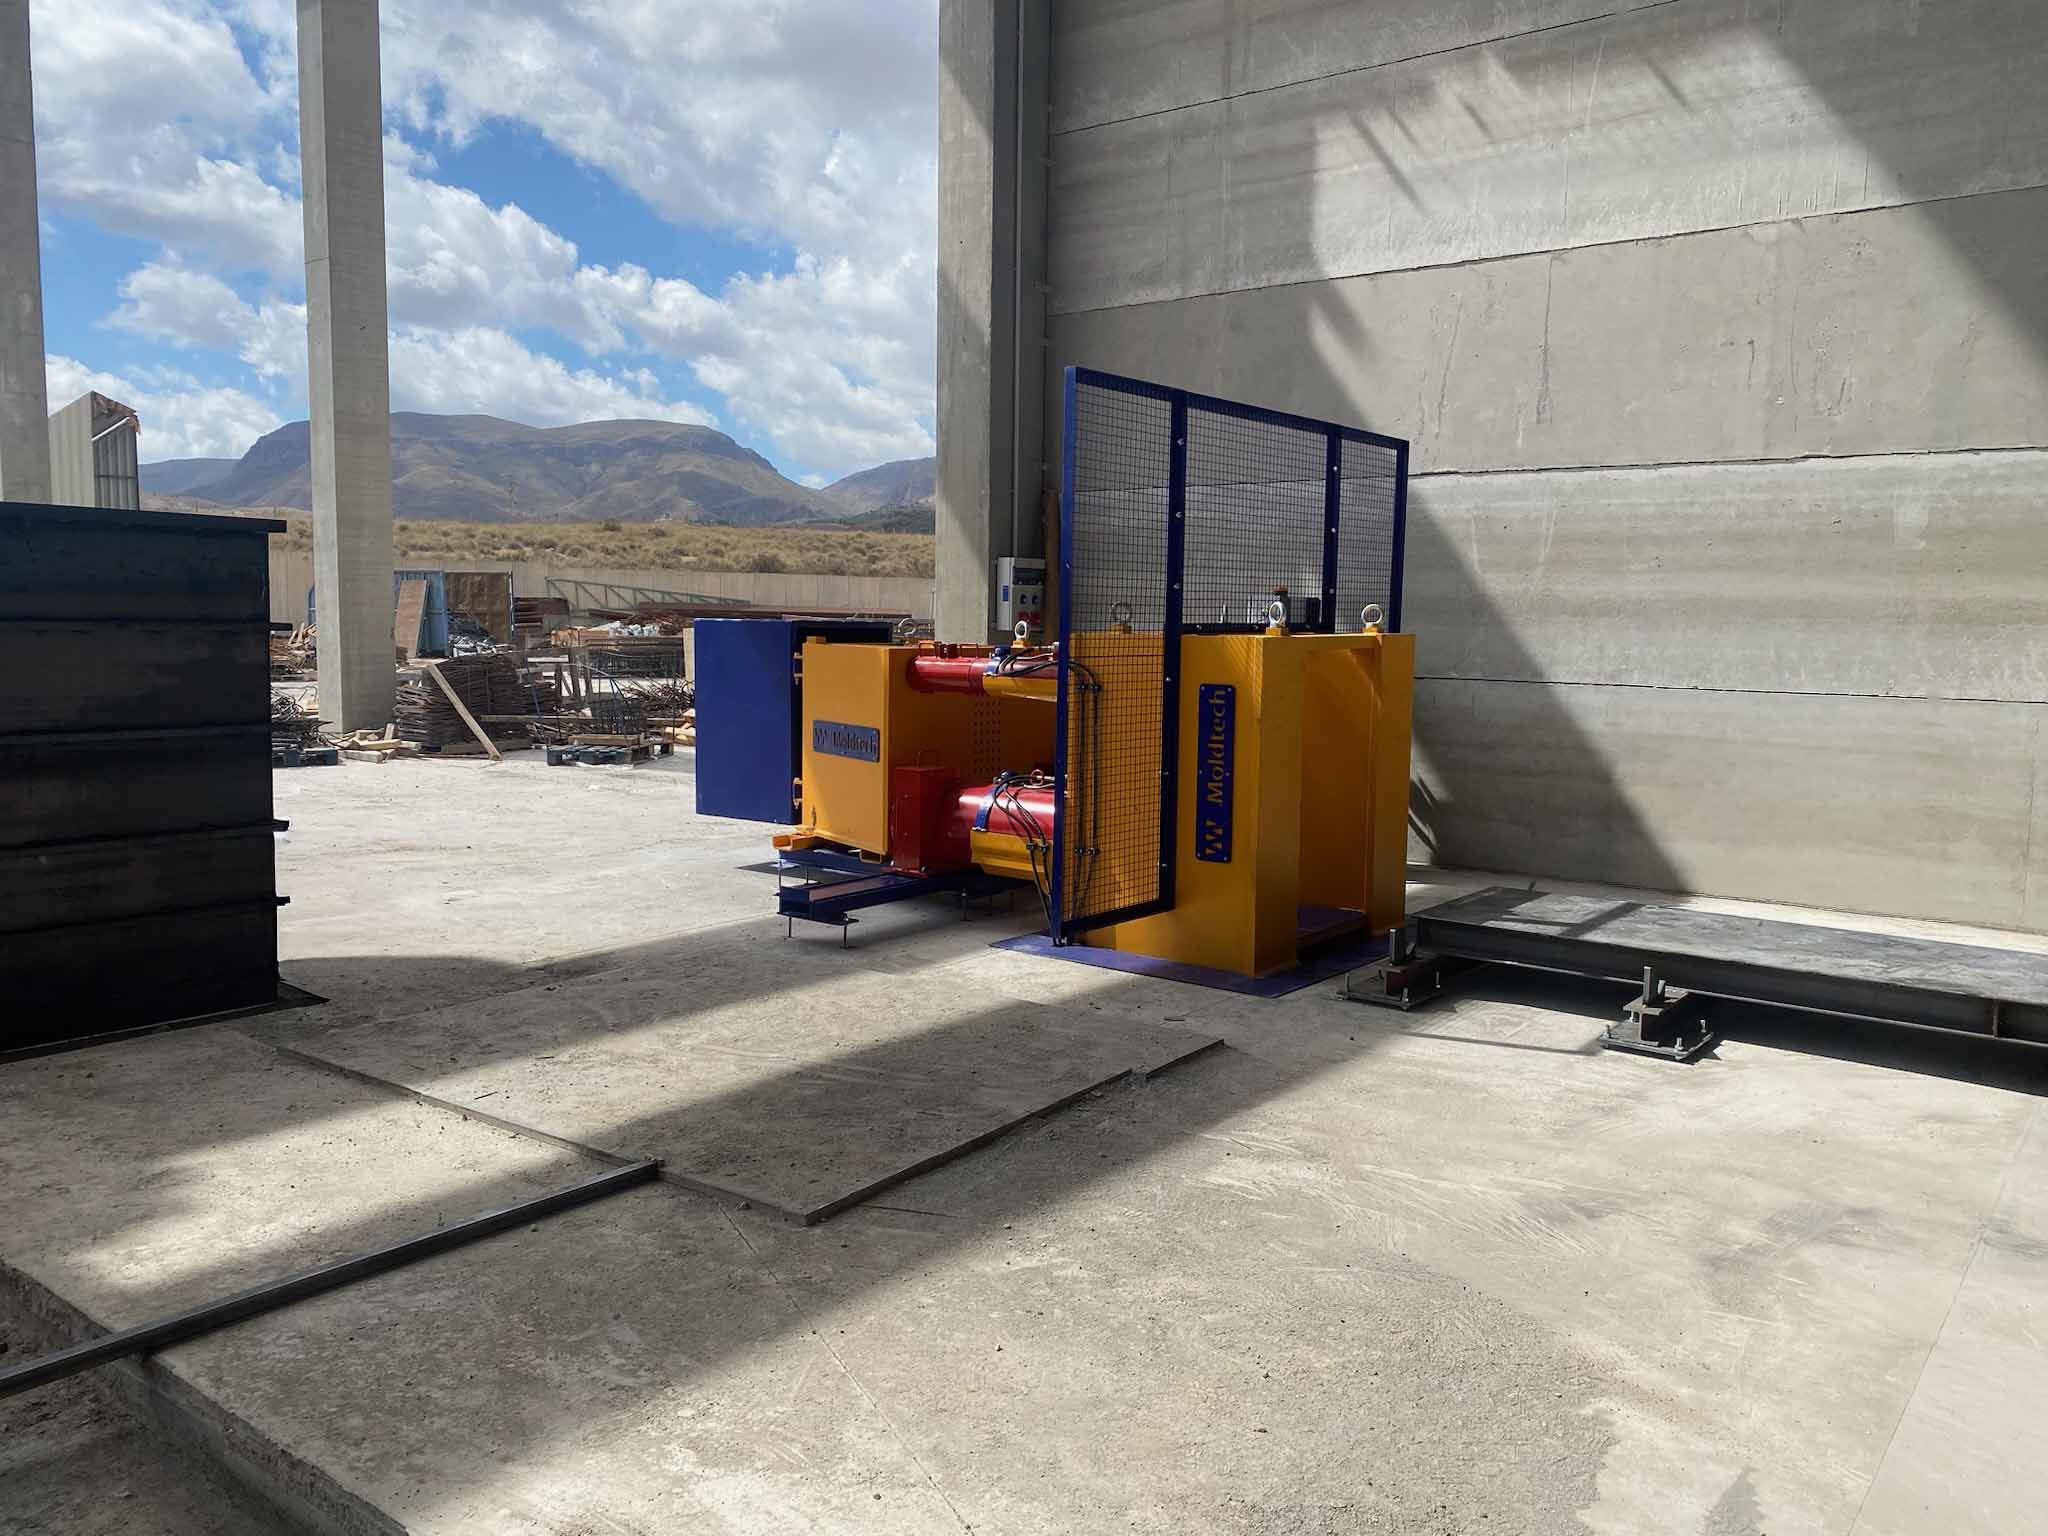


Компания Moldtech разработала стенд для предварительного напряжения усилием 600 тонн, предназначенный для производства предварительно напряжённых железобетонных балок для заказчика в Испании. Оборудование объединяет высокопрочную конструкцию, активную и пассивную головки, а также гидравлическую систему плавного снятия напряжения, предназначенную для контроля различных этапов процесса предварительного напряжения.
Решение для производства предварительно напряжённых балок различных конфигураций
Производство предварительно напряжённых элементов требует точного контроля как геометрии изделия, так и высоких нагрузок, передаваемых на канаты в процессе натяжения.
Разработанный Moldtech стенд предназначен для производства предварительно напряжённых железобетонных балок переменной длины и сечения, как по высоте, так и по ширине, что позволяет адаптировать систему к различным конструктивным конфигурациям в рамках одной производственной линии.
Максимальное усилие предварительного напряжения составляет 600 тонн.
Такая гибкость позволяет настраивать распределение канатов в зависимости от конкретного сечения каждой балки, при обязательном соблюдении допустимых нагрузок, установленных для натяжных головок.
Две головки для контроля усилий предварительного напряжения
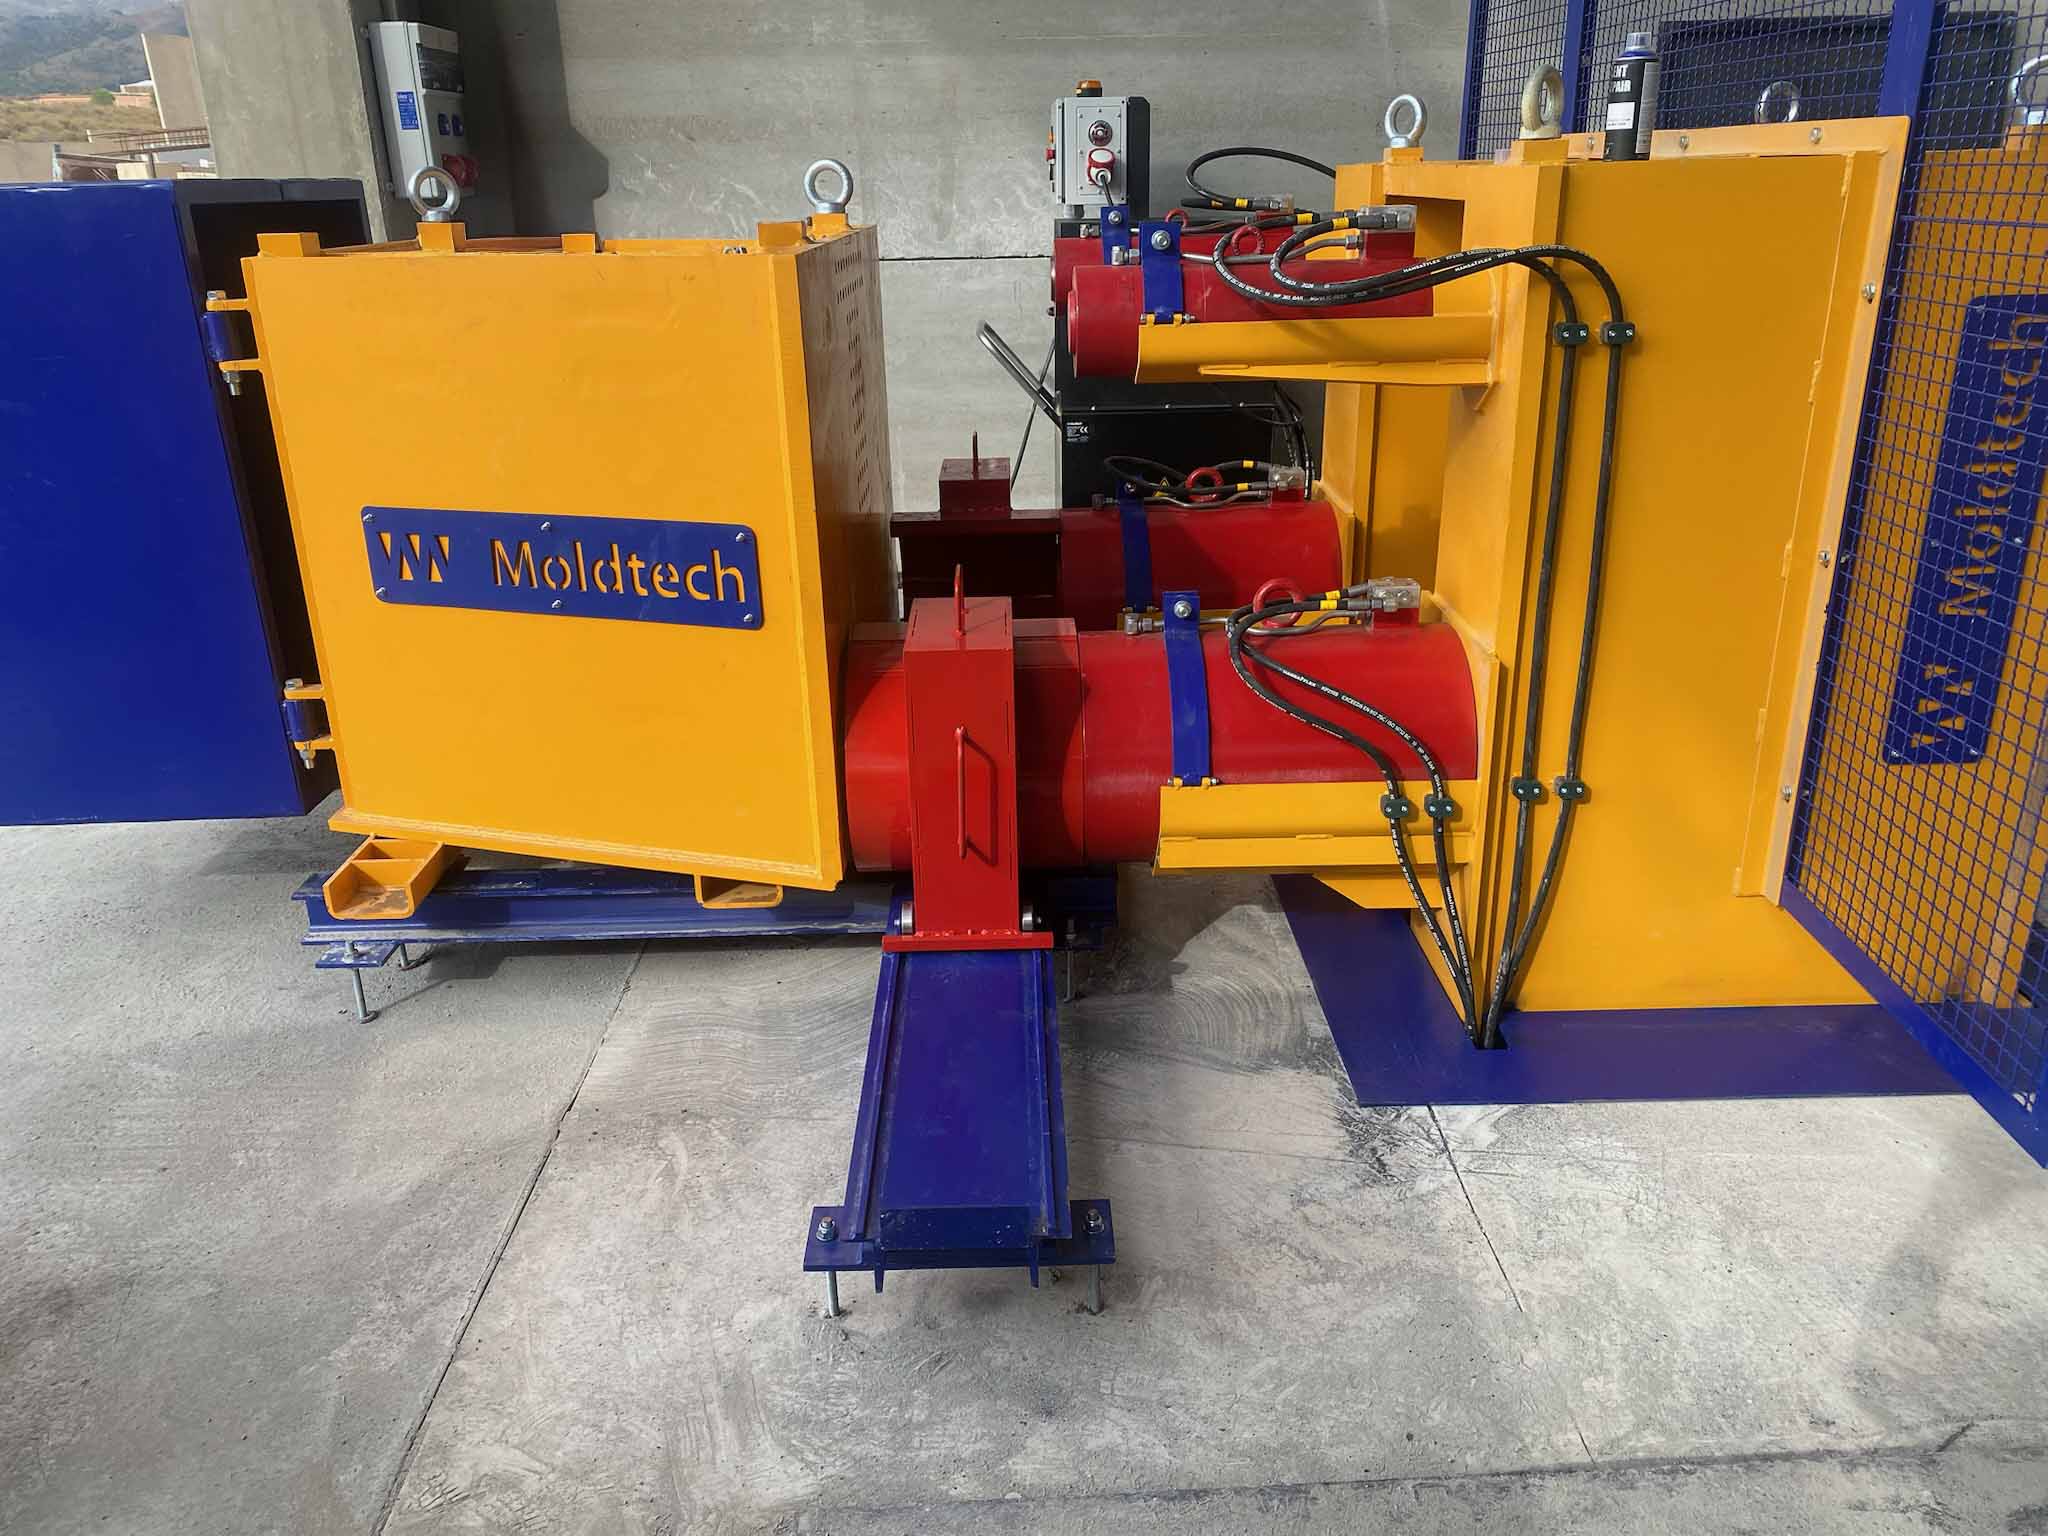
Установка построена вокруг двух основных конструктивных узлов: активной головки усилием 600 тонн и пассивной головки усилием 600 тонн.
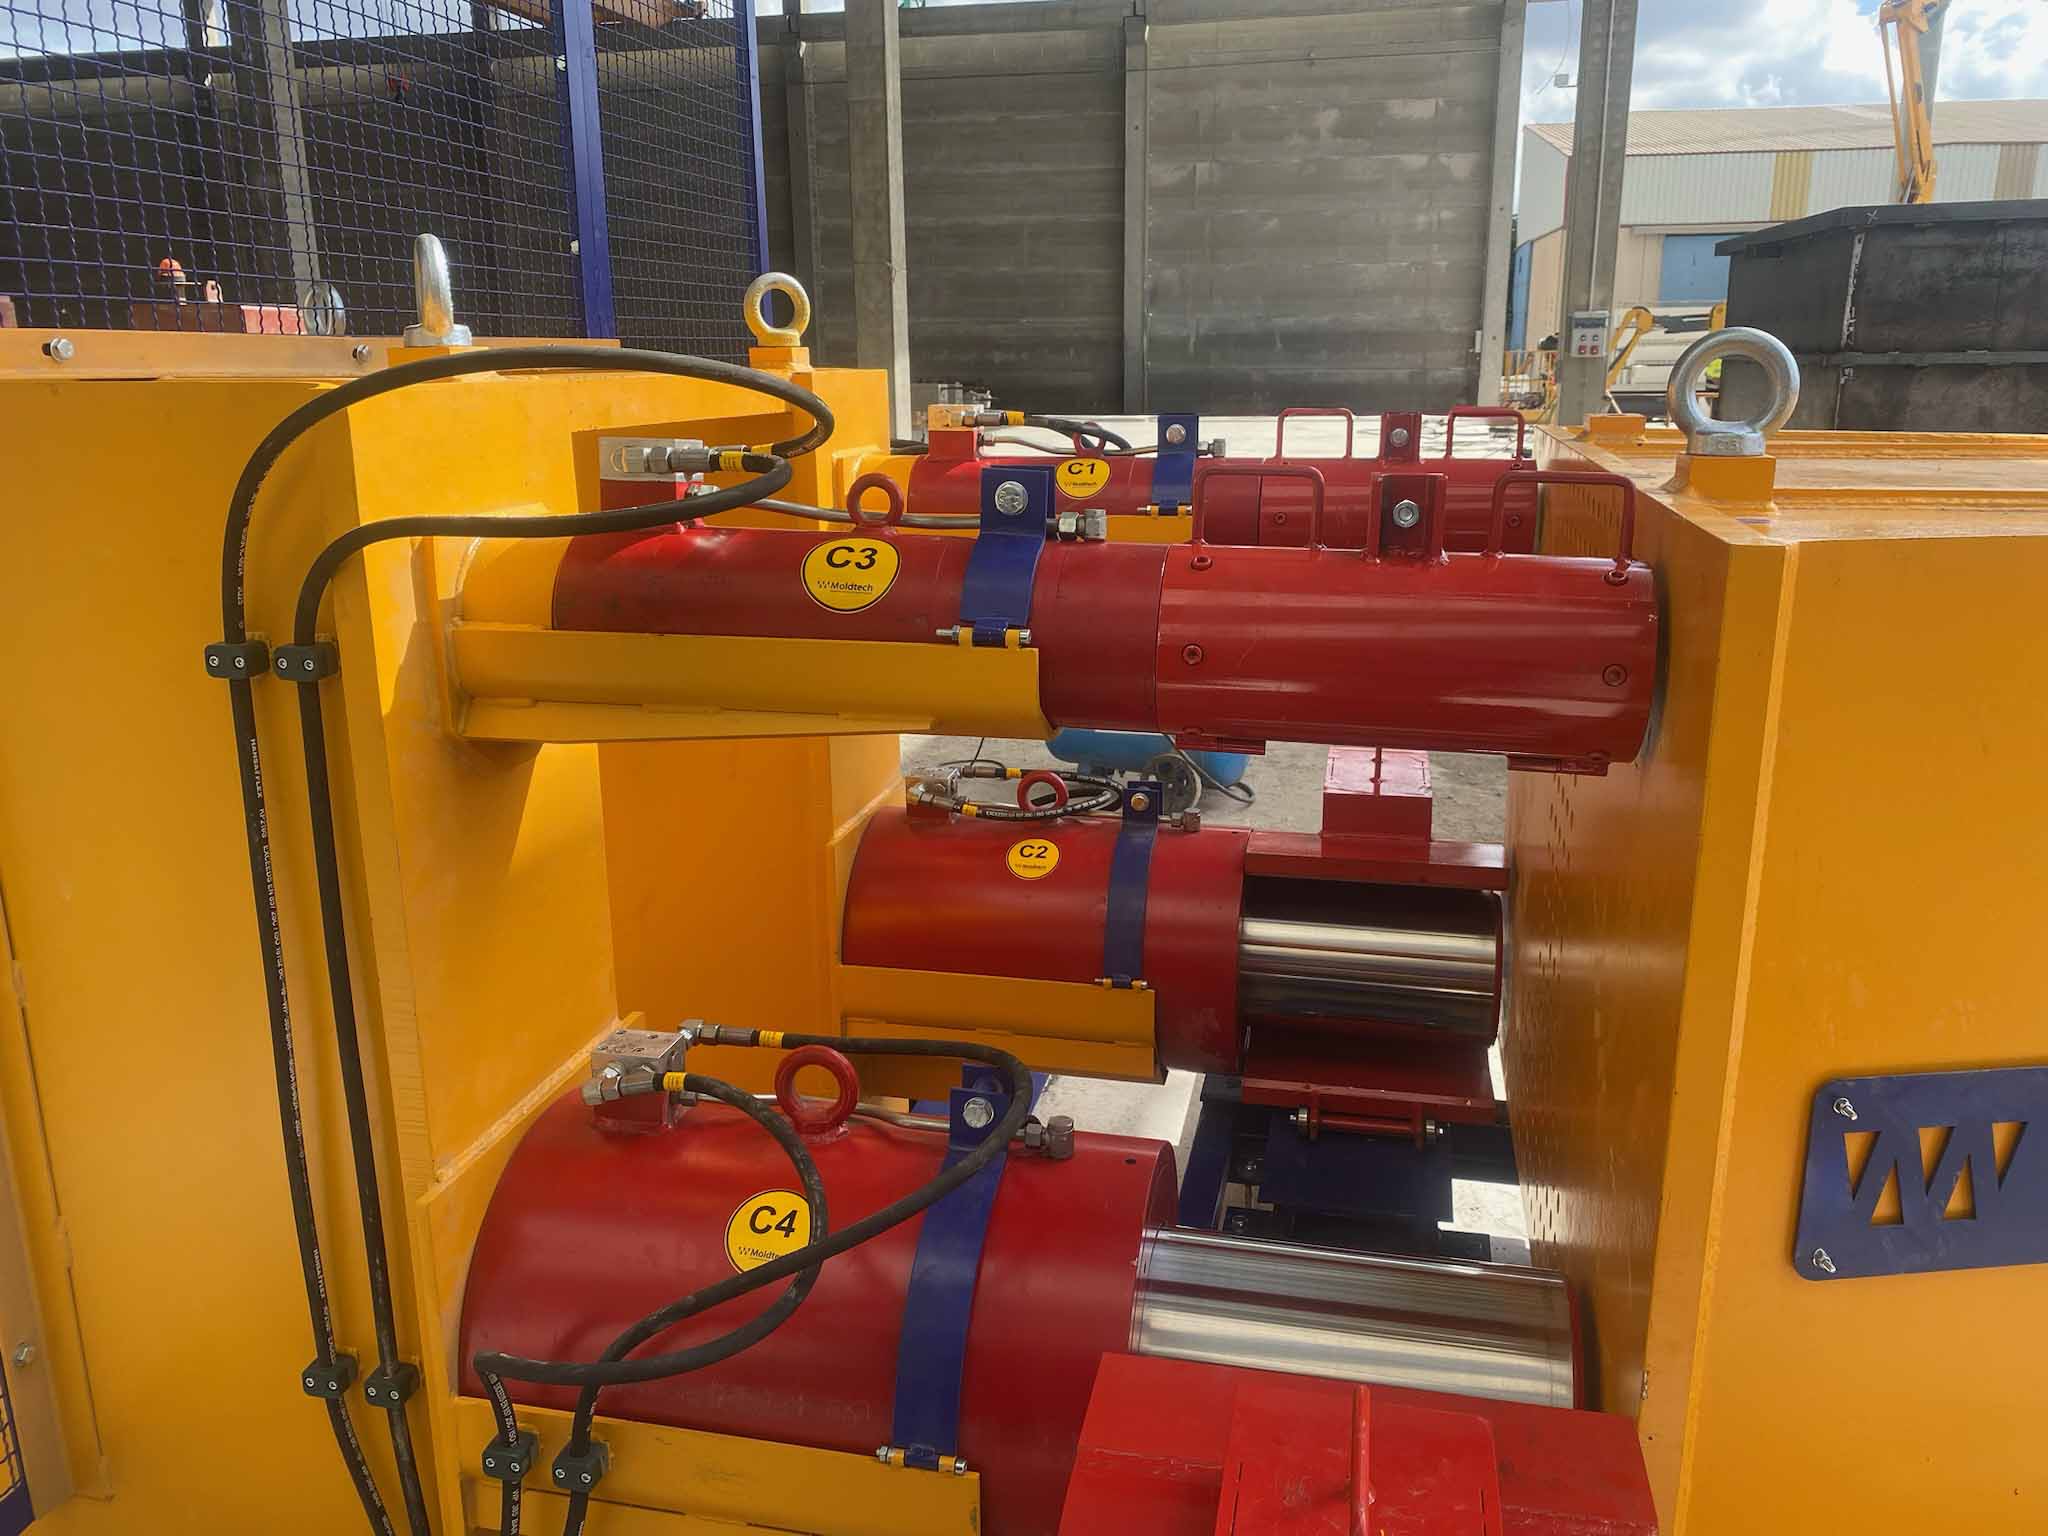
Активная головка включает основные компоненты, необходимые для операций по снятию напряжения, в том числе маску для канатов, несущую конструкцию, защитные системы и гидравлические цилиндры.
Пассивная головка завершает систему анкеровки канатов на противоположном конце производственной линии.
Такая конфигурация позволяет воспринимать и контролировать усилия, возникающие в процессе предварительного напряжения, и создаёт необходимую конструктивную основу для стабильной работы под высокими нагрузками.
Гидравлическая система для контролируемой работы с высокими усилиями
Одним из наиболее значимых технических элементов оборудования является гидравлическая система снятия напряжения, встроенная в активную головку.
Такая конфигурация обеспечивает контроль операций по снятию напряжения и перемещения активной маски на этапе распуска канатов.
Предварительное напряжение выполняется поэтапно
Работа с высокими нагрузками заключается не только в достижении заданного усилия. Не менее важно контролировать, каким образом это усилие вводится в систему.
Для данного стенда предусмотрен двухэтапный процесс натяжения.
На первом этапе на каждый канат подаётся от 30 % до 50 % общего рабочего давления. На этой стадии проверяются правильность положения анкерных элементов, траектория канатов и отсутствие контакта или помех со стороны других компонентов.
После завершения этих проверок выполняется второй этап, в ходе которого достигается 100 % заданной нагрузки. Одновременно проверяется удлинение канатов в соответствии с расчётными значениями, установленными для производственного процесса.
Каждая балка требует индивидуальной конфигурации
Одной из особенностей производства предварительно напряжённых балок является то, что распределение канатов напрямую связано с геометрией изделия.
Расположение канатов в масках натяжных головок должно определяться в зависимости от сечения балки и положения её центра тяжести.
Поэтому любые изменения количества, расположения или натяжения канатов должны выполняться с соблюдением допустимых диаграмм нагрузок, установленных для данного оборудования.
Такая возможность конфигурации повышает гибкость производства и позволяет изготавливать балки различной геометрии на одной и той же инфраструктуре предварительного напряжения.
Точность начинается с монтажа
Для оборудования, работающего с нагрузками такого уровня, точность имеет значение задолго до начала натяжения канатов.
Правильная установка натяжных головок на фундамент является важнейшей частью общей работы системы.
Процедура, определённая Moldtech, предусматривает позиционирование, анкеровку и выравнивание опорных плит до окончательной фиксации оборудования. После завершения монтажа отклонение по уровню должно находиться в пределах ±2 мм.
Для установки также требуется фундамент, рассчитанный на передаваемые системой нагрузки, а под анкерные плиты укладывается безусадочный подливочный состав.
Этот материал обеспечивает надёжный контакт между опорными плитами и фундаментом и способствует корректной передаче нагрузок.
От натяжения до распуска в рамках единого промышленного процесса
Стенд разработан для интеграции в полный производственный цикл изготовления предварительно напряжённых балок.
Процесс включает подготовку головок, установку канатов, поэтапное натяжение, бетонирование, набор прочности элементом, гидравлическое снятие напряжения, резку канатов и последующее извлечение готового железобетонного элемента.
После того как бетон достигает необходимых характеристик для начала передачи усилий, начинается процесс распуска с использованием гидравлической системы снятия напряжения.
Цилиндры позволяют контролировать этот этап до окончательной резки канатов, интегрируя управление нагрузками непосредственно в производственный цикл.
600 тонн, преобразованные в производственную мощность
Промышленная ценность этого стенда определяется не только его максимальной грузовой способностью, но и сочетанием несущей способности конструкции, гидравлического управления, гибкости в конфигурации канатов и высокой точности монтажа.
Такая архитектура системы позволяет производить различные типы предварительно напряжённых балок с использованием одного и того же оборудования, адаптируя каждый производственный цикл к геометрическим и конструктивным характеристикам конкретного изделия.
В результате получается решение, рассчитанное на работу в контролируемых и повторяемых производственных условиях — двух ключевых факторах промышленного производства несущих железобетонных элементов.
Moldtech разрабатывает и производит системы предварительного напряжения в Испании
Стенд был спроектирован и изготовлен компанией Moldtech в Испании как специализированное решение для производства предварительно напряжённых конструктивных элементов.
Как производитель форм и оборудования для индустрии сборного железобетона, Moldtech разрабатывает системы для промышленного и гражданского строительства, а также инфраструктурных проектов, адаптируя конструкцию каждого оборудования к характеристикам изделий и производственному процессу конкретного заказчика.
Новый стенд предварительного напряжения усилием 600 тонн дополняет опыт Moldtech в разработке высоконагруженного оборудования, где расчёт конструкции, точность и контроль процесса являются ключевыми факторами для преобразования высоких усилий в надёжный и повторяемый промышленный производственный процесс.