

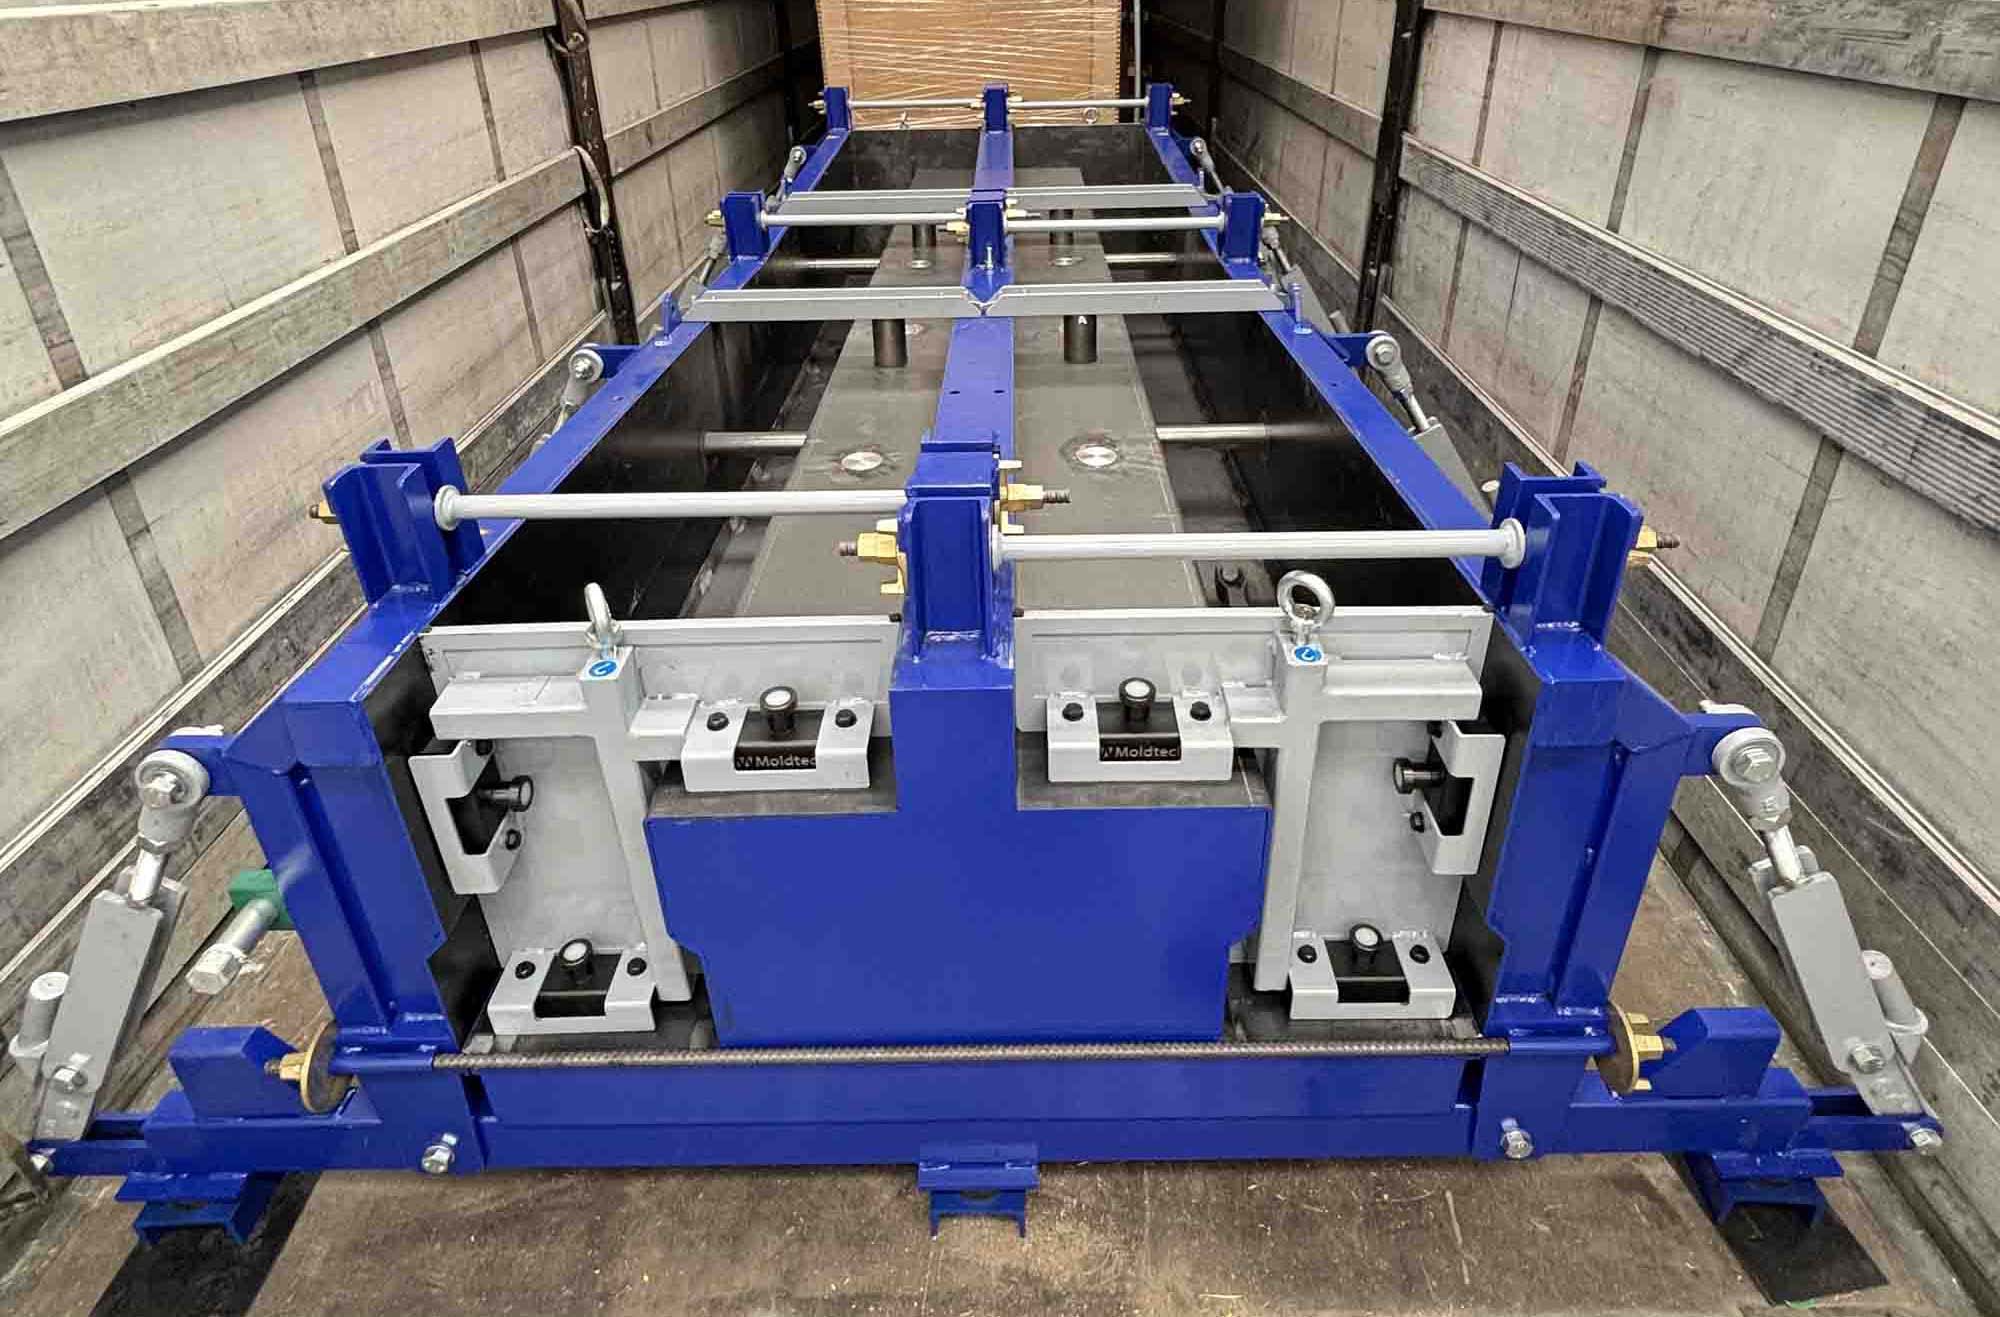
Moldtech a développé pour un projet en Roumanie un moule Tympan Inversé disponible en configurations T1, T2 et T3, conçu pour la production industrielle d’éléments préfabriqués en béton non précontraint. La solution combine une structure métallique spécifique, des systèmes d’ouverture et de fermeture, une fixation magnétique et une vibration pneumatique, constituant ainsi un équipement orienté vers la répétabilité, la précision dimensionnelle et la fiabilité en production.
Moule Tympan Inversé pour trois configurations de préfabrication
Le projet répond à un besoin de production précis : fabriquer trois configurations différentes de pièces préfabriquées dans le cadre d’un même concept productif.
Le moule Tympan Inversé a été conçu pour intégrer dans une seule solution les principales étapes du processus de fabrication : préparation, coulage du béton, vibration, ouverture du moule, démoulage et extraction de la pièce terminée.
Cette configuration permet d’organiser la production autour d’un équipement spécifiquement adapté aux géométries requises, en favorisant la stabilité du cycle de fabrication et la répétabilité dimensionnelle.
Trois configurations de pièces jusqu’à 3,50 mètres de longueur
Le système permet de fabriquer trois typologies d’éléments préfabriqués, identifiées comme Tympan T1, T2 et T3. Elles conservent une géométrie transversale similaire et se différencient principalement par leur longueur totale ainsi que par la position longitudinale des réservations intégrées dans chaque pièce.
La configuration T1 permet de fabriquer des éléments de 1,48 m de longueur, avec une hauteur approximative de 0,483 m, une largeur supérieure de 0,30 m et une largeur de base de 0,50 m.
La configuration T2 porte la longueur de fabrication à 2,40 m, avec une hauteur approximative de 0,50 m, tout en conservant une largeur supérieure de 0,30 m et une largeur de base de 0,50 m.
La configuration T3 permet quant à elle de produire des éléments jusqu’à 3,50 m de longueur, avec une hauteur approximative de 0,521 m, une largeur supérieure de 0,30 m et une base de 0,50 m.
Les trois géométries intègrent également des chanfreins définis de 20 × 45° et 30 × 45°, qui contribuent à former les arêtes et les transitions de la pièce finale.
Chaque typologie comprend également deux réservations circulaires disposées longitudinalement, avec des diamètres de référence de 0,05 m et 0,07 m. Leur position varie selon la longueur de la pièce : sur la T1, elles sont situées à 0,45 m de chaque extrémité, avec 0,58 m entre axes ; sur la T2, à 0,70 m de chaque extrémité et 1,00 m entre axes ; et sur la T3, à 0,75 m de chaque extrémité et 2,00 m entre axes.
Cette diversité dimensionnelle permet de répondre à différents besoins de production au sein d’une même famille d’éléments, tout en conservant une section constructive homogène et un processus industriel commun.
Une structure robuste et une ouverture contrôlée
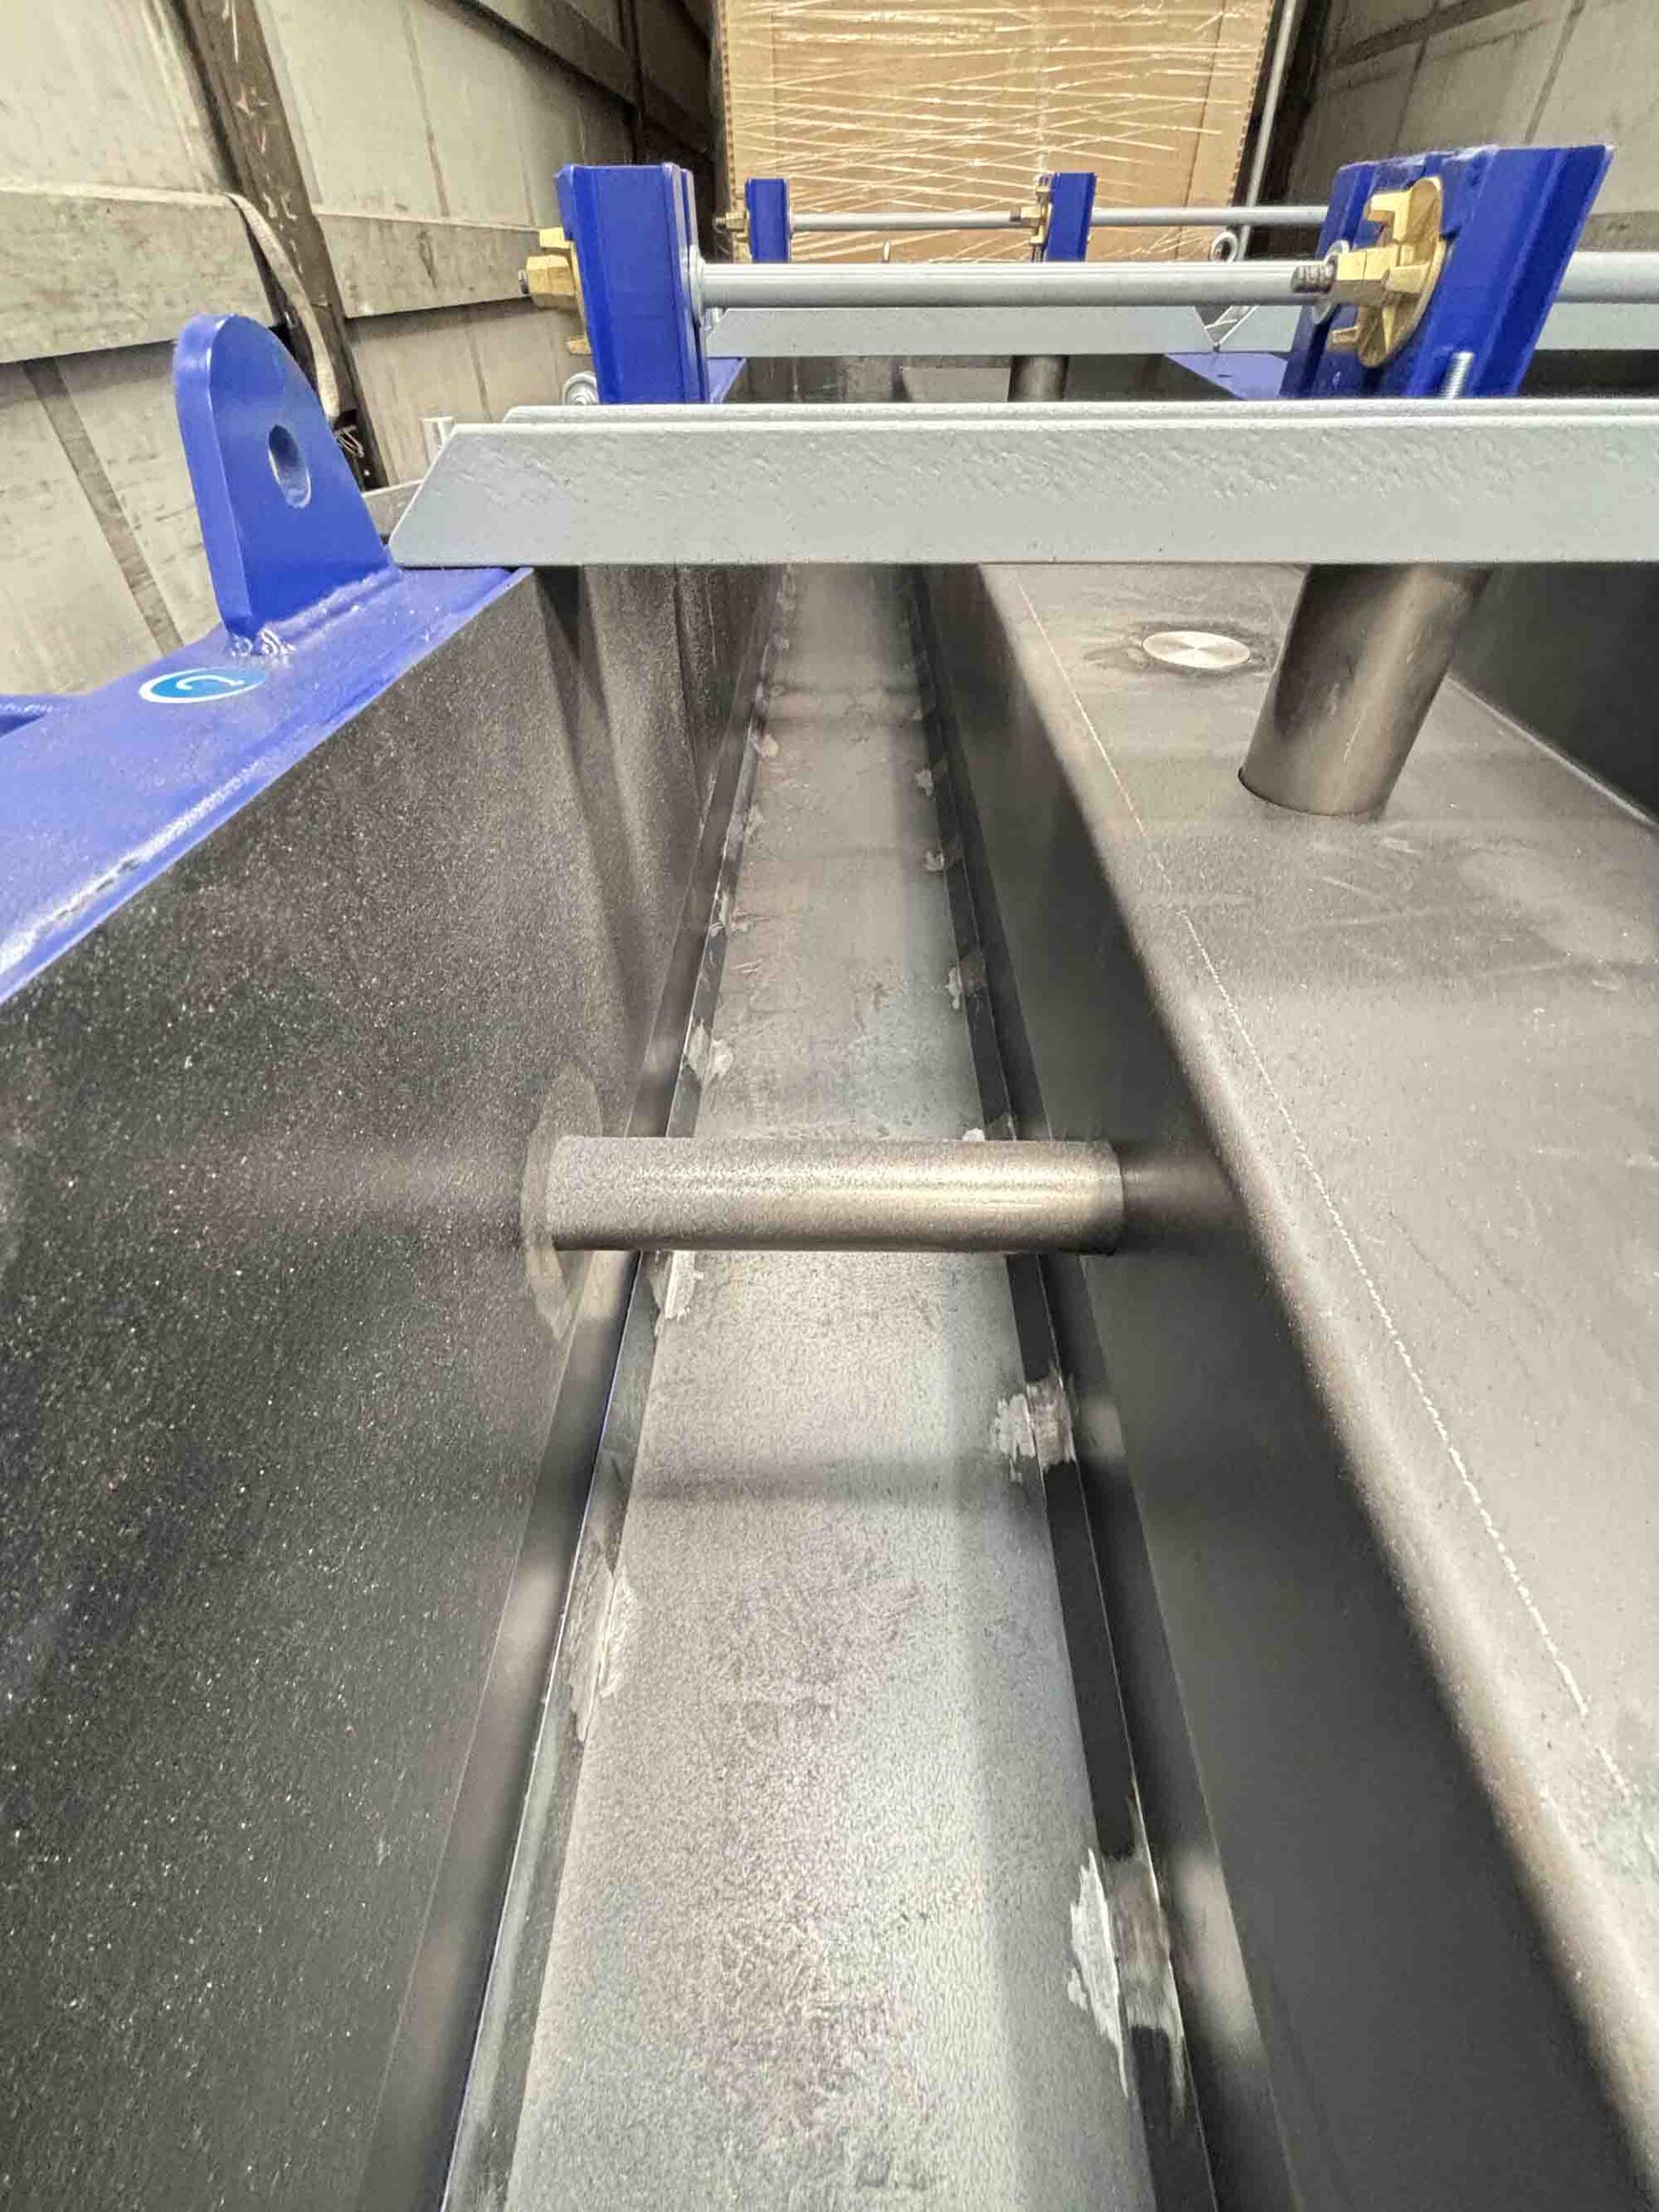
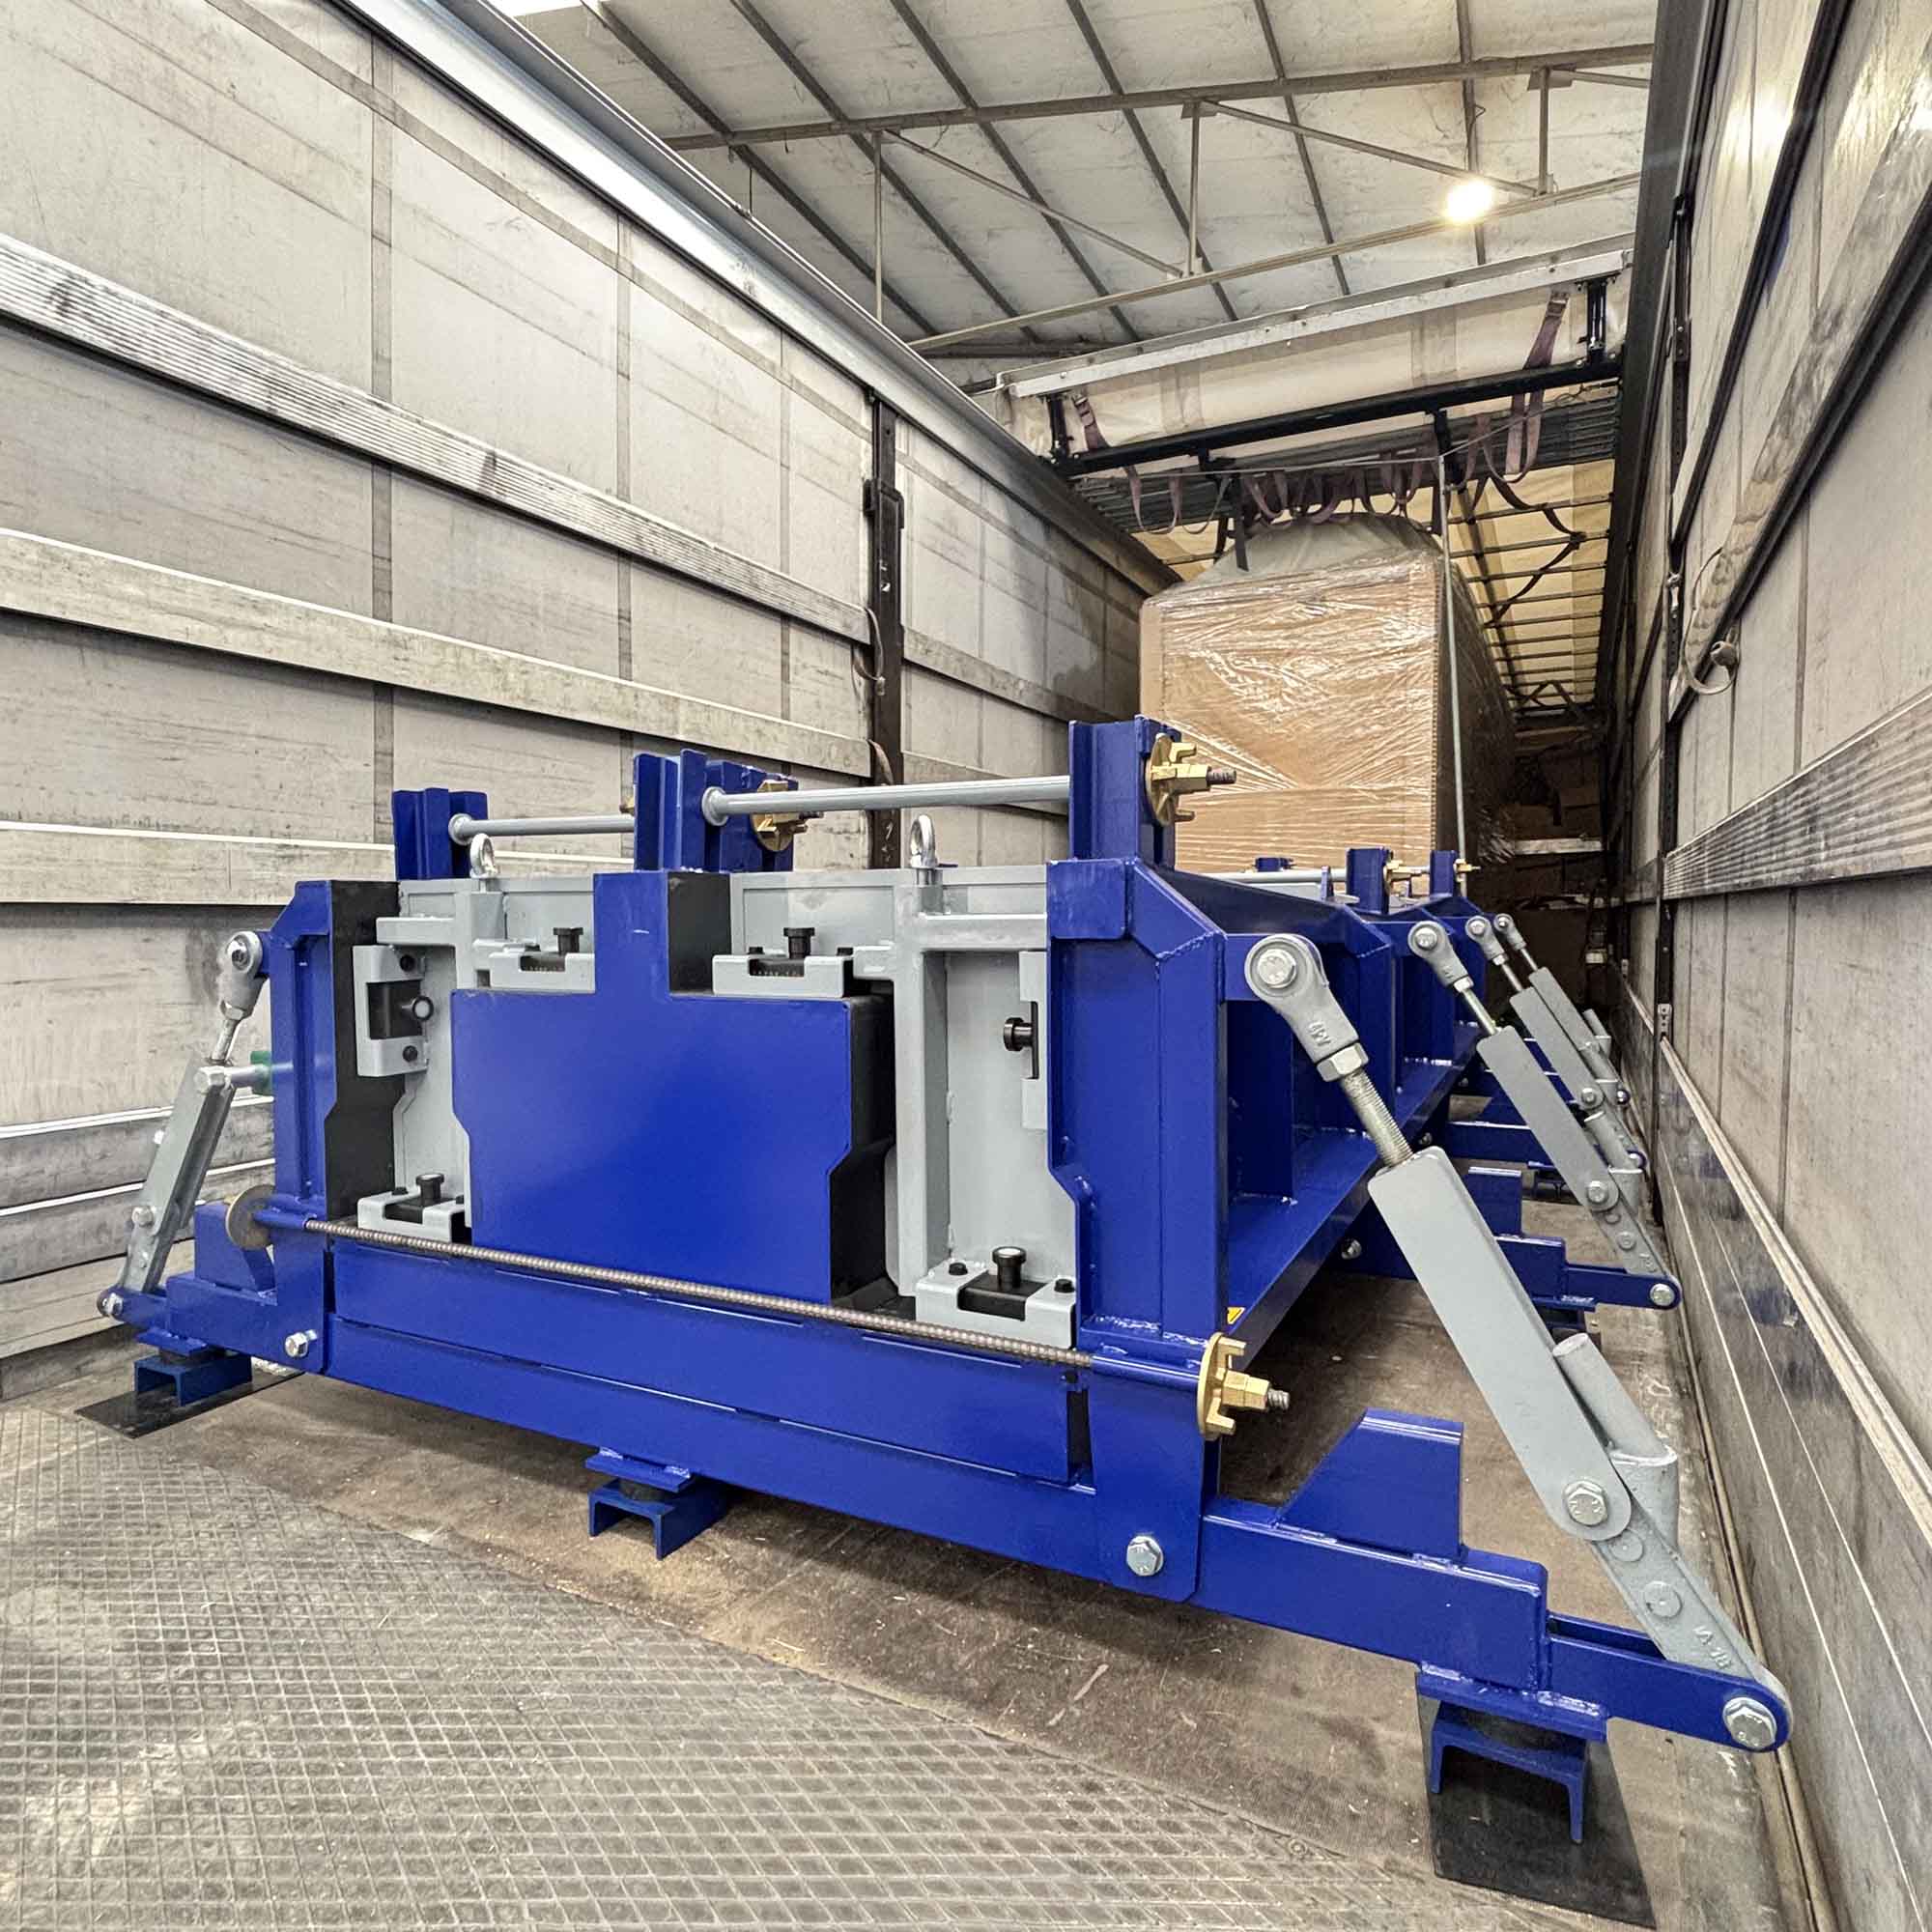
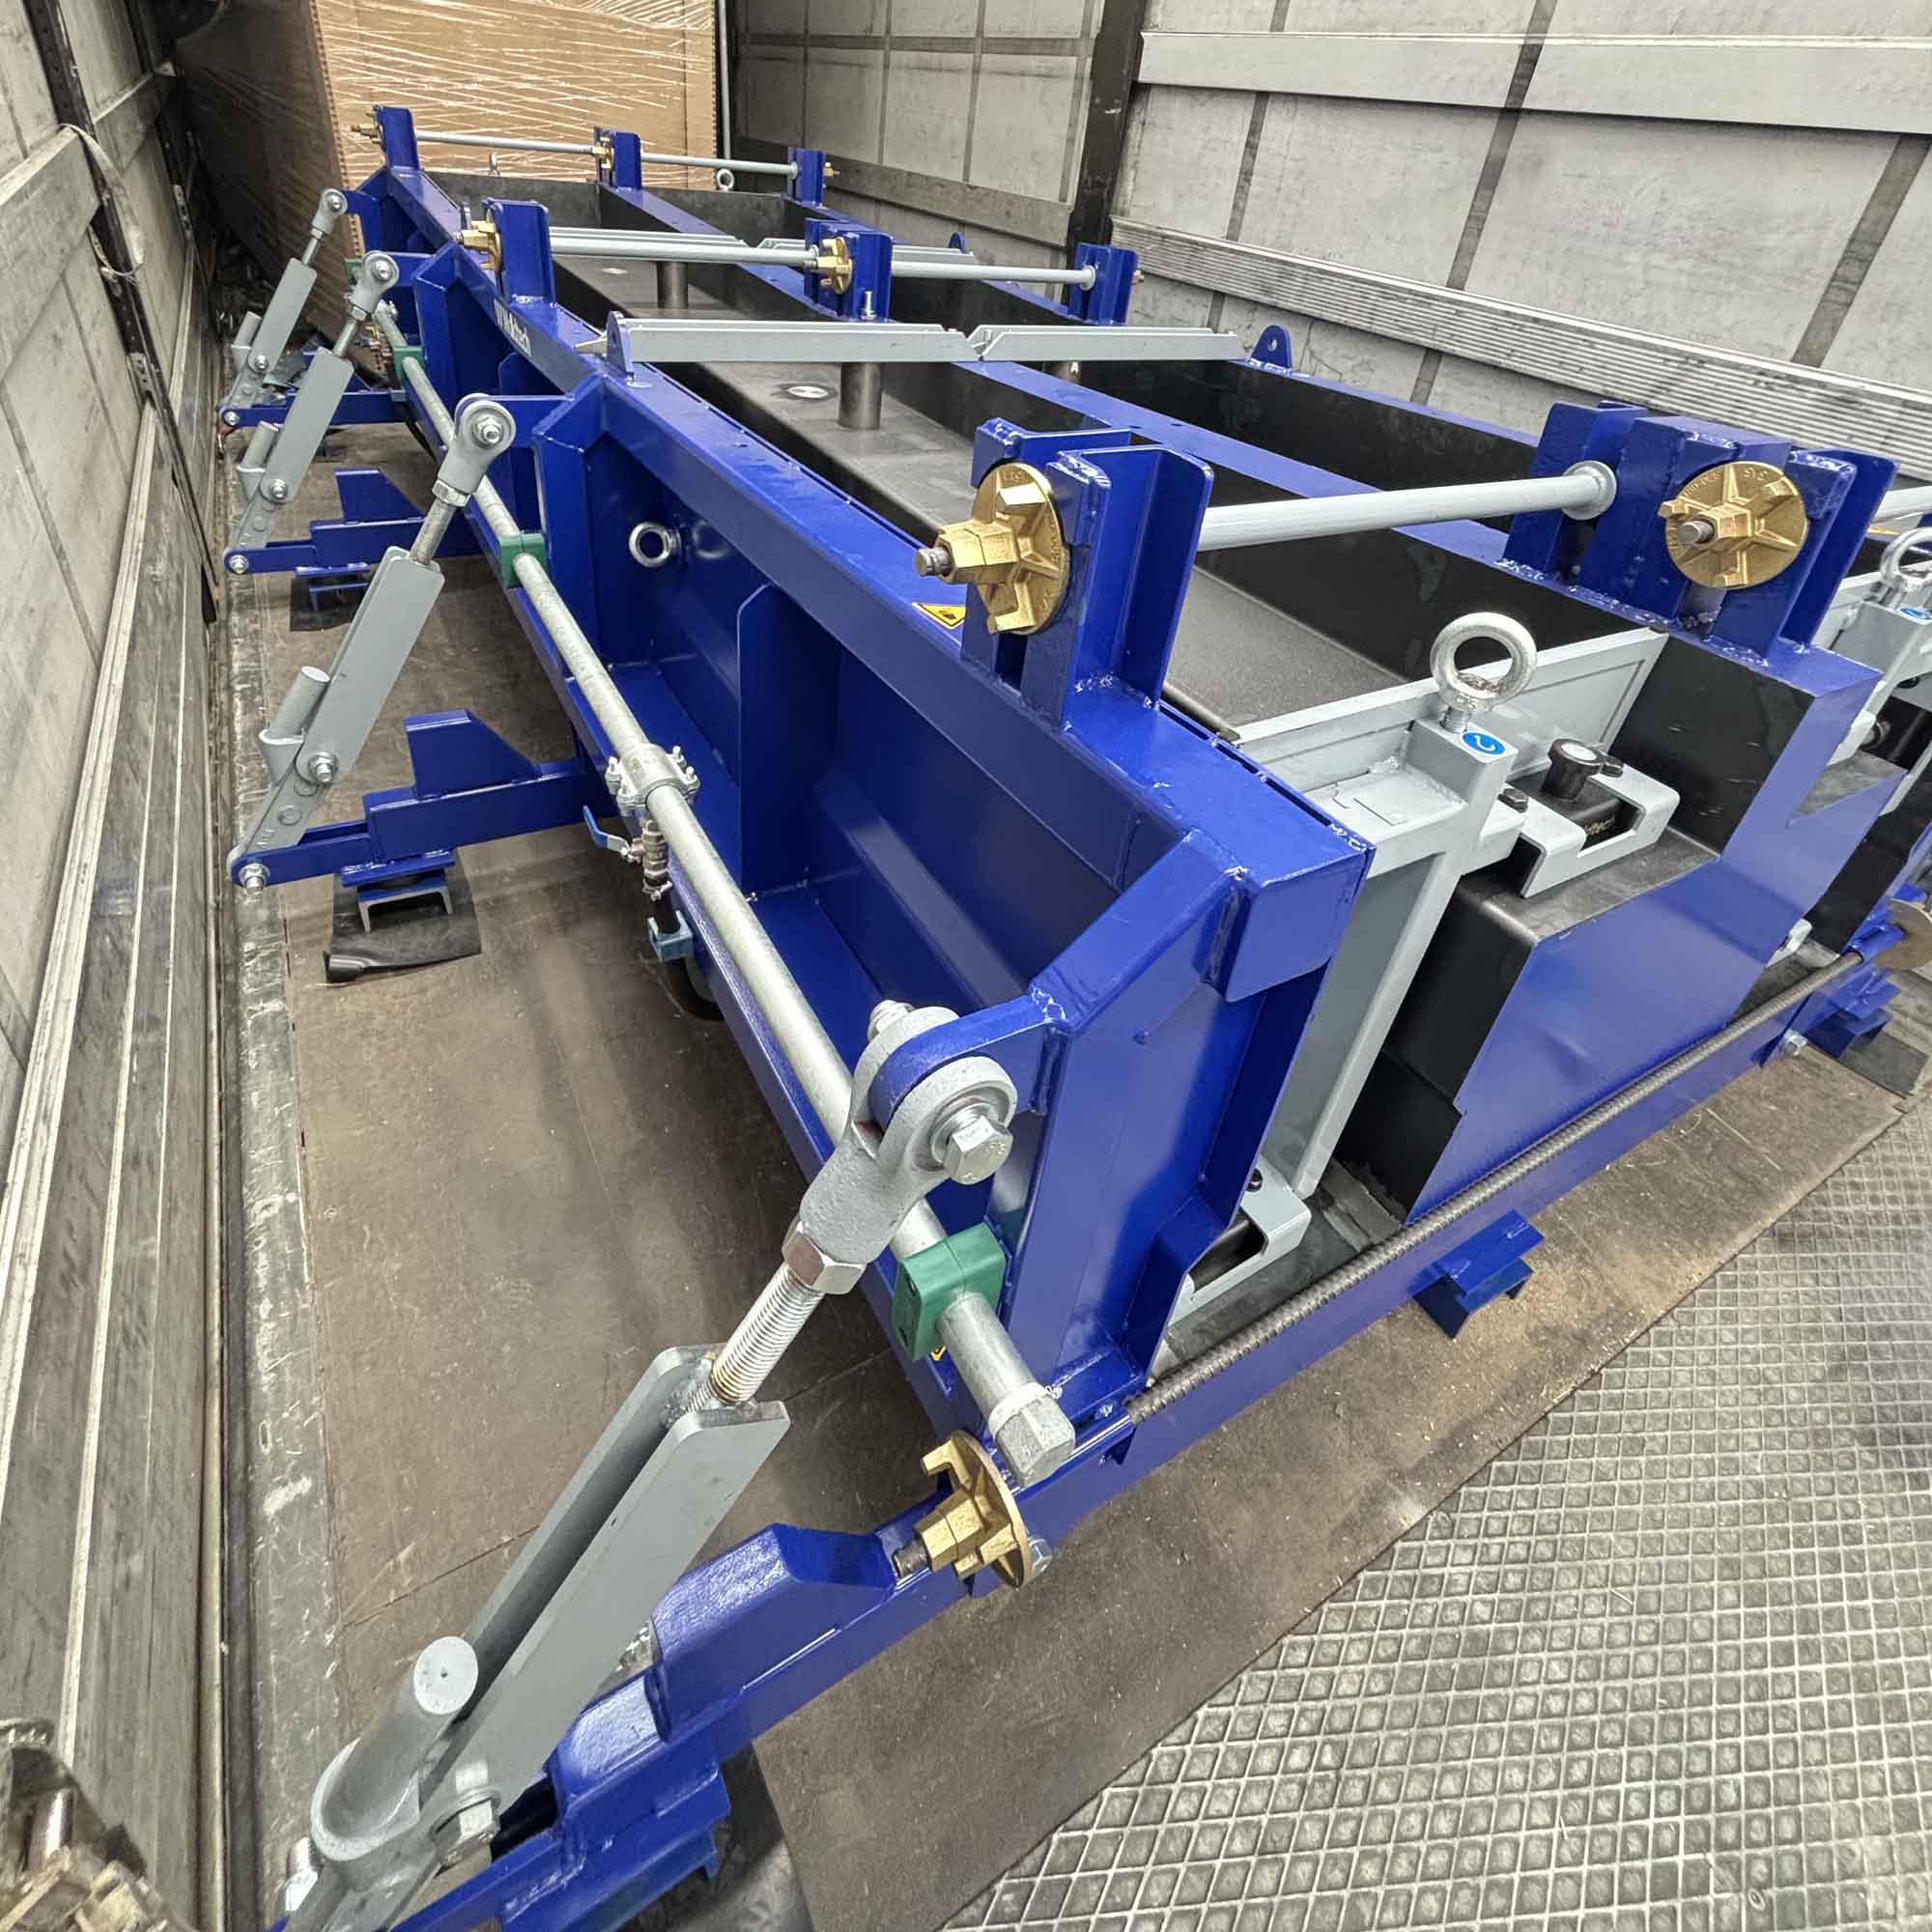
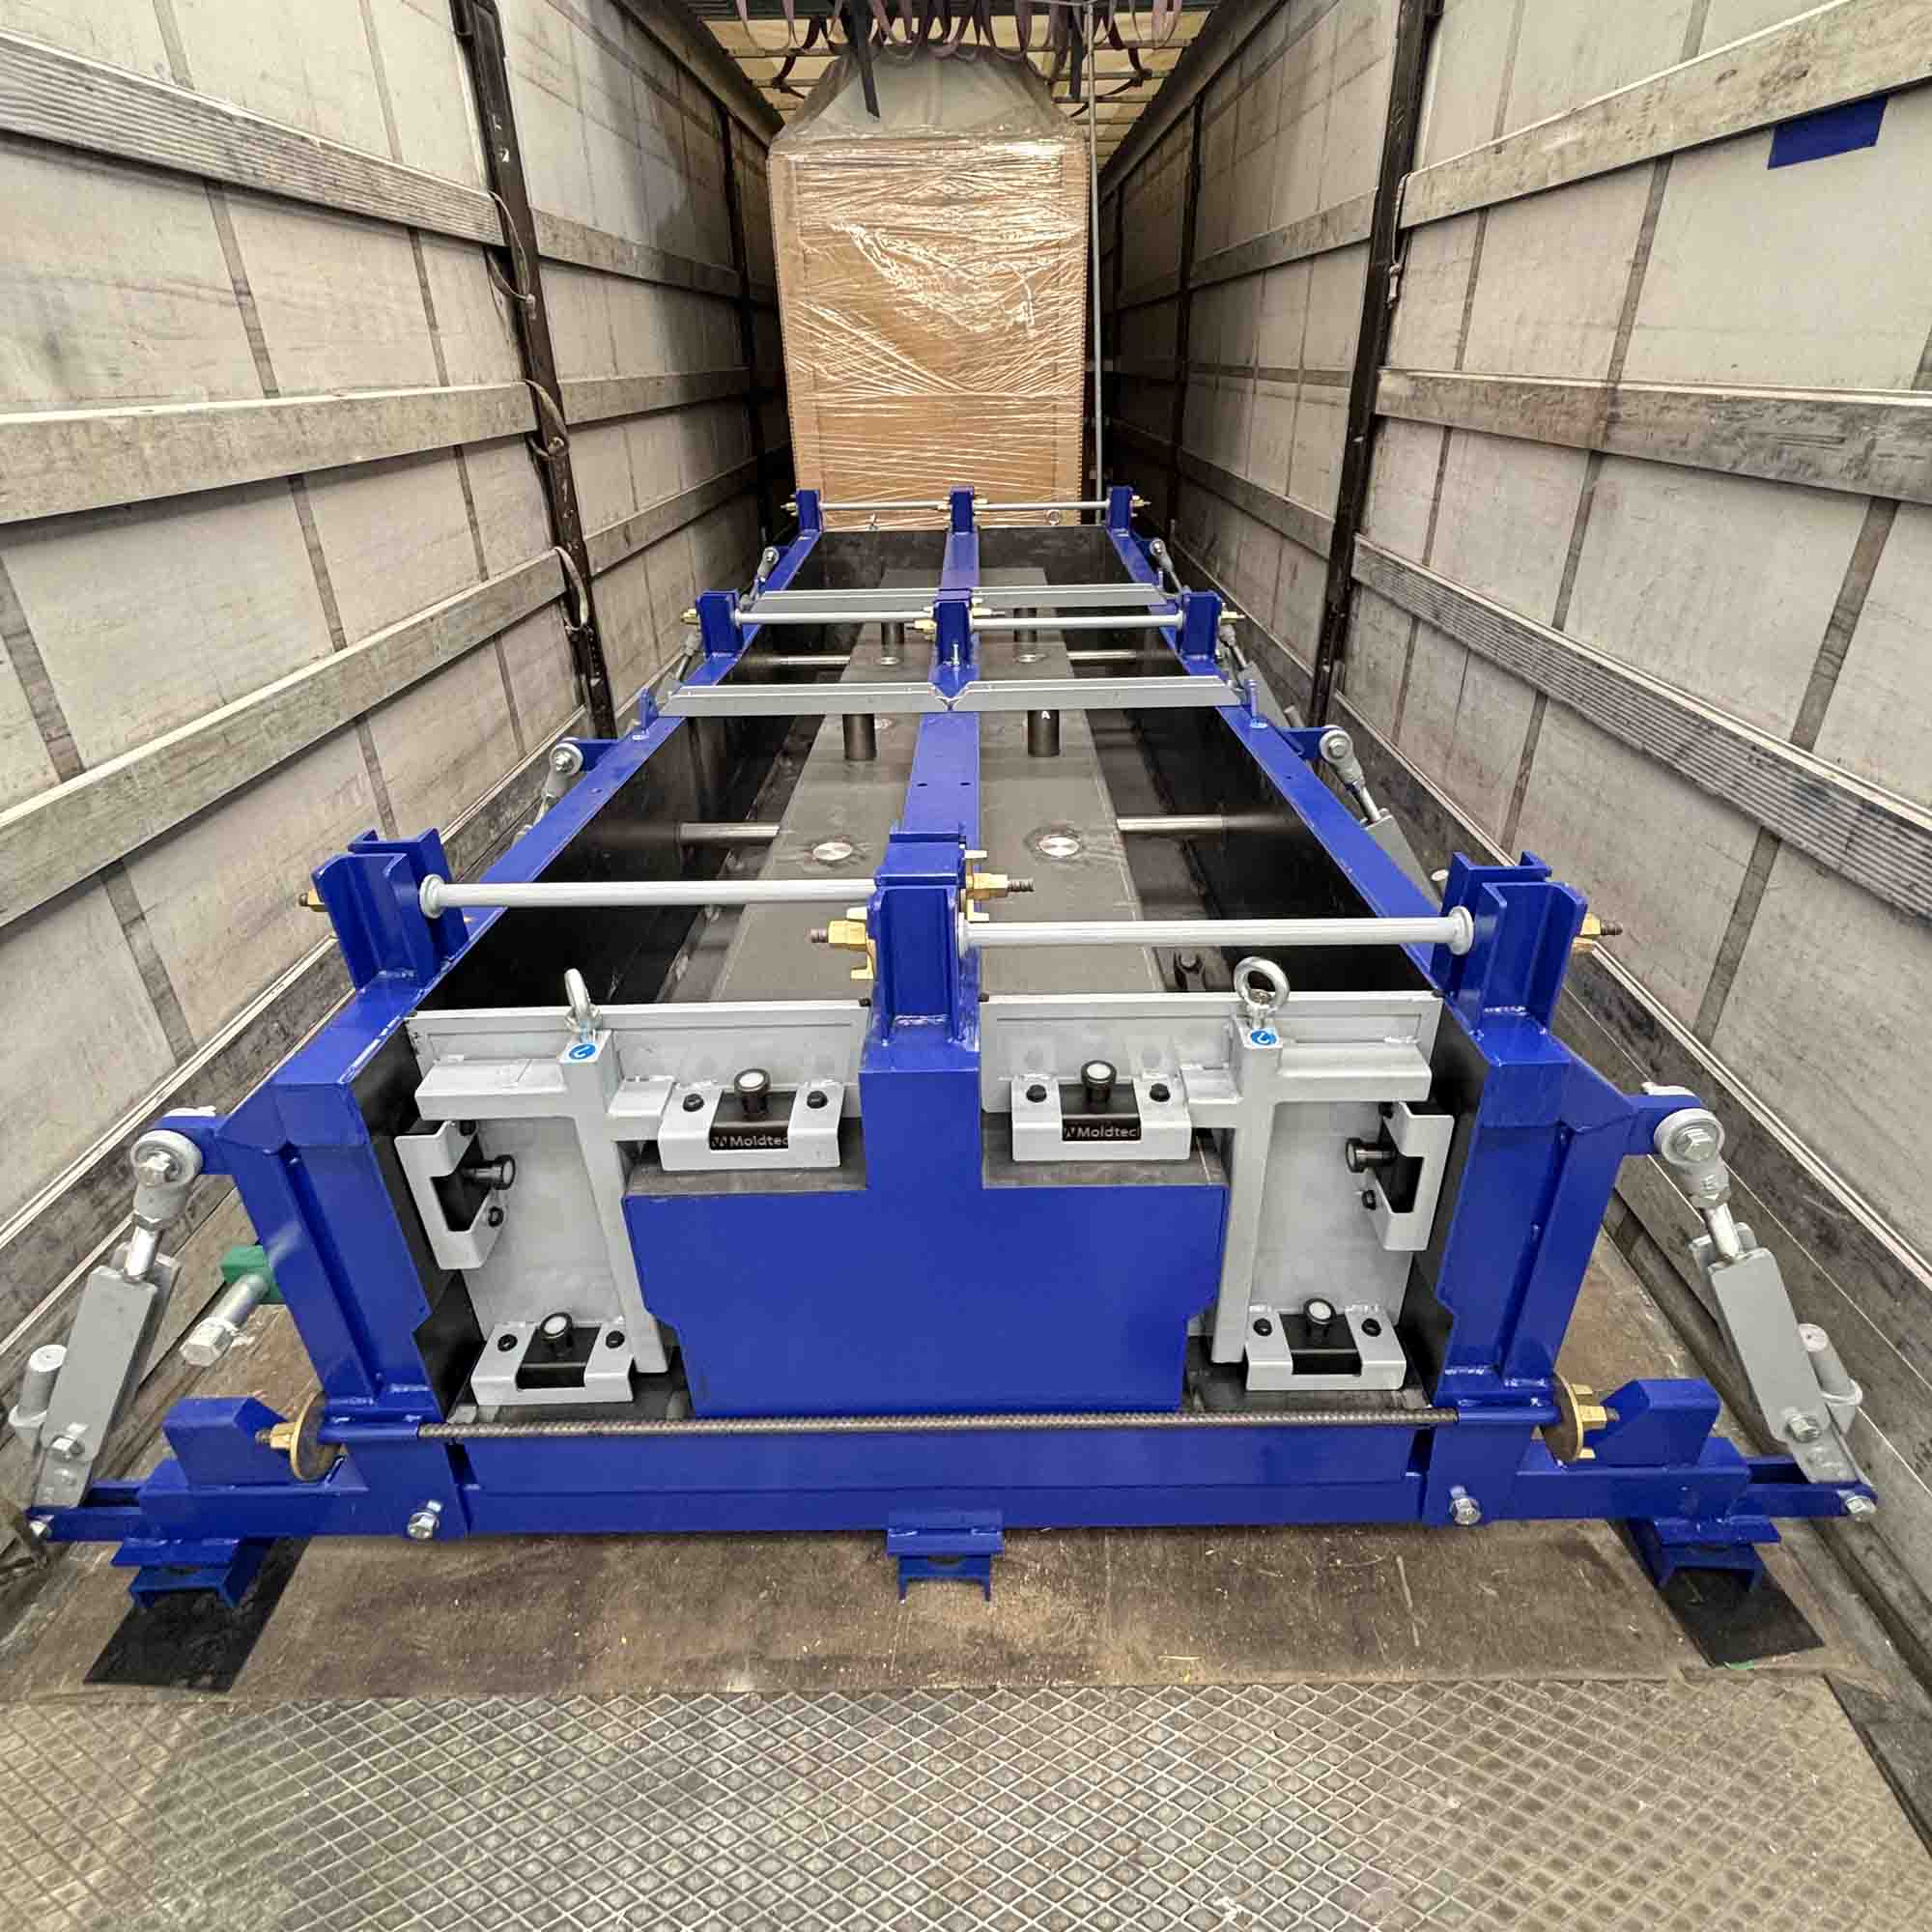
Le moule Tympan Inversé est composé de deux panneaux latéraux mobiles, d’un fond-base, de joues d’extrémité et de différents éléments d’assemblage, d’ouverture, de fermeture et de fixation.
Ses principaux composants comprennent les panneaux mobiles, le fond-base, les joues simples, les ensembles d’ancrage, les tirants latéraux, les systèmes de fermeture supérieure et les vibrateurs pneumatiques.
Cette configuration permet de libérer progressivement la pièce lors du démoulage et facilite la manipulation des différents éléments qui interviennent dans le processus de fabrication.
La séquence d’ouverture a été conçue pour permettre une opération ordonnée et contrôlée. Une fois les systèmes de fermeture supérieurs libérés, les panneaux mobiles peuvent être ouverts à l’aide des tirants latéraux, tandis que les joues situées aux extrémités peuvent ensuite être retirées au moyen de leurs systèmes spécifiques de fixation et de manutention.
Fixation magnétique pour faciliter la configuration du moule
L’un des éléments techniques les plus intéressants du système est l’intégration d’aimants d’une capacité de maintien de 450 kg, utilisés pour fixer les coffrages supérieurs magnétiques et les séparateurs transversaux.
Ces supports associent un système de fixation magnétique intégré à des liaisons filetées, permettant de positionner avec précision certains composants du moule tout en facilitant leur retrait ou leur repositionnement lorsque le processus de production l’exige.
L’équipement comprend également des outils spécifiques pour la désactivation des aimants, ainsi que différents éléments d’assemblage et de manutention, notamment des anneaux de levage, des tirants latéraux, des tubes entretoises, des écrous, de la boulonnerie et différents accessoires destinés à faciliter les opérations de préparation et de démoulage.
Vibration pneumatique pour optimiser le compactage du béton
Le moule Tympan Inversé intègre un système de vibration pneumatique destiné à améliorer l’écoulement du mélange et à favoriser un compactage correct du béton pendant le remplissage.
L’installation comprend deux vibrateurs pneumatiques modèle HFP 1400C, avec une force centrifuge de 1 453 kg et une fréquence de 16 000 vibrations par minute.
Les vibrateurs peuvent être activés individuellement, ce qui permet d’adapter leur fonctionnement aux besoins spécifiques du cycle de production. Le système est raccordé à une installation externe d’air comprimé et fonctionne dans des conditions contrôlées de pression, de filtration et de lubrification.
La vibration est activée une fois le coulage du béton commencé, afin de favoriser une bonne répartition du mélange dans le moule et de contribuer à l’homogénéité de la pièce finale.
Un processus de démoulage conçu pour la production en usine
La configuration du moule permet de réaliser un démoulage progressif, facilitant le retrait des différents éléments structurels avant l’extraction de la pièce terminée.
Le processus comprend la libération des fermetures supérieures, l’ouverture des panneaux mobiles, le retrait des joues d’extrémité et l’extraction des éléments internes utilisés pour former certaines particularités de la pièce.
Le système intègre également des broches métalliques associées à des tubes en PVC qui restent incorporés dans la pièce après le retrait des broches. Cette solution permet de créer avec précision certaines réservations sans altérer la géométrie de l’élément pendant le démoulage.
Une fois le moule entièrement libéré, la pièce terminée peut être retirée à l’aide des équipements de levage et de manutention adaptés, puis transférée vers l’étape suivante du processus de production.
Une production industrielle basée sur la répétabilité du cycle
L’équipement est destiné à la fabrication d’éléments en béton non précontraint et a été conçu pour s’intégrer dans un processus de production répétitif.
Avant le coulage, la surface du moule est nettoyée et préparée à l’aide d’un agent de démoulage approprié. Le béton est ensuite mis en place, vibré et nivelé.
Lorsque le matériau atteint les conditions nécessaires pour permettre la manutention, la séquence d’ouverture du moule commence et l’élément préfabriqué est retiré. Après démoulage, les composants sont nettoyés et préparés pour le cycle de fabrication suivant.
Cette organisation contribue à maintenir une méthode de travail stable, axée sur le contrôle dimensionnel, la répétabilité et la bonne conservation des surfaces de moulage.
Une installation conçue pour garantir la stabilité en fonctionnement
La stabilité de l’équipement constitue également un aspect essentiel du projet. Le moule Tympan Inversé doit être installé sur une surface présentant une capacité portante suffisante pour supporter à la fois le poids de l’équipement et celui de la pièce fabriquée.
L’installation prévoit une tolérance maximale de nivellement de ±0,005 m ainsi que l’utilisation d’un mortier de scellement sous les plaques d’ancrage, afin d’améliorer la transmission des charges, de réduire les vibrations et de maintenir la stabilité structurelle pendant le fonctionnement.
Cet aspect est particulièrement important pour les équipements soumis à des cycles de vibration répétés, où le nivellement et l’ancrage corrects influencent directement la précision dimensionnelle et le comportement mécanique de l’ensemble.
Une maintenance orientée vers la fiabilité et la durée de vie
La maintenance préventive comprend le nettoyage régulier des résidus de béton, le graissage des parties mobiles, le contrôle de la boulonnerie, l’inspection des soudures et la vérification des composants pneumatiques.
Le système de vibration nécessite également des contrôles périodiques de l’état des flexibles, des raccordements, des fixations mécaniques et de la lubrification des vibrateurs.
Ces opérations permettent de préserver les caractéristiques mécaniques de l’équipement et de maintenir un fonctionnement fiable tout au long de sa durée de vie.
La valeur industrielle de la solution
Ce projet rassemble plusieurs critères essentiels dans la conception de moules pour éléments préfabriqués spéciaux : robustesse structurelle, précision dimensionnelle, simplicité d’utilisation, adaptabilité et répétabilité.
La fixation magnétique simplifie certaines opérations de configuration et de retrait des composants, tandis que la vibration pneumatique contribue à améliorer le compactage et le comportement du béton pendant le remplissage.
La possibilité de produire trois typologies de pièces, avec des longueurs comprises entre 1,48 et 3,50 m, renforce la polyvalence du système tout en maintenant une géométrie de section commune et un processus de fabrication homogène.
Cette approche reflète la philosophie d’ingénierie de Moldtech : concevoir chaque moule Tympan Inversé à partir de la pièce finale et des conditions réelles de production, en intégrant dans une même solution la précision, la résistance mécanique et la facilité d’exploitation.
Moldtech et son expérience internationale
Avec ce projet en Roumanie, Moldtech poursuit le développement de son activité internationale en tant que fabricant de moules et d’équipements pour l’industrie du béton préfabriqué.
Depuis l’Espagne, l’entreprise développe des solutions sur mesure pour les usines de préfabrication, en adaptant chaque conception aux caractéristiques des pièces, aux processus de production et aux conditions réelles d’exploitation de chaque projet.
Le moule Tympan Inversé T1, T2 et T3 constitue un nouvel exemple de cette approche : une ingénierie appliquée à un besoin de production concret, une conception structurelle spécifique et l’intégration de systèmes mécaniques et pneumatiques dans un équipement conçu pour une utilisation industrielle répétitive et fiable.